

نویسنده: ویبو
تاریخ: Nov 03, 2026
قطعات ماشین تزریق: راهنمای پیچ و بشکه برای سازندگان و تامین کنندگان
یک دستگاه پرس 250 تنی که به مدت چهار سال همان کار نایلونی پر از شیشه را انجام داده است، به ندرت بدون هشدار از کار می افتد. شروع به از دست دادن بالشتک می کند، زمان بازیابی پیچ دو یا سه ثانیه افزایش می یابد و یک دنباله نازک از لکه های سیاه در سومین شات از هر چرخه ظاهر می شود. تا زمانی که گزارش تعمیر و نگهداری به پایان برسد، پروازهای نزدیک به منطقه اندازه گیری گرد شده و سوراخ بشکه دقیقاً در همان نقطه 0.15 میلی متر رشد کرده است.
هرکسی که قطعات دستگاه تزریق میخرد این اتفاق را دیده است. بخش ناامید کننده این است که هزینه به ندرت خود قطعه است. این شش هفته ابعاد در حال تغییر است، دسته رد شده که هیچ کس نمی تواند آن را ردیابی کند، و سفارش اضطراری به دلیل اینکه یدکی هرگز در قفسه وجود نداشت، با قیمتی ممتاز انجام می شود. نسخه کوتاه در جلو: در یک ماشین قالبگیری، کنسانترهها را در گروه پلاستیککننده، به معنی پیچ، بشکه، حلقه چک و نازل بپوشانید، تا جایی که تلاش مشخصات و موجودی یدکی سریعترین بازپرداخت را دارد.
گروه بندی قطعات ماشین های تزریق بر اساس شغلی که انجام می دهند
کتابچههای راهنمای ماشین اغلب صدها مورد خطی را فهرست میکنند، که وقتی سرپرست شیفت باید بداند کجا را ببیند بیفایده است. یک راه عملی تر برای مرتب سازی قطعات ماشین تزریق، عملکردی است که در طول یک چرخه انجام می دهند: بسته نگه داشتن قالب، ذوب و تزریق، ارائه نیرو و کنترل توالی.
این گروه بندی اهمیت دارد زیرا علائم به طور تمیز بر روی آن نقش می بندند. نیروی فلاش و ناهموار گیره متعلق به گروه گیره است. شات های کوتاه، لکه های سیاه و تنوع بالشتک متعلق به گروه پلاستیک کننده هستند. بازیابی آهسته پیچ با گرمکن های معمولی در درایو یا گروه هیدرولیک. هنگامی که گزارش هشدار بین خطاهای نامرتبط پرش می کند، گروه کنترل و ابزار دقیق معمولاً محلی برای شروع است.
| گروه عملکرد | قطعاتی که در واقع سفارش خواهید داد | شغل در چرخه | اولین علامت آن نیاز به توجه دارد |
|---|---|---|---|
| بستن | صفحات، میله های اتصال، اتصال ضامن، سیلندر گیره، پین های اجکتور و صفحه اجکتور، تنظیم ارتفاع قالب | قالب را در برابر فشار تزریق بسته نگه می دارد و قطعه را خارج می کند | فلاش در خط جدایی، نیروی گیره ناهموار از چپ به راست، علائم اجکتور |
| پلاستیک و تزریق | پیچ، بشکه، حلقه چک، نوک پیچ، نازل، باندهای گرمکن، ترموکوپل، قیف و گلوگاه تغذیه | شات را می رساند، ذوب می کند، مخلوط می کند، متر می کند و تزریق می کند | تنوع بالشتک، لکه های سیاه، عکس های کوتاه، زمان بهبودی در حال افزایش است |
| درایو و هیدرولیک | پمپ، سروو موتور، شیرهای تناسبی، آکومولاتور، شیلنگ، آب بند، روغن هیدرولیک و فیلترها | گشتاور را به پیچ و نیرو را به گیره می رساند | بازیابی آهسته، افزایش دمای روغن، افت فشار تحت بار |
| کنترل و ابزار دقیق | PLC، کارتهای ورودی/خروجی، HMI، سنسورهای فشار و موقعیت، سوئیچهای محدود، ورودیهای ترموکوپل | چرخه را توالی می کند و پارامترها را قابل تکرار نگه می دارد | چرخه زمان رانش، آلارمهای تصادفی، پارامترهایی که نگه نمیدارند |
| مواد مصرفی سمت قالب | بوش اسپرو، نوک دونده داغ، پین های هسته، اتصالات آب، مهر و موم | قسمت را شکل داده و خنک می کند | رژگونه دروازه، قطعات چسبنده، خنک کننده نامتعادل |
برای یک ماشین ساز، این جدول به عنوان یک نقشه خرید دو برابر می شود. قطعات بستن تا حد زیادی ساختاری هستند و یک بار در طراحی دستگاه سفارش داده می شوند. قطعات پلاستیکی آنهایی هستند که به صورت سفارشات تکراری باز می گردند، به همین دلیل است که نقشه ها، تلرانس ها و گواهی مواد آنها سزاوار بیشترین توجه در پرونده تامین کننده شما هستند.
قطعاتی که پلیمر مذاب را لمس می کنند ابتدا فرسوده می شوند. قطعاتی که فقط بار را حمل می کنند به ندرت انجام می دهند. توجه خود را به این ترتیب بودجه بندی کنید.
داخل گروه پلاستیک سازی: جایی که سایش کنسانتره می شود
واحد پلاستیک سازی یک دستگاه کوچک، داغ و پرفشار در داخل دستگاه بزرگتر است. پیچی که با سرعت 80 تا 200 دور در دقیقه می چرخد، گلوله های جامد را از داخل یک بشکه گرم شده می کشد، آنها را فشرده می کند، آنها را در مقابل دیواره سوراخ ذوب می کند، مذاب را همگن می کند و سپس به عنوان پیستونی عمل می کند تا آن را از طریق یک نازل فشار دهد. هر یک از این مراحل پرکننده ساینده، گاز خورنده یا تنش حرارتی را به همان دو سطح وارد می کند.
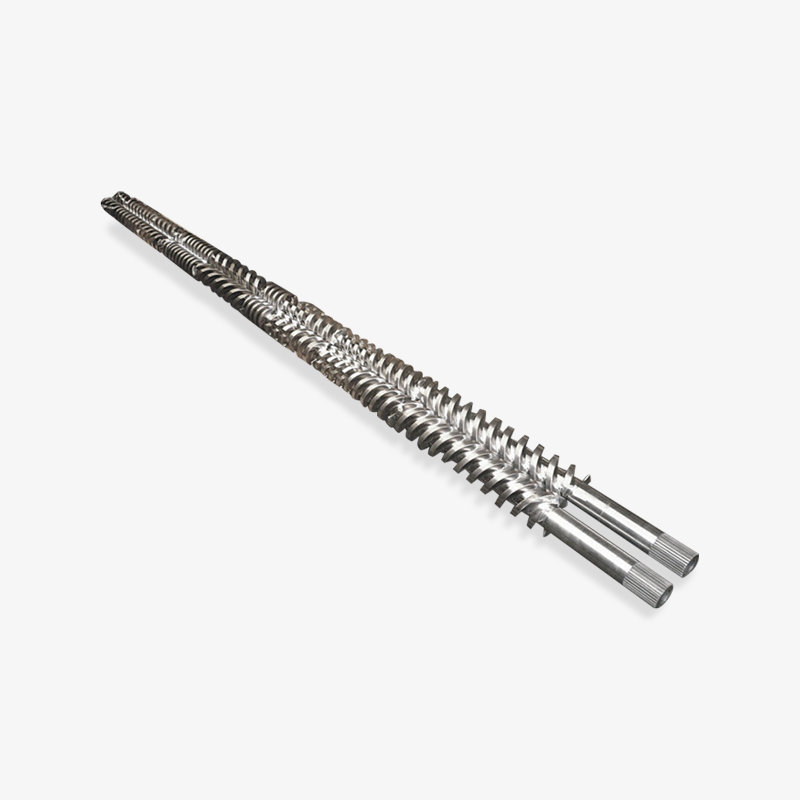
پیچ
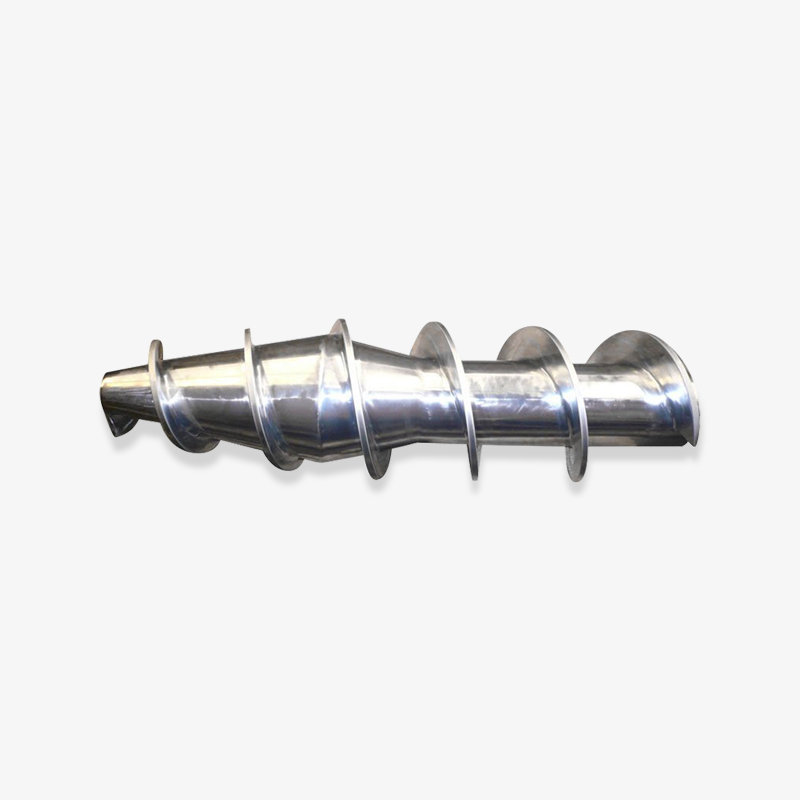
اکثر پیچ های تزریق نسبت طول به قطر بین 20:1 و 24:1 را اجرا می کنند که به منطقه تغذیه، ناحیه انتقال یا فشرده سازی و ناحیه اندازه گیری تقسیم می شود. منطقه تغذیه برای بلعیدن گلوله ها عمیق است. منطقه اندازه گیری برای ایجاد فشار و برش کم عمق است. بین آنها عمق کانال مخروطی می شود، و این مخروطی نسبت تراکم را مشخص می کند، معمولاً 2.0 تا 2.5 برای کارهای عمومی و کمتر برای مواد حساس به حرارت مانند PVC سفت و سخت.
لباس اول در فرود پرواز نشان داده می شود، نه در کانال. نوک پرواز سطحی است که حفره را ساییده میکند، و هنگامی که عرض زمین بزرگ میشود و قطر بیرونی پرواز کوچک میشود، مذاب به جای حرکت به جلو، روی پروازها به عقب میلغزد. این لغزش چیزی است که اپراتورها به عنوان زمان بازیابی طولانیتر و بالشتک ناپایدار احساس میکنند. این یک مشکل بخاری نیست، حتی اگر در صفحه نمایش دما مانند آن به نظر می رسد. ترکیبات پر از شیشه با بارگیری 30 تا 50 درصد این امر را به طرز چشمگیری تسریع می کنند زیرا الیاف مانند یک خمیر آهسته آسیاب عمل می کنند.
بشکه
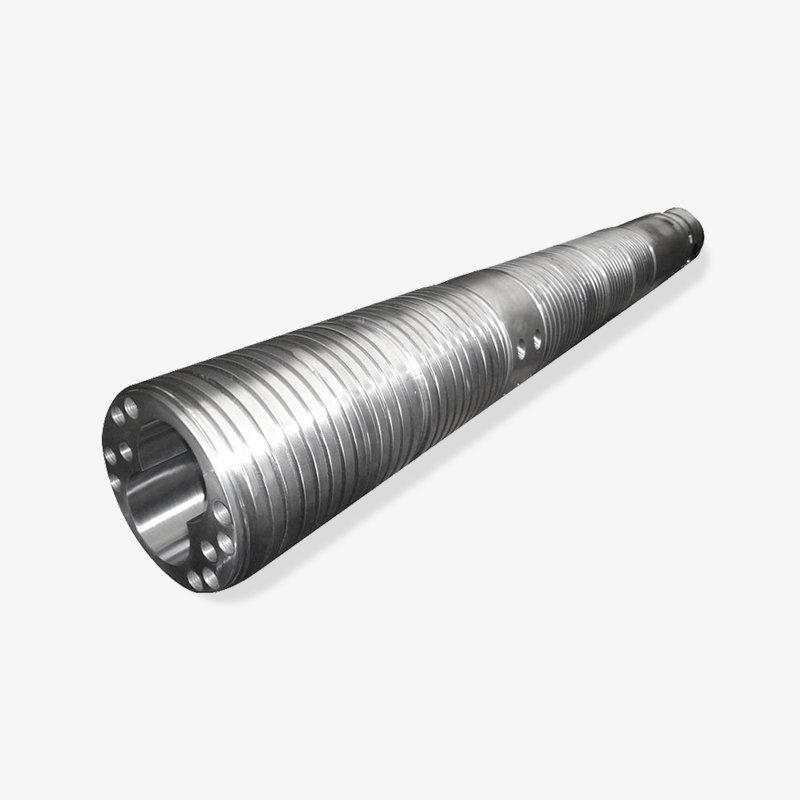
بشکه ها به دو خانواده بزرگ تقسیم می شوند. بشکه های نیترید شده از یک لایه نیترید شده با گاز تقریباً 0.4 تا 0.7 میلی متر بر روی فولاد پایه مناسب استفاده می کنند که سطح سختی را با هزینه متوسط ایجاد می کند و برای رزین های کالای پر نشده مناسب است. بشکه های دو فلزی از یک آستر آلیاژی ریخته گری گریز از مرکز استفاده می کنند که اغلب ضخامت آن 2 تا 5 میلی متر است و با ذرات کاربید پر شده است که در برابر سایش بسیار بهتر مقاومت می کند و چرخه های حرارتی بسیار بیشتری را قبل از شکسته شدن سطح تحمل می کند.
الگوی سایش در بشکه به ندرت یکنواخت است. رشد سوراخ معمولاً در انتهای ناحیه اندازه گیری و درست قبل از نازل متمرکز می شود، جایی که فشار و برش به اوج می رسد. به همین دلیل است که اندازه گیری سوراخ فقط در دهانه تغذیه تقریباً چیزی به شما نمی گوید. بررسی سه نقطه در طول حداقل بازرسی مفید است.
حلقه، نوک پیچ و نازل را بررسی کنید
حلقه چک ارزانترین قسمت در گروه است و اغلب آنهایی است که برای مدت طولانی در خدمت باقی میمانند. در حین تزریق روی ساقه پیچ می لغزد و آب بندی می شود. فاصله لغزشی که از 0.05 تا 0.15 میلیمتر شروع میشود، با سایش باز میشود و وقتی تقریباً 0.25 میلیمتر گذشت، دستگاه دیگر نمیتواند یک بالشتک ثابت نگه دارد، زیرا مذاب در طول تزریق به عقب نشت میکند. تعویض حلقه و نوک طبق برنامه یکی از معدود بردهای ارزان قیمت در نگهداری قالب است.
نازل آخرین محدودیت قبل از قالب است. شعاع کروی آن باید با بوش اسپرو مطابقت داشته باشد و روزنه آن بر تاریخچه برش تاثیر می گذارد. باندهای گرمکن و ترموکوپل ها نیز مواد مصرفی هستند و باندی که 15 درجه خنک تر از نقطه تنظیم شده است، بی سر و صدا کل مشخصات ذوب را تغییر می دهد.
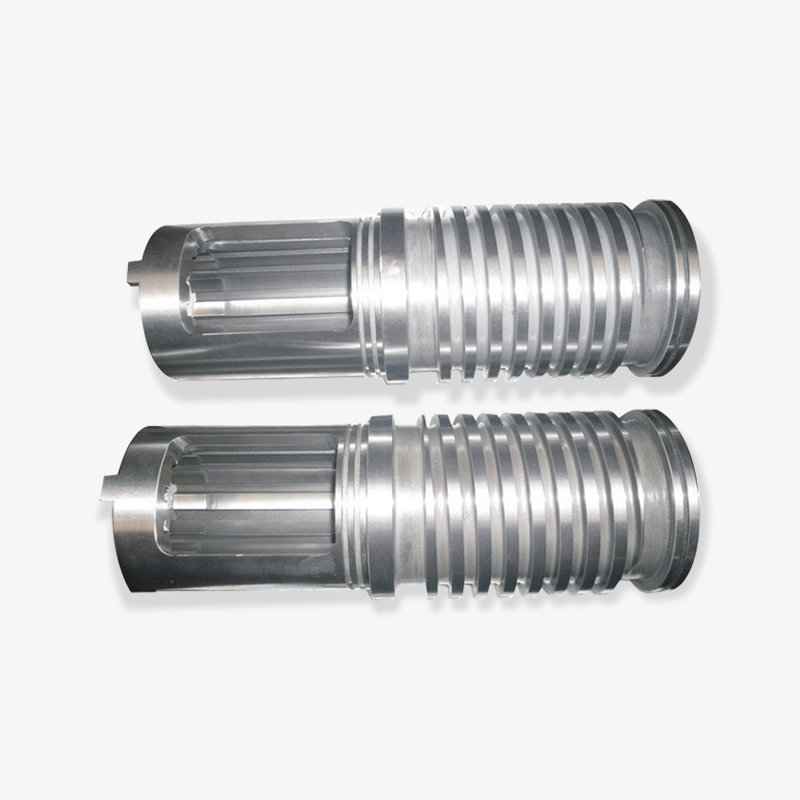
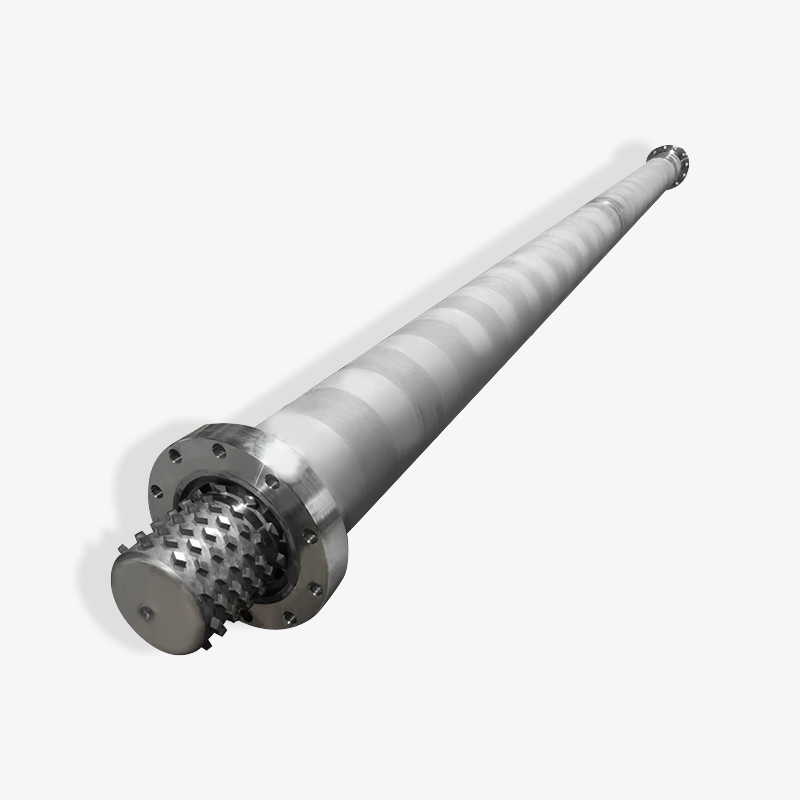
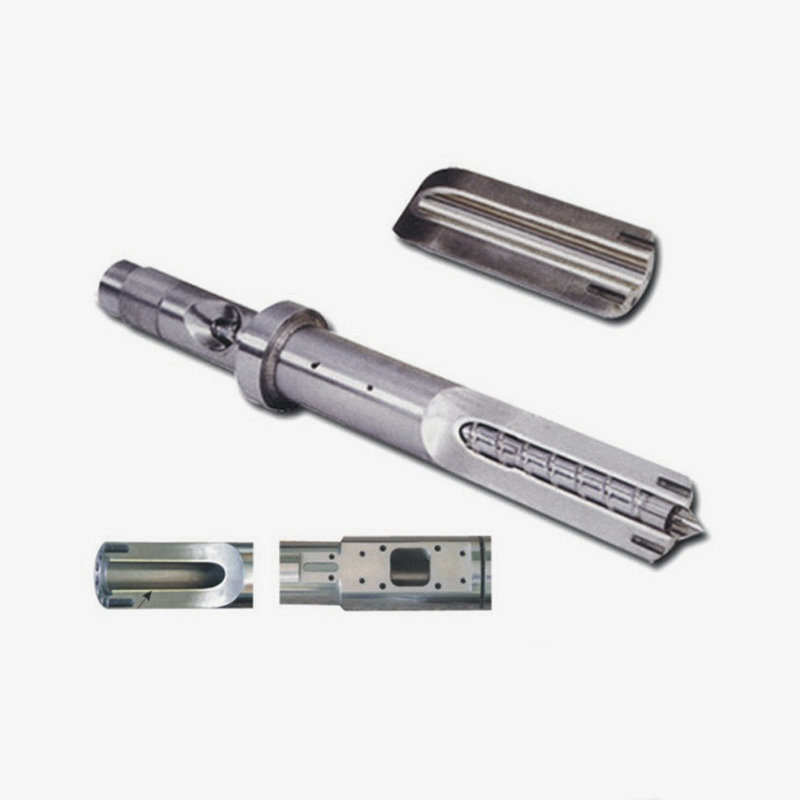
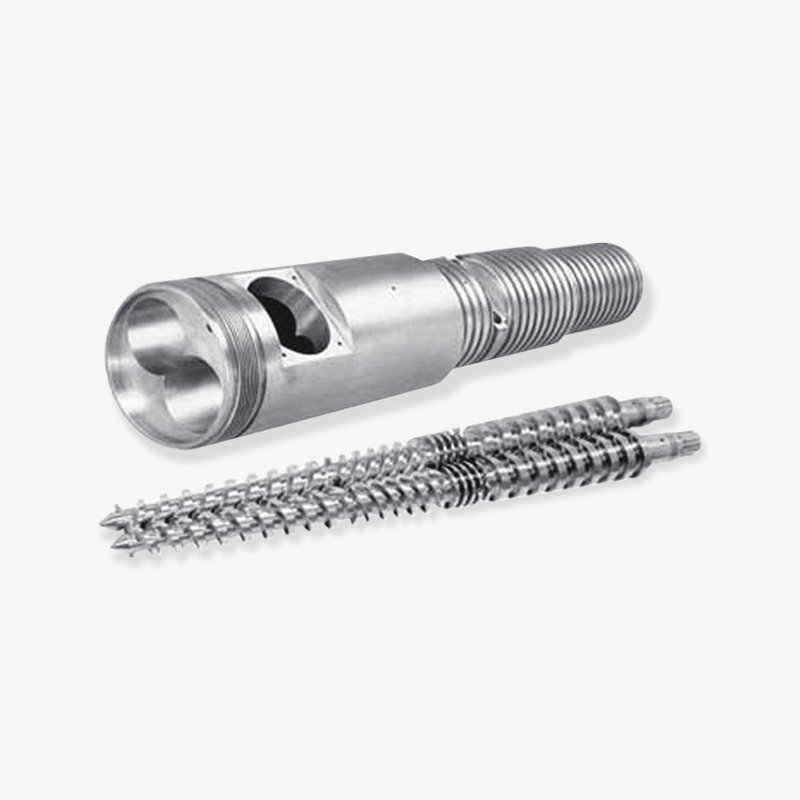
 پیچ و بشکه قالب گیری تزریقی سفارشی پیچ and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. مشاهده محصول →
وقتی این گروه را بهجای اقلام مجزا بهعنوان یک مجموعه همسان تهیه میکنید، تناسب بین پیچ، حلقه و سوراخ توسط تأمینکننده قبل از ارسال بررسی میشود، که شایعترین علت «قطع جدیدی که هنوز بالشتک را نگه نمیدارد» را برطرف میکند.
حلقه چک فرسوده تقریباً به طور کامل از پیچ فرسوده تقلید می کند. قبل از اجازه سفارش پیچ، حلقه و نوک را تعویض کنید.
مطابقت ساخت قطعات با رزینی که در واقع اجرا می کنید
رایج ترین اشتباه مشخصات، خرید ساختاری است که به جای رزین مناسب دستگاه است. اگر یکی از آنها پلی پروپیلن پر نشده و دیگری 40 درصد پلی آمید پر از شیشه را بسازد، دو دستگاه 180 تنی که سایز شات های یکسانی دارند، ممکن است به ساختارهای پیچ و بشکه ای کاملا متفاوت نیاز داشته باشند.
حالت پوشیدن باید انتخاب را هدایت کند. پرکننده های ساینده باعث فرسایش مکانیکی زمین های پرواز و دیواره های سوراخ می شوند. مذاب های خورنده، به ویژه PVC و برخی گریدهای مقاوم در برابر شعله، به لایه نیترید شده حمله شیمیایی می کنند و به جای پرداخت صاف، حفره ایجاد می کنند. رزین های با دمای بالا سطح فولاد را اکسید کرده و عمر باند بخاری را کوتاه می کنند. هر کدام از آن ها به پاسخ متفاوتی نیاز دارند.
| رزین یا پرکننده | حالت سایش غالب | جهت بشکه | جهت پیچ | چه چیزی را تماشا کنیم |
|---|---|---|---|---|
| پر نشده PP، PE، PS، ABS، PC | سایش ملایم چسب | سوراخ نیترید، آستر استاندارد | فولاد نیترید شده، 20:1 تا 22:1 L/D | کاهش آهسته تکرارپذیری اندازه گیری پس از چندین سال |
| PA، PBT، POM پر از شیشه در 20 تا 50 درصد | سایش شدید | آستر دو فلزی با فاز کاربید | روکش سخت دو فلزی یا جوش داده شده در پروازها، بخش اختلاط | گوشه های پرواز گرد و افزایش گشتاور پیچ |
| پی وی سی سخت و پلاستیکی شده | خوردگی به علاوه تخریب حرارتی | سوراخ دو فلزی یا روکش کروم مقاوم در برابر خوردگی | روکش کروم، فشرده سازی کم، بدون لکه مرده | خطوط سیاه و حفره روی سطوح نیترید شده |
| PPS، PEI، PEEK، LCP | اکسیداسیون در دمای بالا با پرکننده های ساینده | دو فلزی با آلیاژ پایدار در برابر حرارت | آلیاژی با دمای بالا با نوک محافظت شده | فرسودگی باند بخاری و تغییر رنگ سطوح پیچ |
| فوم EPE و EPP | سایش کم، فشار ناپایدار | سوراخ استاندارد نیترید شده معمولاً کافی است | پیچ با منطقه اختلاط و رفع فشار اختصاصی | تغییر چگالی و ساختار ناهموار سلولی |
| پولک بازیافتی با پرکننده و آثار فلزی | سایش و ضربه مخلوط | سوراخ دو فلزی | پیچ دو فلزی با نوک تقویت شده | افزایش ناگهانی گشتاور و آسیب منطقه تغذیه |
 پیچ دو فلزی برای رزین های پر شده و با دمای بالا یک پیچ دو فلزی یک پایه سخت را با سطح آلیاژی مقاوم در برابر سایش و خوردگی برای رزین های مهندسی پر شده و با دمای بالا ترکیب می کند. مشاهده محصول →
هزینه ساخت دو فلزی بیشتر از نمونه نیترید شده است و برای دستگاهی که پلی پروپیلن پر نشده را در یک چرخه 20 ثانیه کار می کند، هزینه اضافی بسیار کم است. برای یک کار پر از شیشه که در سه شیفت کار میکند، معمولاً در اولین سال از توقف اجتنابشده بازپرداخت میشود. پاسخ صادقانه بستگی به بارگیری پرکننده، تعداد چرخه و میزان تحمل مشتری شما نسبت به تغییر کیفیت قبل از تبدیل شدن به یک شکایت دارد.
سایش را از کار پر شده یا خورنده ای که دستگاه بیشتر کار می کند، مشخص کنید، نه از آسان ترین کاری که تا به حال اجرا می شود.
خواندن نقاشی پیچ و بشکه مانند یک خریدار
مهندسین خرید که می توانند نقشه پیچ را بخوانند، قبل از سفارش، اکثر مشکلات عرضه را پیدا می کنند. نقاشی فقط یک شکل نیست. این مجموعه ای از تعهدات در مورد هندسه، عملیات حرارتی و تناسب است. در اینجا دنباله ای است که ارزش بررسی هر بار را دارد.
- قطر و کلاس مناسب. قطر پیچ اسمی به اضافه تحمل، مطابق با تحمل سوراخ لوله. یک پیچ و بشکه که از دو تامین کننده مختلف سفارش داده شده است، رایج ترین منبع تخلیه اولیه بیش از حد است.
- نسبت طول به قطر و طول ناحیه. طول تغذیه، انتقال و اندازه گیری باید به صورت درصد یا ابعاد مطلق نشان داده شود. نقشههای مبهم پیچهایی تولید میکنند که کار میکنند اما مانند نمونه اصلی پلاستیکی نمیشوند.
- نسبت تراکم. اطمینان حاصل کنید که نسبت مناسب با رزین است. یک پیچ 3:1 که در یک کار پی وی سی ریخته می شود، صرف نظر از اینکه چقدر خوب ماشین کاری شده است، مواد را تجزیه می کند.
- هندسه پرواز زمین، عرض پرواز، نمایه عمق کانال و هر مانع یا پرواز مخلوط. اینها همگنی و خروجی ذوب را تعیین می کنند، نه فقط عمر سایش.
- مواد پایه و عملیات حرارتی. درجه فولاد پایه، عمق نیتریدینگ و سختی سطح، یا ضخامت آستر دو فلزی و محتوای کاربید. مقادیر واقعی را بخواهید، نه عبارت "مواد با کیفیت بالا".
- صافی و پرداخت سطح. صافی در واحد طول و زبری سوراخ. هر دو به روشی بر روی ترخیص خودرو تأثیر می گذارند که فقط پس از داغ شدن دستگاه ظاهر می شود.
- جزئیات رابط کوپلینگ ساقه پیچ، کلید یا اسپلاین، مشخصات رزوه، بررسی ابعاد صندلی حلقه. این ابعاد هستند که تعیین می کنند که آیا این قطعه اصلاً مناسب است یا خیر.
- رابط نازل. شعاع کروی، قطر روزنه و زاویه نشیمنگاه، مطابق با بوش اسپرو در سمت قالب.
طرحی که به هر هشت نکته پاسخ میدهد، میتواند بهطور دقیق توسط هر سازندهای ذیصلاح نقل شود. طرحی که به سه مورد از آنها پاسخ می دهد، بخشی را ایجاد می کند که متناسب است، اجرا می شود و به آرامی همه را متقاعد می کند که مشکل از دستگاه است.
هر بُعدی که در طراحی شما وجود ندارد به فرضی تبدیل می شود که تامین کننده شما باید از طرف شما انجام دهد.
تماسهای خدماتی واقعاً از کجا میآیند
قبل از تصمیمگیری در مورد ذخیرهسازی، به بررسی نحوه توزیع شکایات مربوط به واحد پلاستیکسازی کمک میکند. نمودار زیر یک الگوی گویا است که از گزارشهای رایج طبقه مغازه بهجای بررسی رسمی گرفته شده است، بنابراین شکل را به عنوان راهنمایی و درصدهای دقیق را تقریبی در نظر بگیرید.
تقسیم تصویری از تماسهای سرویس واحد پلاستیکسازی
سایش پرواز پیچ
34%
حلقه و نوک پیچ را بررسی کنید
22%
سایش سوراخ بشکه در انتهای اندازه گیری
18%
خطاهای باند بخاری و ترموکوپل
14%
انسداد نازل یا آسیب دیدگی صندلی
7%
تغذیه گلو پل زدن و گرسنگی
5%
سه دسته اول تقریباً سه چهارم کل جمع می شوند، به همین دلیل است که هندسه پیچ و بشکه سزاوار جزئیات بیشتر نقاشی در کتابخانه قطعات شما است. همچنین توضیح میدهد که چرا یک تیم تعمیر و نگهداری که فقط باندهای بخاری را در انبار نگه میدارد، هر زمان که بالشتک جابجا شود، روزها را از دست خواهند داد.
دو دسته کوچک آنهایی هستند که اغلب اشتباه تشخیص داده می شوند. آسیب نازل صندلی و پل زدن گلوگاه تغذیه هر دو به صورت ضربات کوتاه ظاهر می شوند و هر دو به گردن پیچ مقصر می شوند. یک بررسی سریع فشار در نازل و نگاهی به دمای گلوگاه تغذیه آنها را قبل از اینکه کسی سفارش جایگزینی بدهد از هم جدا می کند.
برای یک ماشین ساز که تجهیزات را به بازارهای صادراتی حمل می کند، این توزیع مفهوم دومی دارد. کیتهای یدکی که در کنار دستگاه جدید فروخته میشوند باید میلههای بزرگتر را منعکس کنند، نه ارزانترین آنها، زیرا مشتری که نوک پیچ دریافت میکند اما حلقه چک دریافت نمیکند، همچنان با خط خدمات تماس میگیرد.
کیت های یدکی باید از توزیع خرابی پیروی کنند و دو سوم خرابی ها در داخل مجموعه پیچ و بشکه قرار می گیرند.
اندازه گیری فرسودگی قبل از مجوز تعویض
تعویض پیچ در صورت مشکوک شدن گران است. جایگزین کردن آن در اندازه گیری تصمیمی است که می توانید از آن دفاع کنید. اندازهگیریهای زیر آنهایی هستند که واقعاً این سؤال را حل میکنند، و کمتر از یک ساعت در دستگاه متوقف شده با پیچ برداشته شده طول میکشد.
| اندازه گیری | کجا ببریمش | شرایط معمولی جدید | آستانه تصمیم گیری |
|---|---|---|---|
| قطر بیرونی پرواز پیچ | بخش های تغذیه، انتقال و اندازه گیری | رسم اسمی در تلورانس | 0.25 تا 0.4 میلی متر زیر اسمی |
| قطر سوراخ بشکه | دهانه خوراک، وسط، انتهای اندازه گیری | طراحی اسمی، پایان خوب | 0.15 تا 0.25 میلی متر بالاتر از اسمی |
| فاصله شعاعی در اندازه گیری | فقط منطقه اندازه گیری | معمولاً 0.10 تا 0.20 میلی متر | بالای 0.35 میلی متر |
| فاصله لغزشی حلقه را بررسی کنید | حلقه در برابر ساقه پیچ | 0.05 تا 0.15 میلی متر | بالای 0.25 میلی متر |
| صراط مستقیم | طول کامل پیچ روی بلوک های V | در 0.02 میلی متر در 300 میلی متر | خمش یا خروجی قابل مشاهده بیش از 0.05 میلی متر |
| وضعیت سطح سوراخ | بخش اندازه گیری | پرداخت خوب و یکنواخت | امتیاز دهی، حفره یا زبری بالاتر از 1.6 میکرومتر Ra |
دو نکته کاربردی ابتدا در صورت امکان، سوراخ را در دمای اندازه گیری کنید، زیرا بشکه گرم شبیه بشکه سرد نیست. دوم، برگه اندازه گیری قبلی را در فایل ماشین نگه دارید. یک خواندن تنها به شما می گوید ترخیص کالا; دو قرائت به فاصله شش ماه میزان سایش را به شما می گوید و نرخ سایش چیزی است که تاریخ خرابی بعدی را پیش بینی می کند.
ارزش دو برگه اندازه گیری بیش از یک گزارش بازرسی است، زیرا فقط روند به شما می گوید چه زمانی باید سفارش دهید.
ریسک های منبع یابی: تحمل، قابلیت تعویض و زمان سررسید
اکثر شکایات در مورد قطعات تعویضی مربوط به کیفیت ماشینکاری نیست. آنها در مورد شکاف بین آنچه خریدار فرض کرده و آنچه تامین کننده فرض کرده است. اینها خطراتی هستند که ارزش نوشتن در یک سفارش خرید را دارند.
- ترخیص انباشته. یک پیچ در بالای تلورانس آن و یک بشکه در پایین تلرانس آن می تواند قبل از اینکه ماشین کار کند دو برابر ارزش طراحی فاصله ایجاد کند.
- ادعای سختی بدون گواهی عمق نیتراسیون و سختی سطح باید به عنوان مقادیر اندازه گیری شده با حمل و نقل به دست آید، نه به عنوان یک جمله بازاریابی در یک وب سایت.
- قابلیت تعویض پایان رابط شاخه های پیچ، کلیدها و رزوه های اتصال بین نسل های ماشین متفاوت است. ترسیم پروازها بدون ترسیم انتهای درایو ناقص است.
- زمان تعیین شده برای محصول اشتباه. پیچهای سفارشی و بشکههای دو فلزی به سفارش ساخته میشوند و معمولاً به هفتهها نیاز دارند تا چند روز. پیچ های نیترید استاندارد ممکن است در انبار بنشینند. تأیید کنید که بر اساس کدام برنامه از شما نقل قول می شود.
- آسیب بسته بندی و حمل و نقل. قسمت های بلند و باریک خم می شوند. بسته بندی صادراتی باید پیچ را در طول آن پشتیبانی کند و بازرسی دریافت باید شامل بررسی صافی باشد، نه فقط یک نگاه بصری.
- اسناد برای مشتریان صادراتی گواهینامه های مواد، گزارش های ابعادی و سوابق عملیات حرارتی اغلب توسط مشتری نهایی خود سازنده ماشین، به ویژه در بازارهای اروپا و آمریکای شمالی مورد نیاز است.
برای خریدارانی که یک تولید کننده، یک تامین کننده تجاری و یک عمده فروش را مقایسه می کنند، معمولاً این تمایز دقیقاً در این زمینه ظاهر می شود. یک تولید کننده می تواند مسیر فرآیند نیتریدینگ یا ریخته گری گریز از مرکز را به شما نشان دهد و می تواند یک نقشه را تنظیم کند. یک معامله گر نقشه شما را فوروارد می کند و یک قیمت را برمی گرداند. این به طور خودکار بدتر نیست، اما زمانی که تحمل از دست میرود، تغییر میکند که چه کسی این خطر را دارد.
فاصله، سختی و ابعاد انتهای درایو را به صورت مکتوب درج کنید، و بیشتر اختلافات مربوط به قطعات جایگزین قبل از شروع ناپدید می شوند.
قطعات یدکی ارزش جوراب ساق بلند را دارند و به موقع چه چیزی باید سفارش دهید
تصمیمات سهام معمولاً بر اساس هزینه هر کالا گرفته می شود تا هزینه خرابی، که دقیقاً معکوس است. سوال درست این است که یک قطعه گمشده چند ساعت هزینه تولید دارد و زمان خرابی آن چقدر قابل پیش بینی است.
بررسی کنید که حلقه ها، نوک پیچ ها، نازل ها، باندهای گرمکن، ترموکوپل ها و مهر و موم ها در انبار موجود هستند. آنها نسبت به زمان خرابی ارزان هستند، به طور قابل پیش بینی شکست می خورند، و ابعاد آنها در طول دوره تولید پایدار است. یک کشوی قفسه ای که این موارد را می پوشاند می تواند یک توقف دو روزه را به یک تعویض دو ساعته تبدیل کند.
پیچها و بشکهها بهجای دستهبندی انبار، به دستهبندی سفارشهای برنامهریزی شده تعلق دارند. آنها بر اساس یک هندسه خاص ساخته شده اند، برای بیکار نگه داشتن آنها گران است، و آنقدر عمر می کنند که نگهداری از سه نوع آن برای سال ها سرمایه را به هم پیوند می دهد. رویکرد صحیح یک روند سایش اندازهگیری شده به اضافه زمان عرضهکننده شناخته شده است، بنابراین زمانی که روند از یک آستانه عبور میکند به جای زمانی که ماشین متوقف میشود، سفارش از بین میرود.
 لوازم جانبی ماشین قالب گیری تزریقی SKD61 بدنه جلو، قطعات کوچک پیچ و نازل در SKD61، با مسیرهای جریان بهینه برای جریان ذوب پایدار و مقاومت در برابر سایش. مشاهده محصول →
لوازم جانبی مصرفی ارزش تلفیق با همان تامین کننده ای را دارد که پیچ و بشکه را تولید می کند، زیرا ابعاد حلقه، نوک و صندلی به جای استانداردهای عمومی، با آن پیچ خاص مطابقت دارد.
برای ماشینسازانی که برنامه کیت یدکی را اجرا میکنند، یک ساختار معقول یک کیت مصرفی برای هر دستگاه ارسال شده و یک کیت جایگزین در هر دو سال خدمات مورد انتظار است. این امر مشتری نهایی را بدون اینکه از آنها بخواهد کل واحد پلاستیک سازی را انبار کند، پشتیبانی می کند.
قطعاتی را که به طور قابل پیش بینی و ارزان از کار می افتند ذخیره کنید. برای قطعاتی که به آرامی و پرهزینه خراب می شوند برنامه ریزی کنید.
الگوهای شکست و معنای آنها قبل از اینکه هر چیزی را جایگزین کنید
خواندن صحیح یک شکست باعث صرفه جویی بیشتر از خرید خوب می شود. چهار الگو بیشتر آنچه را که یک کف قالب گیری در واقع گزارش می کند پوشش می دهد.
دریفت بالشتک با دمای معمولی
هنگامی که بالشتک سرگردان و نواحی بخاری نگه داشت، ابتدا به حلقه چک مشکوک شوید، سپس سایش پرواز را پیچ کنید. یک آزمایش سریع این است که پیچ را روی یک نازل مسدود شده به جلو بکشید و ببینید که آیا پیچ همچنان می خزند یا خیر. اگر این اتفاق بیفتد، مذاب از کنار حلقه یا پروازها می لغزد و هیچ مقدار تنظیم دما قابلیت تکرار را بازیابی نمی کند.
لکه های سیاهی که در اواسط کار ظاهر می شوند
لکه هایی که می آیند و می روند معمولاً به معنای مواد تخریب شده هستند که در یک نقطه مرده نگه داشته می شوند تا یک پیچ فرسوده. صندلی حلقه چک، نشیمنگاه نازل و هر مرحله ای بین بشکه و نازل را بررسی کنید. اگر لکهها ثابت باشند و در طول هفتهها رشد کنند، شکسته شدن سطح سوراخ یا ترکخوردگی لایه نیترید دلیل محتملتری است.
افزایش گشتاور پیچ و بازیابی کندتر
افزایش گشتاور با یک نقطه تنظیم پایدار، یا به یک بشکه فرسوده که سوراخی ناهموار ایجاد می کند، یا مشکل منطقه تغذیه باعث گرسنگی پروازها می شود. قبل از سفارش هر چیزی، دمای گلوگاه تغذیه و خنک شدن گلوی قیف را بررسی کنید. لباس های تقلید گرسنگی به طرز شگفت آوری خوب است.
عکس های کوتاه روی دستگاهی که قبلاً به راحتی پر می شد
شات های کوتاه دلایل زیادی دارند، اما زمانی که با هم ظاهر می شوند و زمان بهبودی طولانی تری دارند، گروه پلاستیزه کننده محل بررسی است. هنگامی که آنها به تنهایی با بالشتک ثابت ظاهر می شوند، مشکل بیشتر در نازل، دمای قالب یا مشخصات تزریق است. جداسازی این دو مورد ده دقیقه طول می کشد و از تشخیص اشتباه گران قیمت جلوگیری می کند.
نگه داشتن یک گزارش ساده از بالشتک، زمان بازیابی و گشتاور در هر شیفت، هر چهار الگو را از حکایت به مدرک تبدیل می کند. این کم زرق و برق ترین عادت نگهداری است و آن چیزی است که به طور مداوم نتیجه می دهد.
گزارش سطح شیفتی از بالشتک، بازیابی و گشتاور، گروه پلاستیک فرسوده را مدتها قبل از آسیب دیدن قطعات شناسایی می کند.
سوالاتی که یک تولید کننده واقعی را از یک معامله گر جدا می کند
هنگامی که تامین کنندگان قطعات ماشین های تزریق را با هم مقایسه می کنید، پاسخ به تعدادی سوال بیشتر از یک کاتالوگ به شما می گوید.
- آیا می توانید مسیر فرآیند نیتریدینگ یا ریخته گری گریز از مرکز را نشان دهید و آیا آن را در خانه کنترل می کنید؟
- کدام گرید فولاد پایه را ذخیره می کنید و آیا می توانید گواهی کارخانه را همراه با محموله تهیه کنید؟
- چگونه قطر بیرونی پرواز و در چند نقطه در امتداد پیچ اندازه گیری می کنید؟
- آیا میتوانید نقشهای برای مشتری که با سری استاندارد شما متفاوت است ماشینکاری کنید، و حداقل مقدار سفارش چقدر است؟
- چه تلورانسی را روی صافی نگه میدارید و چگونه قطعه در هنگام بستهبندی و حمل و نقل پشتیبانی میشود؟
- زمان واقعی شما برای پیچ و بشکه دو فلزی سفارشی به جای پیچ نیترید استاندارد چقدر است؟
- در حال حاضر به کدام بازارهای صادراتی ارسال می کنید و این مشتریان چه مدارکی را نیاز دارند؟
الگوی موجود در پاسخ ها مهم است. یک تولید کننده عملیات، نقاط بازرسی و زمان های تحویل را با عبارات خاصی توصیف می کند. یک فروشنده محصولات و قیمت ها را توصیف می کند. هیچکدام به طور خودکار اشتباه نیست، اما تنها یکی از آنها میتواند طراحی را تنظیم کند وقتی سازنده ماشین شما طول منطقه تغذیه را تغییر دهد.
برای تیمهای تدارکاتی که در فراسوی مرزها کار میکنند، پرسیدن اینکه چه کسی سؤالات فنی را پس از سفارش انجام میدهد نیز کمک میکند. یک سازنده باتجربه یک مهندس را در بحث مشخصات قرار می دهد، که دقیقاً همان جایی است که بیشتر مشکلات قطعات تعویضی منشا می گیرد.
در مورد فرآیند و بازرسی بپرسید، نه در مورد دسته بندی محصولات. پاسخ ها بلافاصله یک تولید کننده را از یک فروشنده جدا می کند.
نصب، شکستن و عادت های روزمره
پیچ و بشکه ای که به درستی مشخص شده باشد همچنان می تواند در مراحل اولیه نصب خراب شود. سه عادت از بیشتر آن جلوگیری می کند.
ابتدا تراز و نشیمنگاه را قبل از گرم کردن بررسی کنید. پیچ باید آزادانه با دست در دمای محیط بچرخد و فلنج بشکه باید صاف روی محفظه قرار گیرد. دوم، یک خیساندن حرارتی مناسب اعمال کنید. بشکه را مرحله به مرحله بالا بیاورید و به اندازه کافی در دمای نگه دارید تا کل مجموعه قبل از اجرای مواد تثبیت شود، زیرا یک پیچ سرد که به فشار وارد می شود به یک بشکه داغ جایی است که گاز زدن شروع می شود.
سوم، یک نفوذ کنترل شده را اجرا کنید. چند صد عکس اول را در فشار برگشتی متوسط و سرعت پیچ متوسط نگه دارید و به جای ظاهر شات، روند گشتاور را تماشا کنید. اگر گشتاور به طور پیوسته در حین شکستن بالا می رود، به جای فشار دادن آن، فاصله را متوقف کرده و دوباره بررسی کنید.
روز به روز، عاداتی که طول عمر را افزایش می دهند، جذاب نیستند: قیف و گلو را خنک نگه دارید، از دویدن مجدد با آلودگی فلزی خودداری کنید، روال پاکسازی را در زمان خاموشی صادقانه نگه دارید، و هرگز PVC را به مدت طولانی در بشکه داغ نگذارید. هر یک از اینها یک مکانیسم فرسودگی را بدون هیچ هزینه ای جز نظم و انضباط از بین می برد.
اغلب خرابیهای اولیه پیچ، عادتهای نصب یا خاموش کردن هستند، نه نقص ماشینکاری.
سوالات متداول
کدام قطعات دستگاه تزریق سریعتر فرسوده می شوند؟
حلقه چک و نوک پیچ از نظر ساعت بیشترین سایش را دارند، زیرا در هر نوبت هزاران بار در برابر فشار مذاب آب بندی می شوند. پیچها و سوراخهای بشکه کندتر فرسوده میشوند، اما هزینه تعویض آن بسیار بیشتر است، به همین دلیل است که حلقه معمولاً اولین تعویض و واحد پلاستیککننده بزرگترین هزینه برنامهریزی شده است.
چگونه بفهمم که پیچ، بشکه یا هر دو را تعویض کنم؟
فاصله شعاعی را در ناحیه اندازه گیری اندازه گیری کنید و آن را با نقشه اصلی مقایسه کنید. اگر قطر پیچ فراتر از آستانه فرسوده شود در حالی که سوراخ هنوز در محدوده تحمل است، یک پیچ به تنهایی ممکن است عملکرد را بازیابی کند. اگر سوراخ بزرگ شده است، تعویض فقط پیچ باعث می شود از روز اول فاصله زیادی برای شما ایجاد شود و قطعه جدید به سرعت فرسوده شود.
آیا می توانم فقط پیچ را بدون تعویض بشکه تعویض کنم؟
ممکن است و گاهی معقول است، اما فقط با شواهد اندازه گیری. پیچ جدیدی که در داخل یک سوراخ فرسوده اجرا می شود، فاصله طراحی شده را از دست می دهد و اغلب بدتر از حد انتظار عمل می کند. تامینکنندگانی که هر دو قطعه را تولید میکنند، میتوانند تناسب را قبل از حمل و نقل بررسی کنند، که مسیر امنتری برای هر چیزی غیر از یک ماشین کالای ارزان قیمت است.
چه زمانی یک پیچ و بشکه دو فلزی ارزش هزینه اضافی را دارد؟
هنگامی که دستگاه پرکننده های ساینده، ذوب های خورنده یا تعداد چرخه های بالا را در جایی که زمان از کار افتادگی گران است، اجرا می کند، بازپرداخت می کند. برای رزین های کالای پر نشده در چرخه های متوسط، یک ساختار نیترید شده به درستی مشخص شده عملکرد خوبی دارد و هزینه کمتری دارد. این تصمیم باید به جای عادت به دنبال بارگذاری پرکننده و عمر مورد انتظار باشد.
چرا دستگاه من حتی با باندهای بخاری جدید بالشتک خود را از دست می دهد؟
از دست دادن بالشتک با دمای صحیح تقریباً همیشه به معنای لغزش ذوب به عقب است، چه از حلقه چک یا بیش از پروازهای فرسوده. با فشار دادن پیچ به سمت جلو در برابر نازل مسدود شده و مراقب خزش، آزمایش کنید. اگر پیچ خزش پیدا کند، پاسخ در گروه پلاستیک ساز است تا سیستم گرمایش.
آیا تامین کننده می تواند قطعات ماشین تزریق را به نقشه اصلی من بسازد؟
بله، و این مسیر معمولی برای ماشینسازان و کار تعویض تجهیزات قدیمیتر است. یک نقشه کامل شامل انتهای درایو، هندسه پرواز، مشخصات مواد و عملیات حرارتی ارائه دهید. تامین کنندگانی که قبل از نقل قول آن جزئیات را می پرسند، معمولاً پس از ماشینکاری نیز آنها را بررسی می کنند.
برای چه زمانی باید برنامه ریزی کنم؟
پیچهای نیترید استاندارد ممکن است در انبار موجود باشند، در حالی که هندسههای سفارشی و ساختهای دو فلزی طبق سفارش ساخته میشوند و معمولاً در هفتهها به جای چند روز اجرا میشوند. خرید را از روند سایش خود به جای تاریخ شکست برنامه ریزی کنید و تأیید کنید که کدام برنامه برای مشخصات دقیقی که سفارش می دهید اعمال می شود.
آیا قطعات دو پیچ موازی و دو پیچ مخروطی از قوانین یکسانی پیروی می کنند؟
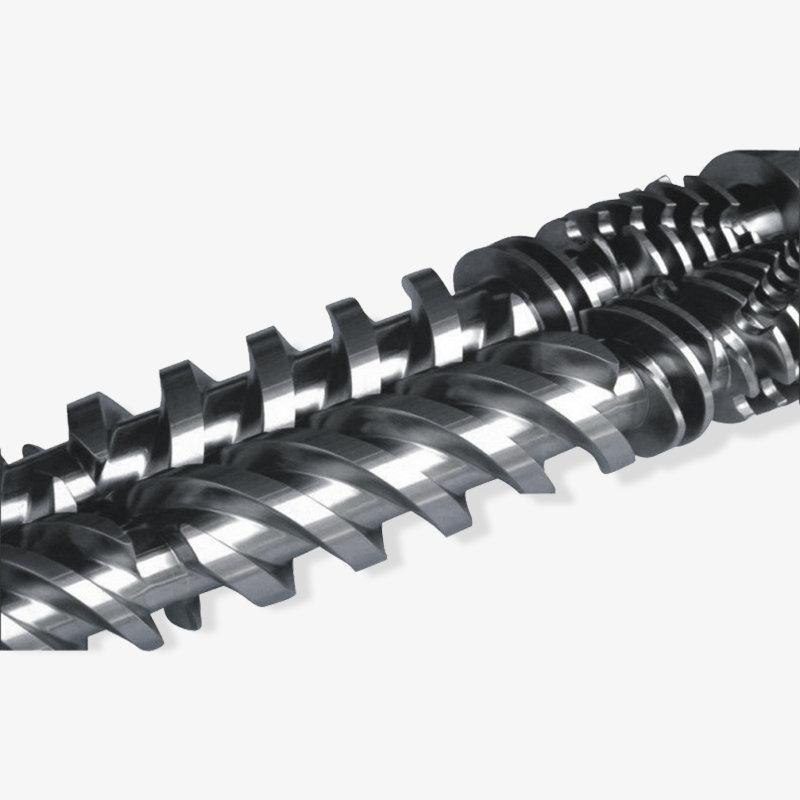
منطق مشابه است اما هندسه اینطور نیست. پیچهای دوقلوی در هم تنیده بر پروفیلهای پرواز دقیق و فاصله خط مرکزی متکی هستند، بنابراین تلرانسهای تعویض پذیری محکمتر از یک پیچ است. اندازهگیری ساییدگی همچنان بر روی زمینهای پرواز و سطوح سوراخ تمرکز میکند، اما مقادیر فاصله قابل قبول کوچکتر هستند و همیشه باید از نقشههای سازنده ماشینساز باشند.
بیشتر مشکلات بالشتک، شات کوتاه و لکه به یک فاصله اندازه گیری شده بازمی گردد، بنابراین قبل از سفارش اندازه گیری کنید.
بعد کجا برویم
اگر اکنون در حال تصمیم گیری در مورد پوشیدن هستید، قبل از درخواست قیمت، دو منبع ارزش باز کردن را دارند. یکی از علائم و عللی که اغلب در ماشینهای قالبگیری ظاهر میشوند را بررسی میکند. دیگری محدوده استاندارد اجزای پلاستیک کننده موجود برای تجهیزات تزریق را نشان می دهد.
ماشینآلات مایکروویو ژوشان از سال 1990 پیچها، بشکهها و قطعات ماشینآلات پلاستیکی را از یک پایگاه تولیدی بیش از 10000 متر مربع تولید میکند و ماشینسازان و خریداران قطعات جایگزین را در ایالات متحده، آلمان، دبی، ویتنام و تایلند تامین میکند. هندسه سفارشی، مجموعههای پیچ و بشکه منطبق، و لوازم جانبی مصرفی را میتوان از نقاشی شما نقل کرد.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
