

نویسنده: ویبو
تاریخ: Oct 26, 2026
کالیبراسیون و آزمایش سیستم تزریق شیمیایی در خطوط پردازش پلاستیک
یک کار پلی پروپیلن پر از شیشه بر روی دستگاه قالب گیری تزریقی اجرا می شود. فیدر افزودنی تنظیم شده است تا مستربچ 2.4٪ را ارائه دهد، سرعت پیچ طبیعی به نظر می رسد و اپراتور از آخرین توقف تعمیر و نگهداری به پمپ دوز دست نزده است. با این حال، این دسته رگههای رنگی، عکسهای کوتاه گاه به گاه و نرخ رد فزاینده را نشان میدهد. سوء ظن فوری معمولاً تغذیه کننده است. با این حال، اغلب مسئله واقعی این است کالیبراسیون و آزمایش سیستم تزریق مواد شیمیایی بهعنوان یک کار راهاندازی یکباره تلقی شده است تا زنجیرهای از بررسیها که شامل دستگاه دوز، سختافزار تحویل مذاب و شرایط فرآیند اطراف آنها میشود.
نتیجه اول: کالیبراسیون صرفاً تنظیم پمپ نیست تا زمانی که عدد خروجی قابل قبول به نظر برسد. در پردازش پلاستیک، یک سیستم تزریق شیمیایی قابل اعتماد به یک مسیر مذاب پایدار از طریق پیچ و بشکه، فشار و دمای قابل تکرار، و پاسخ دوزی که با بیش از یک نرخ تأیید میشود، بستگی دارد. آزمایش باید تأیید کند که سیستم پس از گرم کردن، پس از تغییر نرخ، پس از تغییر مواد و پس از تعمیر و نگهداری چه می کند. اگر این چهار شرط تحت پوشش قرار نگیرند، یک ورق کالیبراسیون می تواند در حالی که تولید همچنان ادامه دارد، عالی به نظر برسد.
این برای قالبهای تزریق، خطوط اکستروژن و سازندگان تجهیزات مهم است زیرا تزریق افزودنی به ندرت از بقیه دستگاه جدا میشود. رنگها، تثبیتکنندهها، عوامل کفساز، کمکهای پردازش و اجزای واکنشدهنده، همگی وارد جریان مذاب میشوند که توسط یک پیچ و بشکه انتقال، فشرده، برش و اندازهگیری میشوند. بنابراین خط پایه کالیبراسیون فقط به اندازه سکوی مکانیکی زیر آن پایدار است.
کالیبراسیون دستگاه دوز را ثابت می کند. آزمایش ثابت می کند که آیا کل سیستم تزریق و تحویل مذاب می تواند این عملکرد را در تولید حفظ کند یا خیر.
کالیبراسیون و آزمایش سیستم تزریق شیمیایی واقعاً چه چیزی را پوشش می دهد
یک اشتباه رایج این است که "پمپ" را از "ماشین" جدا کنید. در خط تولید، سیستم تزریق مواد شیمیایی شامل مخزن تامین، خط مکش، پمپ یا فیدر، خط تخلیه، شیرهای چک، گیجهای فشار، سیگنال کنترل، نقطه تزریق و مجموعه پیچ بشکهای است که افزودنی را دریافت میکند. یک خطای کالیبراسیون می تواند در هر یک از آن مناطق ایجاد شود. یک پمپ پریستالتیک یا دیافراگمی ممکن است از نظر مکانیکی سالم باشد اما هوا را از طریق یک درزگیر فرسوده بکشد. یک فیدر کاهش وزن ممکن است در انزوا دقیق باشد، اما در صورت نوسان فشار بشکه، به طور ناهموار تحویل می دهد. یک پمپ دنده ای ممکن است خروجی ثابتی در یک سرعت داشته باشد اما در حین چرخش، قابلیت تکرار را از دست بدهد.
به تقسیم کالیبراسیون و آزمایش به سه لایه کمک می کند. اولین لایه ابزار است: نقطه تنظیم، بازخورد سنسور، طول ضربه، فرکانس پالس، خواندن وزن و پاسخ کنترل. لایه دوم لایه هیدرولیک یا مکانیکی است: مهر و موم ها، شیرها، خطوط، پیچ ها، بشکه ها، حلقه های چک، نازل ها و اجزای محرک. سومین لایه فرآیند است: دمای مذاب، فشار برگشتی، زمان ماند، ویسکوزیته مواد، و نقطه واقعی که در آن افزودنی با پلیمر برخورد می کند. یک طرح آزمایشی مفید هر سه را لمس می کند، زیرا یک خطا در یک لایه اغلب خود را به عنوان یک خطا در لایه دیگر پنهان می کند.
| لایه | چه چیزی را تأیید کنید | آزمون عملی | تاثیر بر تزریق مواد افزودنی |
|---|---|---|---|
| ابزار و کنترل | دقت نقطه تنظیم، مقیاس سیگنال، زمان پاسخ، محدودیت های زنگ | تست تغییر گام با نرخ های پایین، متوسط و بالا | پاسخ تاخیری، مقیاس بندی اشتباه یا بازخورد ناپایدار را نشان می دهد |
| تحویل مکانیکی | آب بندی پمپ ها، شیرهای چک، محدودیت های خط، ورود هوا، سایش پیچ و بشکه | بازرسی بصری، تست نگه داشتن فشار، بررسی خروجی وزنی | رانش، ضربان، کم دوز متناوب یا کاهش تکرارپذیری را توضیح می دهد |
| ذوب و پردازش کنید | مشخصات دمای بشکه، فشار برگشتی، سرعت پیچ، زمان ماند، وضعیت نقطه تزریق | آزمایش تولید کوتاه مدت با ثبت فشار و دما | نشان می دهد که آیا افزودنی در جریان مذاب پایدار قرار می گیرد یا خیر |
| مستندات | خروجی پایه، عوامل اصلاح، تاریخچه تعمیر و نگهداری، دسته مواد | سوابق قبل و بعد با محدودیت های عبور / شکست | از تبدیل شدن تنظیمات مکرر به حالت عادی جدید جلوگیری می کند |
جدول به عمد عملی است تا تئوری. در یک کارخانه شلوغ، شخصی که سیستم را کالیبره می کند ممکن است یک تکنسین، یک مهندس فرآیند یا یک سرپرست تعمیر و نگهداری باشد. آزمون باید آنقدر ساده باشد که تکرار شود، اما آنقدر خاص باشد که یک روند را آشکار کند. خواندن خروجی واحد در یک نقطه تنظیم برای یک بررسی سریع مفید است، اما به شما نمی گوید که آیا سیستم به درستی پاسخ می دهد وقتی تولید به نرخ یا ماده متفاوتی حرکت می کند.
برای قالب گیری تزریقی و اکستروژن به طور یکسان، بهترین نقطه شروع یک مرز کالیبراسیون نوشته شده است. تعریف کنید که کدام مؤلفه ها در محدوده هستند، کدام قرائت ها ثبت می شوند، و کدام شرایط یک آزمون را باطل می کند. به عنوان مثال، آزمایشی که قبل از رسیدن بشکه به تعادل حرارتی انجام می شود ممکن است تولید را نشان ندهد. آزمایشی که با ویسکوزیته شیمیایی متفاوت از سیال تولیدی انجام میشود، ممکن است یک ضریب تصحیح ایجاد کند که گمراهکننده است. آزمایشی که سایش پیچ را نادیده می گیرد ممکن است پمپ را پشت سر بگذارد اما محصول را با شکست مواجه کند.
یک رکورد کالیبراسیون زمانی معنادار است که شرایط ماشین، شرایط مواد و سرعت آزمایشی را که در آن قرائت انجام شده است، بیان کند.
چرا وضعیت پیچ و بشکه خط پایه کالیبراسیون را تغییر می دهد؟
تزریق مواد شیمیایی اغلب توسط دستگاه دوز به تنهایی مورد قضاوت قرار می گیرد، اما سیستم دریافت کننده تأثیر عمده ای بر معنای "دقیق" در تولید دارد. پیچ و بشکه پروفیل فشار را تنظیم می کنند و پایداری، تاریخچه برش و یکنواختی مذاب را انتقال می دهند. اگر پیچ در نوک پرواز سایش داشته باشد، اگر سوراخ بشکه تحمل خود را از دست داده باشد، یا اگر حلقه چک در یک واحد تزریق به طور مداوم آب بندی نشود، ممکن است افزودنی به درستی در پمپ اندازه گیری شده و در جریان مذاب ضعیف توزیع شود. سپس اپراتور پمپ را برای جبران یک مشکل مکانیکی تنظیم می کند که کالیبراسیون را از خط اصلی خود دور می کند.
یک ماشین قالب گیری تزریقی را در نظر بگیرید که دارای یک افزودنی حساس به برش است. یک دریچه عدم بازگشت فرسوده می تواند جریان برگشتی جزئی را در حین تزریق ایجاد کند. پمپ دوز ممکن است هنوز شات برنامه ریزی شده را ارائه دهد، اما مقدار واقعی افزودنی که به قالب می رسد می تواند از چرخه ای به چرخه دیگر متفاوت باشد. آزمایش نگه داشتن فشار به تنهایی ممکن است این موضوع را نگیرد زیرا نشتی کوچک و متناوب است. یک آزمایش سرعت گام همراه با بررسی وزن شلیک و ردیابی فشار بشکه آشکارتر است. منطق مشابهی در مورد اکستروژن نیز صدق میکند: یک بخش اندازهگیری فرسوده میتواند ضربان فشار ایجاد کند که باعث میشود یک ماده افزودنی مایع حتی زمانی که پمپ ثابت است، به نظر میرسد که "سرعت" دارد.
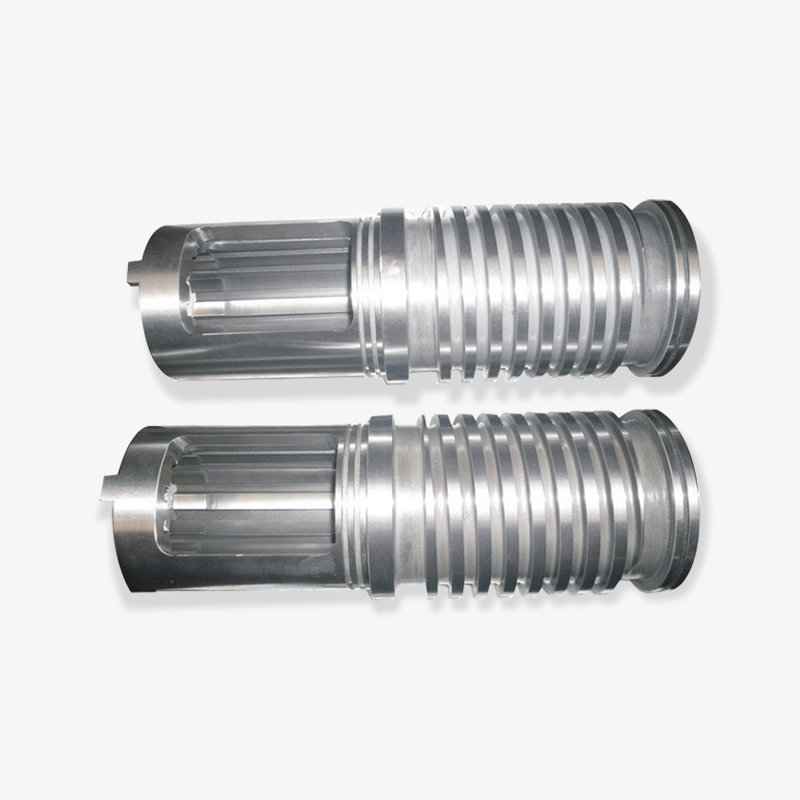
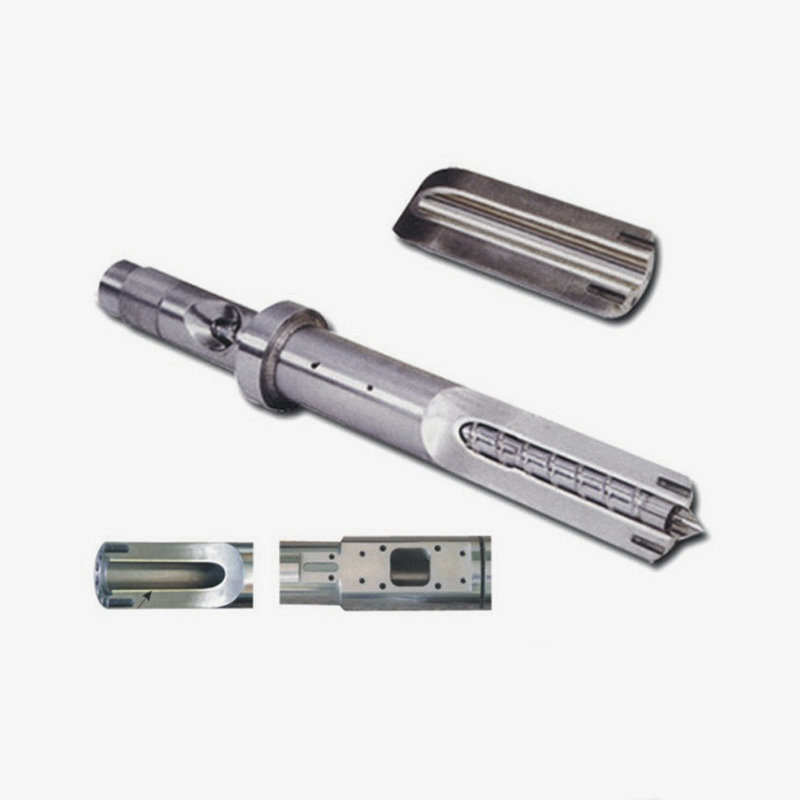
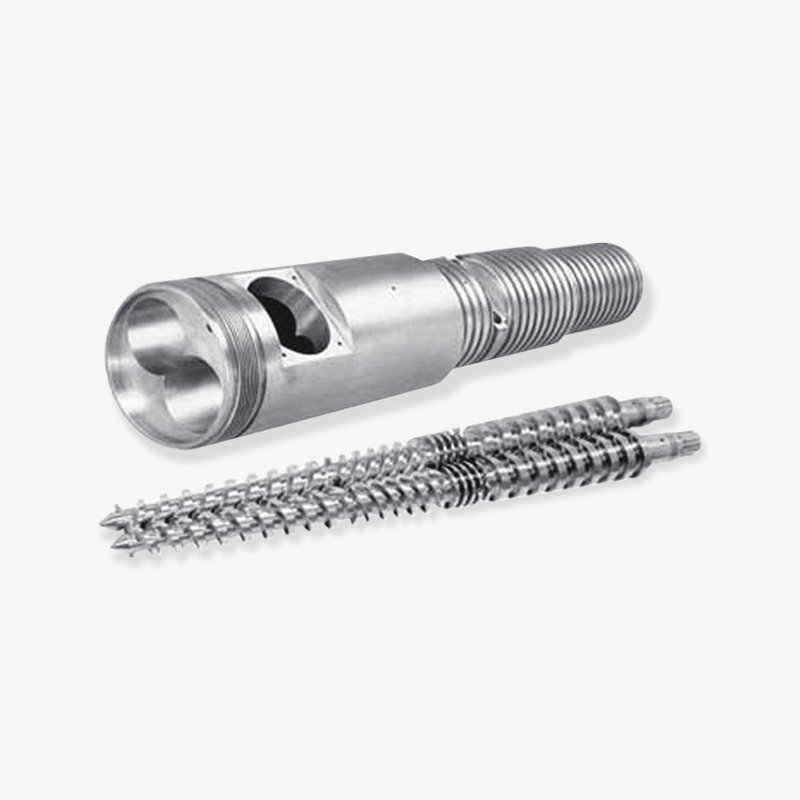
 پیچ و بشکه قالب گیری تزریقی سفارشی پیچ و بشکه سفارشی برای قالب گیری تزریقی، با فاصله مناسب برای پشتیبانی از حمل و نقل پایدار مواد و کاهش نوسانات؛ مربوط به ارزیابی سخت افزار جایگزین و کالیبراسیون. مشاهده محصول →
به همین دلیل است که یک تامین کننده پیچ و بشکه باید به عنوان بخشی از مکالمه کالیبراسیون در نظر گرفته شود، نه فقط منبع قطعات یدکی. قوام ابعادی، انتخاب مواد و وضعیت سطح بر سرعت بازگشت ماشین به خط پایه پایدار پس از تعمیر و نگهداری تأثیر می گذارد. هنگامی که یک پیچ یا بشکه جایگزین نصب می شود، سیستم تزریق مواد شیمیایی باید دوباره آزمایش شود تا اینکه فرض شود بدون تغییر است. سخت افزار جدید ممکن است پاسخ فشار، زمان ماندن و رفتار اختلاط را به اندازه ای تغییر دهد که نیاز به یک ضریب اصلاح جدید داشته باشد.
افزودنی های تهاجمی و ترکیبات پر شده، مسئله سایش را مهم تر می کند. الیاف شیشه، پرکنندههای معدنی، و برخی بازدارندههای شعله میتوانند رشد خلاصی را در بشکه و روی پیچ تسریع کنند. یک بشکه دو فلزی یا پیچ مخصوص سخت شده ممکن است مقاومت در برابر سایش را بهبود بخشد، اما نیاز به کالیبراسیون را برطرف نمی کند. این به سادگی به کالیبراسیون شانس بیشتری برای پایدار ماندن بین فواصل نگهداری می دهد. نتیجه گیری اشتباه این است که "متالورژی را ارتقا دهید و طرح آزمایش را فراموش کنید." نتیجه بهتر این است که «مقاومت سایش را ارتقا دهید و از طرح آزمایشی برای تأیید صحت بهبود استفاده کنید».
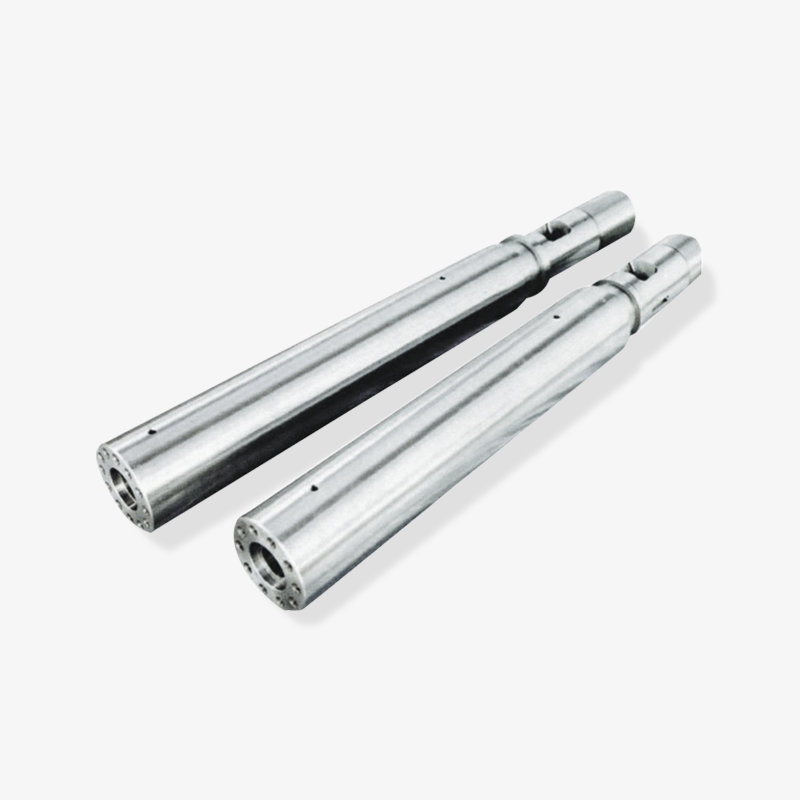
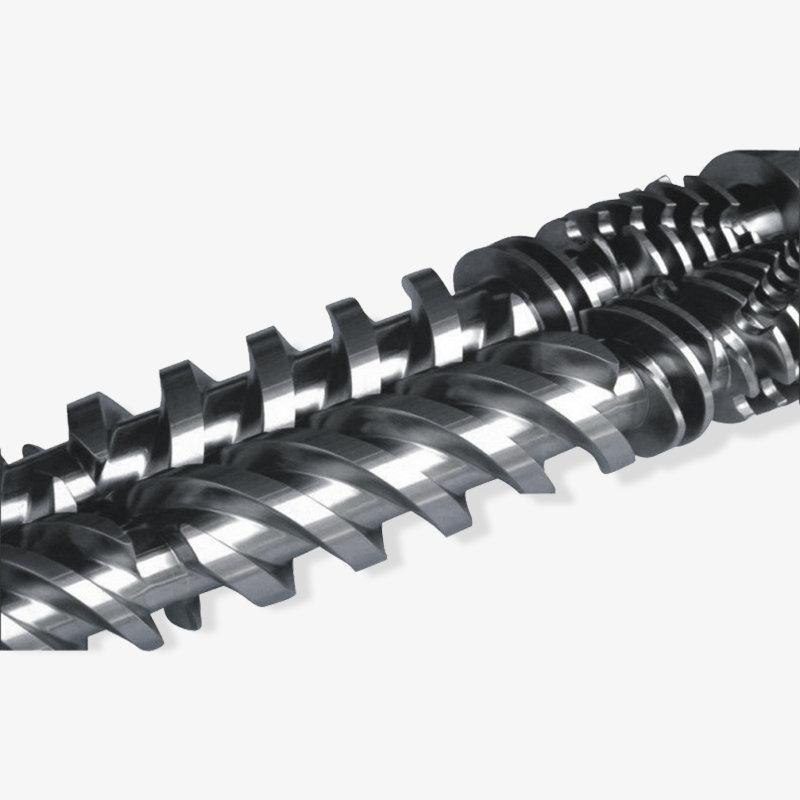
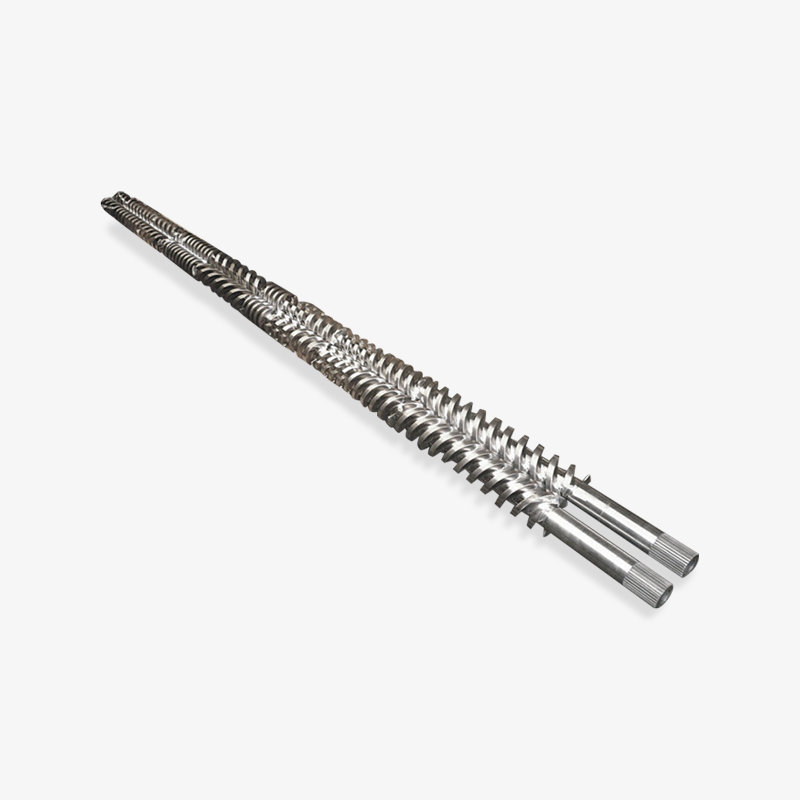
 بشکه پیچ دو فلزی سفارشی برای پلاستیک های خاص بشکه پیچ دو فلزی با ساختار دو آلیاژی و پوشش مقاوم در برابر سایش برای مهندسی و پلاستیک های خاص. یک نامزد هنگام مقایسه گزینه های جایگزینی مقاوم در برابر سایش و سوابق بازرسی. مشاهده محصول →
برای پردازندههایی که گزینههای جایگزین را با هم مقایسه میکنند، سوابق بازرسی را بخواهید که به طرح کالیبراسیون متصل میشوند: قطر پیچ، هندسه پرواز، سوراخ لوله، سختی سطح و صافی. این جزئیات مهم هستند زیرا یک سیستم تزریق مواد شیمیایی که بر روی یک ماشین فرسوده کالیبره شده است ممکن است نیاز به اصلاح مداوم داشته باشد، در حالی که همان سیستم در یک ماشین مکانیکی سالم می تواند یک نقطه تنظیم پایدار با تنظیمات بسیار کمتر را حفظ کند. هدف یک ماشین کامل نیست. هدف یک شرایط ماشین شناخته شده است که کالیبراسیون بر اساس آن است.
اگر پیچ و بشکه فرسوده شده باشند، پمپ دوز ممکن است مقصر مشکل فشار و اختلاط باشد که کالیبراسیون به تنهایی نمی تواند آن را اصلاح کند.
یک جریان کار کالیبراسیون و آزمایش عملی برای مهندسان فرآیند
گردش کار زیر برای یک کارخانه پردازش پلاستیک طراحی شده است که در آن یک افزودنی شیمیایی، رنگکننده، عامل کفکننده یا کمک پردازش به اکسترودر یا دستگاه قالبگیری تزریقی تزریق میشود. این جایگزینی برای دستورالعمل های سازنده تجهیزات نیست، اما یک توالی تکرارپذیر را ارائه می دهد که می تواند با انواع پمپ ها و طرح های مختلف تغذیه سازگار شود.
- شرایط تولید را تعریف کنید. درجه مواد، نوع افزودنی، دوز هدف، مشخصات دمای مذاب، سرعت پیچ، فشار برگشتی، زمان چرخه و سرعت خط را ثبت کنید. کالیبراسیون بدون این شرایط فقط یک تمرین کارگاهی است.
- قبل از تنظیم بررسی کنید. مخازن، فیلترها، خطوط مکش، مهر و موم، شیرهای چک، نقاط تزریق، و ناحیه بشکه در اطراف گلوگاه تغذیه و نازل را بررسی کنید. به دنبال نشتی، مواد شیمیایی متبلور، خطوط مسدود شده، ورود هوا و اتصالات فرسوده باشید. یک نشتی کوچک در سمت مکش می تواند باعث دوز نامنظم شود که به نظر یک مشکل کنترلی است.
- پایداری حرارتی را تایید کنید. بشکه و خطوط دوز را به دمای تولید برسانید و زمان خیساندن کافی را در نظر بگیرید. ویسکوزیته با دما تغییر می کند، بنابراین کالیبراسیون انجام شده خیلی زود ممکن است پس از تثبیت دستگاه انجام نشود. برای مواد شیمیایی حساس به دما، بررسی کنید که خط تزریق بیش از حد گرم یا سرد نمی شود.
- یک خروجی مرجع ایجاد کنید. دستگاه دوز را با سرعت مشخصی اجرا کنید و خروجی را بر حسب وزن یا حجم در یک زمان ثابت جمع آوری کنید. از ظروف تمیز و ترازو یا گیج مناسب برای دوز مورد نظر استفاده کنید. خروجی واقعی را ضبط کنید، نه نقطه تنظیم نمایش داده شده را. حداقل دو بار تکرار کنید تا قابلیت تکرار را ببینید.
- تست با نرخ های متعدد نرخ تولید پایین، متوسط و بالا را بررسی کنید. پمپی که در 70 درصد ضربه دقیق است، ممکن است در 20 درصد ضربه حرکت کند. فیدری که در سرعت ثابت عملکرد خوبی دارد ممکن است به تقاضاهای سیکل کوتاه پاسخ ضعیفی بدهد. هدف یافتن محدوده ای است که سیستم در آن تلورانس دارد، نه اینکه یک ضریب تصحیح را در کل محدوده اعمال کنیم.
- بررسی زمان پاسخگویی یک تغییر نقطه تنظیم را معرفی کنید و اندازه گیری کنید که سیستم چقدر طول می کشد تا به خروجی جدید برسد و تثبیت شود. این امر به ویژه در ماشینهای قالبگیری تزریقی با چرخههای کوتاه و در خطوط اکستروژن که تغییرات افزودنی روی رنگ یا فوم شدن سریع تأثیر میگذارد، اهمیت دارد. پاسخ آهسته می تواند منجر به تصحیح بیش از حد توسط اپراتور شود.
- اجرای آزمایشی تولید یک دوره کوتاه در شرایط عادی تولید کنید و نتیجه را بررسی کنید: رنگ، چگالی، ساختار کف، استحکام، پوشش سطح، یا هر چیزی که افزودنی برای کنترل در نظر گرفته شده است. اگر افزودنی برای پایداری ابعادی یا انطباق با مقررات حیاتی است، بررسی کیفیت مناسب را لحاظ کنید. کالیبراسیون پمپی که محصول قابل قبولی تولید نمی کند ناقص است.
- خط پایه را ضبط و قفل کنید. نقطه تنظیم، خروجی واقعی، ضریب تصحیح، مقدار مواد، دما، فشار و تاریخ را مستند کنید. محدوده قابل قبول و اقدامی را که باید انجام دهید در صورتی که قرائت خارج از آن باشد علامت بزنید. رکورد باید تا شیفت بعدی قابل استفاده باشد، نه تنها توسط شخصی که آزمایش را انجام داده است.
توالی مهم است زیرا علل را از هم جدا می کند. اگر خروجی در هر نرخ پایین باشد، ممکن است مشکل از پمپ یا مشکل منبع باشد. اگر خروجی با نرخ بالا قابل قبول باشد اما در نرخ پایین ضعیف باشد، ممکن است مشکل خاموشی، ضربان یا وضوح کنترل باشد. اگر خروجی ثابت باشد اما کیفیت محصول متفاوت باشد، ممکن است مشکل اختلاط، پایداری فشار یا وضعیت لوله پیچ باشد. آزمایش با بیش از یک نرخ یکی از سریع ترین راه ها برای تشخیص این موارد است.
همچنین تعیین یک "مالک کالیبراسیون" برای هر خط مفید است. آن شخص نیازی به انجام هر آزمایشی ندارد، اما باید رکورد پایه را کنترل کرده و تغییرات را تایید کند. بدون مالکیت، تنظیمات کوچک انباشته می شوند. یک جابجایی حرکت پمپ را افزایش می دهد تا مشکل رنگ را اصلاح کند، تغییر بعدی برای صرفه جویی در افزودنی آن را کاهش می دهد، و در عرض چند هفته هیچ کس نمی داند کدام تنظیم تایید شده است.
با سرعتی که ماشین واقعا کار می کند کالیبره کنید، سپس تکرارپذیری را در انتهای پایین و بالای آن محدوده ثابت کنید.
روشهای تستی که بیش از یک جریان خواندن را نشان میدهند
هیچ تست واحدی هر حالت شکست را پوشش نمی دهد. بررسی وزن سنجی برای دقت خروجی عالی است، اما ممکن است نشت فشار آهسته را از دست بدهد. آزمایش فشار می تواند یکپارچگی مهر و موم را نشان دهد، اما ثابت نمی کند که افزودنی در مذاب توزیع شده است. آزمایش تولید نتیجه نهایی را نشان میدهد، اما ممکن است تشخیص ندهد کدام جزء در حال حرکت است. پاسخ عملی یک مجموعه تست کوچک است که به ترتیب ثابت تکرار می شود.
در طول راهاندازی، اکثر تیمها بیشترین توجه خود را صرف تأیید خروجی میکنند، زیرا قابل مشاهده و مستندسازی آسان است. ثبات فشار و شرایط دما معمولاً سطح بعدی توجه را به خود جلب می کند و به دنبال آن بازرسی سایش و آزمایش پاسخ قرار می گیرد. نمودار زیر نمایه تأکید عملی را نشان می دهد، نه یک قانون سفت و سخت. در نظر گرفته شده است که بحثی را در مورد جایی که طرح کالیبراسیون فعلی ممکن است کم وزن باشد، ایجاد کند.
تاکید نسبی بر کالیبراسیون در طول راه اندازی
خروجی و تکرارپذیری بالا
پایداری فشار و آب بندی بالا
دما و ویسکوزیته متوسط
پاسخ و رد متوسط
روند سایش و نگهداری در حال انجام است
نمودار به جای یک تصمیم یک عددی، به یک برنامه متعادل اشاره دارد. تأیید خروجی ضروری است، اما نباید کنترل فشار را از بین ببرد، زیرا یک پمپ می تواند حجم مناسب را به خطی که تا حدی مسدود شده یا ضربان دارد، ارائه دهد. هنگامی که ماده افزودنی به گرما حساس است یا هنگامی که خط تزریق از یک منطقه داغ عبور می کند، بررسی دما و ویسکوزیته مستحق توجه مشابه است. تستهای پاسخ و برگشت در قالبگیری تزریقی با چرخه کوتاه و خطوط اکستروژن که در طول شیفت سرعت تغییر میکنند، بیشترین اهمیت را دارند. روند سایش کندتر است، اما آنها توضیح می دهند که چرا کالیبراسیونی که سه ماهه گذشته انجام شد اکنون به یک ضریب اصلاح متفاوت نیاز دارد.
برای تولید کننده یا تامین کننده پیچ و بشکه، این دسته بندی های آزمایشی یک مکالمه خدمات مفید نیز ارائه می دهند. هنگامی که یک پردازنده دوز افزودنی ناپایدار را گزارش میکند، اولین سؤال باید خروجی پمپ را از پایداری مذاب جدا کند. آیا ردیابی فشار بشکه ثابت است؟ آیا پیچ به طور مداوم بهبود می یابد؟ آیا حلقه چک آب بندی است؟ آیا نقطه تزریق مشخص است؟ تامینکنندهای که این تعاملات را درک میکند میتواند به مشتری کمک کند تا زمانی که مشکل واقعی یک بخش اندازهگیری فرسوده است، از تعویض پمپ اجتناب کند.
یک مجموعه آزمایش عملی اغلب شامل چهار بررسی است: یک آزمایش خروجی ثقلی با سه نرخ، یک بررسی نگهداشتن فشار یا نشت در سمت تخلیه، یک دوره کوتاه تولید با ثبت دما و فشار، و یک بازرسی بصری از پیچ، بشکه، شیر چک و نقطه تزریق. هنگامی که حلقه کنترل سریع است، یک بررسی زمان پاسخ اضافه کنید، و زمانی که مواد ساینده است، یک بررسی روند سایش اضافه کنید. مجموعه تست نیازی به پیچیده بودن ندارد، اما باید هر بار به همان روش تکرار شود.
حداقل از یک تست خروجی، یک تست فشار و یک تست تولید استفاده کنید. هر کدام کلاس متفاوتی از خرابی کالیبراسیون را می گیرند.
تحمل، فرکانس و رکوردها: تنظیم استانداردهای واقع بینانه
تلورانس ها باید از نیاز محصول و توانایی سیستم ناشی شود، نه از یک شماره کپی شده در یک فرم عمومی. رنگی که ظاهر را تحت تأثیر قرار می دهد ممکن است نوار وسیع تری را نسبت به یک افزودنی واکنشی که بر ثبات یا انطباق ابعادی تأثیر می گذارد تحمل کند. یک عامل کف کننده ممکن است به تغییرات نرخ بسیار حساس باشد، در حالی که یک کمک پردازش ممکن است بخشنده تر باشد. در طرح کالیبراسیون باید باند قابل قبول برای هر افزودنی و اقداماتی که باید در صورت تجاوز از باند انجام شود، ذکر شود.
یک بیانیه تحمل مفید سه بخش دارد: دوز هدف، انحراف مجاز و شرایط آزمایش. به عنوان مثال، "هدف 2.0٪ وزنی در نرخ تولید، محدوده قابل قبول 1.9٪ تا 2.1٪، تایید شده پس از 30 دقیقه خیساندن حرارتی." این مفیدتر از "پمپ کالیبره شده" است. به تکنسین بعدی میگوید که چه چیزی آزمایش شده است و چه چیزی "خوب" به نظر میرسد. در مواردی که افزودنی حیاتی است، با بیش از یک نرخ آزمایش کنید و ضریب تصحیح را برای هر نرخ ثبت کنید نه اینکه یک میانگین را اجباری کنید.
فرکانس باید مبتنی بر ریسک باشد. کاربردهای پرخطر، مواد ساینده، مواد شیمیایی تهاجمی، و خطوطی که به طور مداوم کار می کنند ممکن است نیاز به بررسی های مکرر داشته باشند. یک برنامه پایدار با یک ماده شیمیایی تمیز و ماشینی که به خوبی نگهداری می شود ممکن است به تأیید مکرر کمتری نیاز داشته باشد. نقاط ماشه به اندازه تقویم اهمیت دارند: پس از تعویض پیچ یا بشکه، پس از تعویض آب بند یا سوپاپ، پس از تغییر مقدار مواد، پس از یک خاموشی طولانی مدت، و پس از تغییر کیفیت غیرقابل توضیح. کالیبراسیون انجام شده فقط در یک تاریخ ثابت ماهانه می تواند مشکلی را که روز بعد از آخرین آزمایش شروع شده است از بین ببرد.
- روزانه: بررسی بصری برای نشت، خطوط مسدود شده، سطح پایین مخزن، و هشدارهای فشار یا دما آشکار.
- هفتگی: خروجی را با نرخ تولید تأیید کنید و با رکورد پایه مقایسه کنید.
- ماهانه یا فصلی: نرخ های پایین و بالا را آزمایش کنید، زمان پاسخ را بررسی کنید و شاخص های سایش را بررسی کنید.
- پس از تعمیر و نگهداری: هر زمان که پیچ، بشکه، شیر چک، پمپ یا نقطه تزریق تغییر کرد، سیستم را مجدداً پایه گذاری کنید.
- پس از تغییر مواد: ویسکوزیته، حساسیت دما و هر ضریب اصلاح مورد نیاز را بررسی کنید.
سوابق باید به اندازه کافی کوتاه و برای ممیزی دقیق باشند. یک فرم یک صفحه ای با تاریخ، خط، مواد، افزودنی، نقطه تنظیم، خروجی واقعی، نرخ آزمایش، دما، فشار، ضریب تصحیح و تکنسین معمولاً کافی است. برای هر چیز غیرعادی یک فیلد نظرات اضافه کنید: یک مقدار مواد شیمیایی جدید، یک پمپ پر سر و صدا، یک نوسان فشار، یا یک تعمیر بشکه اخیر. با گذشت زمان، نظرات اغلب بهتر از اعداد به تنهایی توضیح میدهند.
تحمل ریسک محصول را تنظیم کنید و فرکانس ریسک ماشین را تنظیم کنید. هیچ کدام نباید کورکورانه از خط دیگری کپی شود.
خطاهای رایج کالیبراسیون و نحوه تشخیص زودهنگام آنها
شایع ترین خرابی پمپ کاملاً مرده نیست. این یک سوگیری کند است: سیستم کمی بیشتر یا کمی کمتر از خط پایه ثبت شده ارائه می دهد و اپراتور آن را با احساس تصحیح می کند. رنگ کمی تیرهتر میشود، کف کردن کمی متراکمتر میشود یا عملکرد چرخه تغییر میکند. چون تغییر تدریجی است، هیچ آلارمی به صدا در نمی آید. نمودار روند خروجی واقعی در مقابل نقطه تنظیم این را زودتر از یک بررسی گذر/شکست دریافت می کند.
ورود هوا یکی دیگر از علل شایع است. یک اتصالات مکش شل، یک مهر و موم فرسوده یا یک مخزن تقریبا خالی می تواند هوا را وارد خط کند. پمپ ممکن است همچنان کار کند، اما خروجی ضربان دار یا ناسازگار می شود. در دستگاه قالبگیری تزریقی، این علامت ممکن است به صورت عکسهای کوتاه متناوب یا تغییرات رنگی ظاهر شود که به نظر میرسد ارتباطی با افزودنی ندارد. یک خط واضح، یک بررسی نشتی و یک آزمایش خروجی ثابت با نرخ پایین معمولاً مشکل را آشکار می کند.
ناپایداری فشار اغلب به عنوان یک مشکل کالیبراسیون اشتباه خوانده می شود. اگر فشار بشکه به دلیل فرسوده بودن حلقه چک، نازل نیمه مسدود شده یا بازیابی ناپایدار پیچ نوسان داشته باشد، افزودنی ممکن است به یک جریان مذاب ناسازگار تحویل داده شود. کالیبراسیون پمپ می تواند درست باشد در حالی که غلظت نهایی اشتباه است. اینجاست که بررسی مشکلات رایج بشکه پیچ ماشین قالب گیری تزریقی می تواند باعث صرفه جویی در زمان شود، زیرا ممکن است تعمیر به جای ابزاری، مکانیکی باشد.
مطالب بعدی مفید است
انحراف مربوط به دما به راحتی قابل چشم پوشی است. یک ماده شیمیایی که در یک ویسکوزیته کالیبره شده است ممکن است هنگام تغییر مشخصات بشکه یا زمانی که خط تزریق نزدیکتر به یک منطقه داغ قرار می گیرد، رفتار متفاوتی داشته باشد. رکورد کالیبراسیون باید شامل دمایی باشد که آزمایش در آن انجام شده است. اگر دمای تولید متفاوت باشد، ضریب تصحیح ممکن است منتقل نشود. این امر به ویژه برای عوامل کفساز و افزودنیهای واکنشی که تغییرات دمایی کوچک میتواند واکنش یا رفتار انبساط را تغییر دهد، مرتبط است.
در نهایت، مراقب "خزش تنظیم" باشید. یک تکنسین حرکت پمپ را برای حل یک مشکل کیفیت کوتاه مدت تغییر می دهد، اما تغییر ثبت نمی شود. شیفت بعدی خط پایه متفاوتی را می بیند و دوباره تنظیم می کند. پس از چند هفته، سیستم با تنظیمات غیرمستند اجرا می شود. یک قانون ساده از این امر جلوگیری می کند: هر تغییری در نقطه تنظیم دوز باید با دلیل ثبت شود. اگر دلیل آن مشکل مکانیکی است، به جای پنهان کردن آن در کالیبراسیون، مشکل مکانیکی را برطرف کنید.
بیشتر خطاهای دوز، سوگیری های آهسته، نشت هوا، یا مشکلات فشار هستند که به عنوان رانش کالیبراسیون پنهان شده اند. داده های روند آنها را قبل از اینکه ضایعات نشان دهد، نشان می دهد.
انتخاب یک تامین کننده پیچ و بشکه برای عملکرد تزریق پایدار
هنگامی که یک پردازنده در حال تامین پیچ ها و بشکه های جایگزین است، تصمیم خرید باید شامل کالیبراسیون و آزمایش معمولی باشد که پس از نصب انجام می شود. یک قطعه کم هزینه که پاسخ فشار را تغییر میدهد یا به سرعت فرسوده میشود، میتواند ماهها تنظیم دوز را ایجاد کند. یک قطعه فنی مناسب با ابعاد مستند و درجه مواد به مهندس فرآیند نقطه شروع پایداری می دهد. به همین دلیل است که ارزیابی باید شامل قابلیت بازرسی سازنده باشد، نه فقط قیمت هر قطعه.
بپرسید که چگونه تامین کننده هندسه پیچ، تحمل سوراخ بشکه، صافی، سختی سطح و قابلیت ردیابی مواد را کنترل می کند. بپرسید که آیا تامین کننده می تواند گزارش های بعدی را همراه با محموله ارائه دهد یا خیر. بپرسید چه گزینه های مقاوم در برابر سایش برای افزودنی یا پرکننده خاص موجود است. برای ترکیبات ساینده، یک بشکه پیچ دو فلزی یا یک پیچ سخت شده ممکن است مناسب باشد، اما انتخاب باید بر اساس مکانیسم سایش باشد، نه بر روی برچسب ارتقاء عمومی. تامینکنندهای که کاربردهای اکستروژن و قالبگیری تزریقی را درک میکند، میتواند به تطبیق سختافزار با ریسک فرآیند کمک کند.
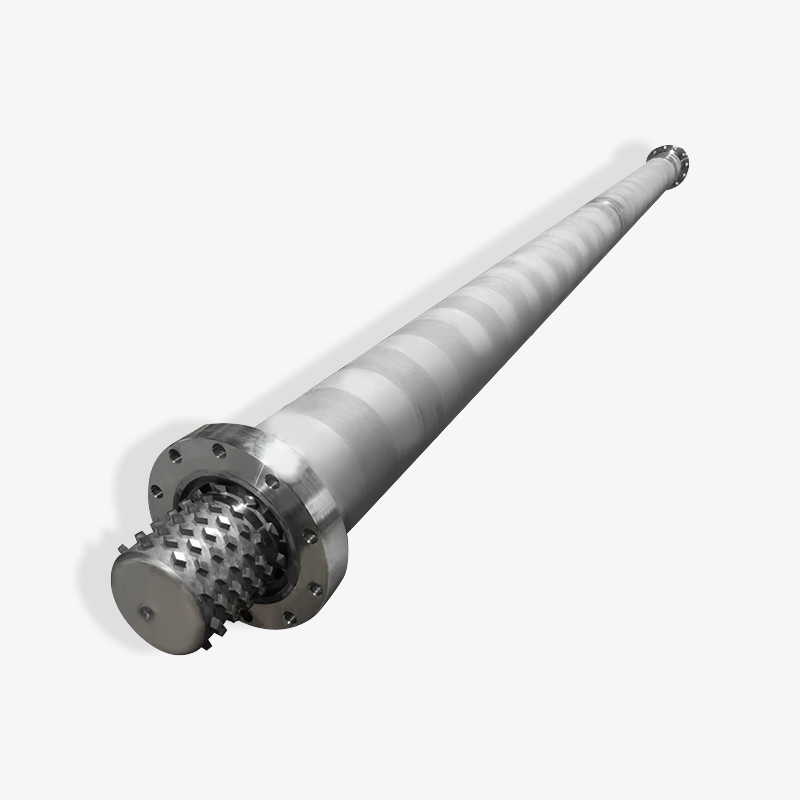
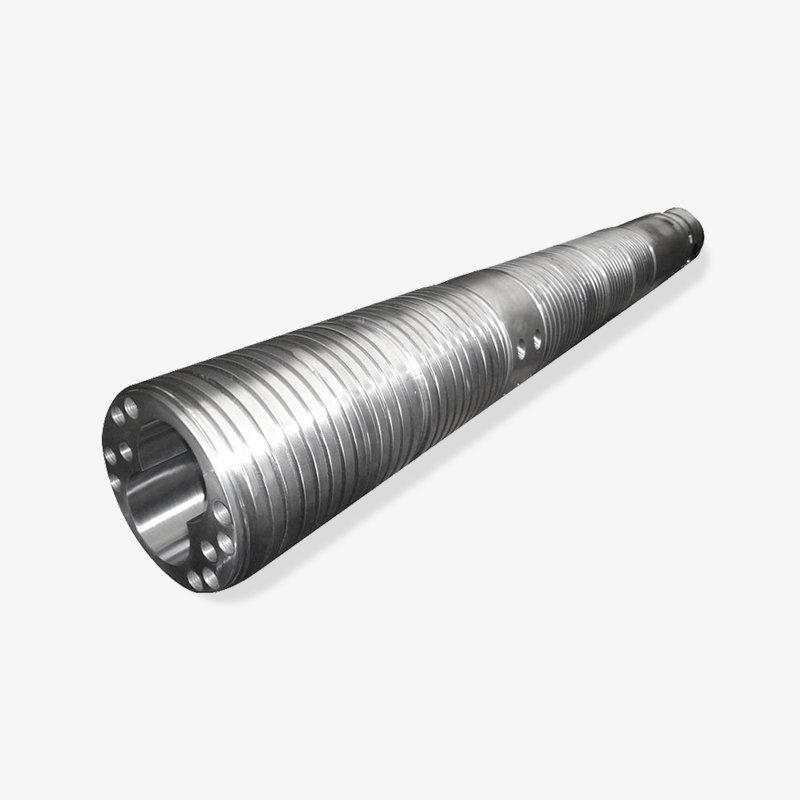
 بشکه تک پیچ سفارشی برای اکستروژن بشکه تک پیچ سفارشی برای اکستروژن با اجزای مدولار و پشتیبانی کنترل. زمانی مرتبط است که سایش ناحیه تغذیه یا فاصله لوله پیچ ممکن است بر پایداری انتقال تأثیر بگذارد. مشاهده محصول →
برای خطوط اکستروژن، همین منطق در مورد بشکه تک پیچ و آستین تغذیه صدق می کند. اگر بخش تغذیه فرسوده شده باشد یا فاصله لوله تا پیچ بیش از حد باشد، سرعت انتقال ممکن است ناپایدار شود. سپس سیستم تزریق افزودنی جریان مذابی را دریافت می کند که در حال حاضر از نظر فشار و خروجی متفاوت است. کالیبراسیون ممکن است هنوز امکان پذیر باشد، اما به اصلاح مکرر نیاز دارد. عرضهکنندهای که میتواند در مورد طراحی منطقه خوراک، نسبت فشردهسازی و الگوهای سایش بحث کند، مفیدتر از عرضهکنندهای است که فقط شماره قطعه را نقلقول میکند.
خریداران صنعتی اغلب یک تولید کننده، تامین کننده و عمده فروش را از نظر زمان و قیمت واحد مقایسه می کنند. این عوامل مهم هستند، اما باید آنها را با هزینه تولید ناپایدار سنجید. یک مجموعه پیچ و بشکه که با داده های بازرسی واضح و مشخصات مواد منسجم به دست می آید، می تواند تعداد متغیرها را در طول راه اندازی کاهش دهد. این باعث می شود کالیبراسیون اول سریعتر و خط پایه بلند مدت قابل اعتمادتر باشد. همچنین هنگامی که سایش در نهایت شروع می شود، به تعمیر و نگهداری یک نقطه مرجع می دهد.
بهترین تامین کننده پیچ و بشکه متغیرهای کالیبراسیون را با ثبت ابعاد، مواد و گزینه های سایش قبل از رسیدن قطعات به کارخانه کاهش می دهد.
سؤالات متداول: کالیبراسیون و آزمایش سیستم تزریق شیمیایی
سیستم تزریق مواد شیمیایی هر چند وقت یکبار باید کالیبره شود؟
هیچ فاصله جهانی وجود ندارد. یک برنامه مبتنی بر ریسک مفیدتر است: بررسی خروجی با نرخ تولید به صورت هفتگی، آزمایش نرخ پایین و بالا به صورت ماهانه یا سه ماهه، و مجدداً پس از تعمیر و نگهداری، تغییرات مواد، یا تغییرات کیفیت غیرقابل توضیح. مواد افزودنی پرخطر، پرکننده های ساینده و خطوط پیوسته معمولاً نسبت به کاربردهای پایدار و کم خطر به بررسی دقیق تری نیاز دارند.
چه تحملی برای کالیبراسیون سیستم تزریق مواد شیمیایی معقول است؟
تحمل باید ناشی از نیاز محصول و قابلیت سیستم باشد. نقطه شروع مشترک یک نوار باریک در اطراف دوز هدف در نرخ تولید است، با بررسی های جداگانه در نرخ های پایین و بالا. رکورد باید هدف، انحراف مجاز، میزان تست و دما را ذکر کند تا بتوان نتیجه را به طور منصفانه مقایسه کرد.
آیا کالیبراسیون باید با آب انجام شود یا با ماده شیمیایی تولیدی؟
آب برای بررسی های مکانیکی مناسب است، اما ممکن است نشان دهنده ویسکوزیته، چگالی یا حساسیت دمایی ماده شیمیایی تولیدی نباشد. در صورت ایمن بودن از آب برای نشت اولیه و بررسی پاسخ استفاده کنید، سپس با یک مایع نماینده یا ماده شیمیایی واقعی تحت شرایط کنترل شده بررسی کنید. ضریب تصحیح باید بر اساس سیالی باشد که در تولید اجرا می شود.
بعد از تعویض پیچ یا بشکه چه آزمایشاتی باید تکرار شود؟
آزمایش خروجی را با نرخ های متعدد، کنترل فشار یا نشت، تأیید خیساندن دما و یک آزمایش کوتاه تولید تکرار کنید. یک پیچ یا بشکه جدید می تواند پاسخ فشار، اختلاط و زمان ماند را تغییر دهد، بنابراین ضریب تصحیح قدیمی ممکن است دیگر معتبر نباشد. سیستم را دوباره پایه گذاری کنید و مقادیر جدید را ثبت کنید.
چگونه می توانم بگویم که خطای دوز از پمپ است یا پیچ و بشکه؟
سیستم را جدا کنید. خروجی پمپ را بر اساس وزن یا حجم در نقطه تزریق یا یک درگاه آزمایش بررسی کنید. سپس ثبات فشار بشکه، بازیابی پیچ، آب بندی حلقه چک و وضعیت نازل را بررسی کنید. اگر خروجی پمپ ثابت باشد اما کیفیت محصول با فشار یا زمان چرخه تغییر کند، سخت افزار تحویل مذاب منبع محتمل تر است.
آیا بشکه پیچ دو فلزی مشکلات کالیبراسیون را برطرف می کند؟
خیر. یک بشکه دو فلزی می تواند مقاومت سایش را در کاربردهای ساینده یا خورنده بهبود بخشد، که ممکن است به پایداری خط پایه کالیبراسیون برای مدت طولانی تری کمک کند. جایگزین تست خروجی، بررسی فشار، تأیید دما یا سوابق نمی شود. متالورژی از ثبات پشتیبانی می کند. طرح آزمون آن را ثابت می کند.
چرا دوز افزودنی پس از تغییر مقدار زیادی مواد تغییر می کند؟
مقدار مواد می تواند از نظر ویسکوزیته، محتوای پرکننده، رطوبت یا رفتار حرارتی متفاوت باشد. این تفاوت ها فشار مذاب و نحوه اختلاط مواد افزودنی را تغییر می دهد. نرخ تولید، مشخصات دما و ضریب تصحیح را پس از تغییر زیاد دوباره بررسی کنید. اگر رانش زیاد است، بررسی کنید که خود ماده افزودنی در محتوای جامد یا چگالی تغییر نکرده باشد.
کالیبراسیون و آزمایش باید به سه سؤال پاسخ دهد: چه دوزی تحویل داده می شود، دستگاه در چه شرایطی است و محصول واقعاً چه چیزی دریافت می کند.
چک لیست راه اندازی نهایی برای تزریق افزودنی پایدار
قبل از امضای سیستم جدید یا تعمیر شده، تأیید کنید که دستگاه به پایداری حرارتی رسیده است، خطوط دوز بدون نشتی هستند، خروجی با بیش از یک نرخ بررسی شده است، پاسخ فشار ثابت است، و آزمایش تولید مطابق با الزامات کیفیت است. خط مبنا را به شکلی ثبت کنید که شیفت بعدی بتواند از آن استفاده کند. اگر پیچ یا بشکه تعویض شد، به ابعاد و درجه مواد جدید توجه کنید تا روند سایش آتی مرجع باشد. اگر یک لات شیمیایی جدید معرفی شد، به جای اینکه فرض کنید ضریب تصحیح قدیمی همچنان اعمال می شود، اولین اجرا را به عنوان یک اجرای تأیید تلقی کنید.
نکته گسترده تر این است که کالیبراسیون یک رشته تولید است، نه یک تشریفات تعمیر و نگهداری. یک سیستم تزریق مواد شیمیایی می تواند از نظر فنی کالیبره شود و اگر سخت افزار تحویل مذاب ناپایدار باشد، همچنان قطعات بد تولید می کند. همچنین می تواند از نظر مکانیکی سالم باشد و در صورتی که شرایط آزمایش معرف نباشد، همچنان دریفت شود. گیاهانی که بهترین نتایج را به دست می آورند، دستگاه دوز، پیچ و بشکه و بررسی کیفیت محصول را در یک روال به هم متصل می کنند. آنها برای اثبات اینکه همه چیز تحت کنترل است به یک عدد تکیه نمی کنند.
این روال نیازی به پیچیده بودن ندارد. باید قابل تکرار، مستند و مرتبط با شرایط تولید واقعی باشد. هنگامی که این اتفاق می افتد، کالیبراسیون و آزمایش به ابزاری برای کاهش ضایعات، محافظت از هزینه افزودنی و افزایش عمر کاری پیچ و بشکه تبدیل می شود. نتیجه یک فرآیند قابل پیش بینی تر، تنظیمات اضطراری کمتر، و پاسخ واضح تر زمانی است که چیزی تغییر می کند.
تزریق مواد افزودنی پایدار از یک روال آزمایشی تکرارشونده حاصل میشود که دستگاه دوز، وضعیت لوله پیچ و نتیجه محصول نهایی را به هم مرتبط میکند.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
