

نویسنده: ویبو
تاریخ: Sep 15, 2026
معنی اکسترودر: انواع، اصل کاری و راهنمای خرید کامل
یک مهندس تعمیر و نگهداری در یک کارخانه لوله سازی متوسط یک بار در مقابل خط اکستروژن خود توقف کرد و از ما سوالی پرسید که ساده تر از آنچه بود به نظر می رسید. او به بشکه گرم و بلندی که بین گیربکس و سر قالب نصب شده است اشاره کرد و گفت: «اپراتور به این اکسترودر میگوید، اما وقتی از من میپرسد که دستگاه واقعاً چه کار میکند، به پاسخی بهتر از «لولهساز» نیاز دارم.» مفیدترین پاسخ این است که اکسترودر یک دستگاه شکلدهی پیوسته است. گرانول های پلاستیکی شل را می گیرد، آنها را در داخل یک بشکه گرم شده با کمک یک پیچ چرخان ذوب می کند و سپس مواد مذاب را از طریق قالب وارد می کند تا محصولی با سطح مقطع ثابت ایجاد کند.
در طی چند دهه اخیر، اکسترودر پیچ به پرمصرف ترین قطعه تجهیزات تولید در صنعت پردازش پلاستیک تبدیل شده است. لولههای آب، قابهای پنجره، عایق کابل، کیسههای خرید، فیلم بستهبندی، ورقهای فوم و حتی گلولههایی که دستگاههای قالبگیری تزریقی را تغذیه میکنند، همگی در مقطعی از زندگی خود از یک اکسترودر عبور میکنند. هدف این مقاله توضیح معنای اکسترودر به صورت عملی است: ابتدا تعریف، سپس توالی کار، سپس انواع ماشین های اصلی، اصطلاحات پیچ و بشکه استاندارد که در دیتاشیت ها خواهید دید، و در نهایت نکات انتخاب و نگهداری که تصمیم می گیرد خط اکستروژن به خوبی کار کند یا زمان زیادی را در تعمیرگاه صرف کند.
اکسترودر یک ماشین شکلدهی پیوسته است: گرانولهای پلاستیکی را در یک بشکه گرم شده با یک پیچ دوار ذوب میکند و مذاب را از طریق قالب وارد میکند تا یک قطعه طولانی با سطح مقطع ثابت تولید کند.
اکسترودر به چه معناست؟ یک تعریف کاربردی
در لغت نامه ها، کلمه اکسترودر معنای بسیار گسترده ای دارد. این یک فرد یا ماشینی را توصیف می کند که چیزی را اکسترود می کند، و در اصطلاح تولیدی، تعریف اکسترودر معمولاً به ماشینی اشاره دارد که با فشار دادن آن به یک ماده، آن را از طریق قالب شکل می دهد. اکسترودرهای فلزی شمش های آلومینیومی گرم شده را از طریق یک قالب برای تشکیل پروفیل ها فشار می دهند. اکسترودرهای خاک رس به شکل آجر و کاشی؛ اکسترودرهای مواد غذایی تنقلات و پاستا را می پزند و شکل می دهند. با این حال، در صنعت پلاستیک، معنای اکسترودر کاملاً به یک نوع ماشین خاص متصل شده است: اکسترودر پیچ، که گاهی اوقات اکسترودر نوع پیچ یا اکسترودر پیچ نامیده می شود.
این تفاوت مهم است زیرا یک اکسترودر پلاستیکی بسیار بیشتر از فشار دادن مواد از طریق قالب انجام می دهد. همچنین پلیمر را ذوب می کند، مواد افزودنی را با آن مخلوط می کند، آن را گاز زدایی می کند و فشار ایجاد می کند. ماشین این وظایف را در یک عملیات مداوم انجام می دهد. این همان چیزی است که یک اکسترودر واقعی را از یک پمپ ساده یا یک میکسر دسته ای جدا می کند. وقتی یک مهندس می گوید "ما با اکسترودر مشکل داریم"، معمولاً منظورش کل مجموعه پیچ و بشکه، همراه با درایو، گرمایش و سیستم کنترل آن است.
جدا کردن دستگاه از فرآیند نیز مفید است. اکستروژن فرآیند شکل دهی مداوم است. اکسترودر تجهیزاتی است که آن را انجام می دهد. بسیاری از خطوط اکستروژن در واقع حول یک اکسترودر به اضافه تعدادی واحد پایین دست ساخته می شوند: یک قالب، یک کالیبراتور، یک مخزن خنک کننده، یک حمل و نقل و یک کاتر. به همین دلیل است که دو کارخانه می توانند هم قطر لوله یکسانی تولید کنند و هم خطوط کاملاً متفاوتی داشته باشند، بسته به طراحی پیچ، آستر بشکه و تجهیزات کمکی.
در نهایت، معنای اکسترودر را نباید با ماشین قالب گیری تزریقی اشتباه گرفت. هر دو از یک پیچ در بشکه گرم شده استفاده می کنند و هر دو مواد ترموپلاستیک را پردازش می کنند، اما ماشین قالب گیری تزریقی به طور متناوب کار می کند: پیچ را به صورت رفت و برگشتی می چرخاند، قالب بسته را پر می کند، قالب را باز می کند، قطعه را خارج می کند و چرخه را تکرار می کند. یک اکسترودر جریان مذابی را ارائه می دهد و تنها زمانی به حالت پایدار می رسد که پیچ به طور مداوم با سرعت ثابت بچرخد و جریان مذاب ثابت شود. درک این نیاز حالت پایدار اولین قدم به سوی درک هر چیز دیگری در مورد اکستروژن است.
در پلاستیک، اکسترودر یک دستگاه پیچگردان پیوسته است که پلیمر را تحت فشار ذوب، مخلوط و تخلیه میکند. جفت پیچ و بشکه، نه قالب به تنهایی، تعیین می کند که کل فرآیند چقدر خوب انجام می شود.
اکسترودر چگونه کار می کند؟ اصل کار
هر اکسترودر پیچ، صرف نظر از برند یا اندازه، بر اساس یک اصل فیزیکی کار می کند: یک پیچ در داخل یک بشکه محکم می چرخد و پلیمر دانه ای را به سمت جلو می کشد در حالی که گرما و اصطکاک آن را نرم می کند. اگر بشکه شفاف بود و می توانستید روی کانال پیچ زوم کنید، پلاستیک را می دیدید که به صورت یک موج مارپیچی پیوسته حرکت می کند. پنج مرحله متمایز در این سفر کوتاه از قیف تا قالب اتفاق می افتد.
پنج مرحله از گرانول تا ذوب
- تغذیه گلوله ها یا پودر از قیف به کانال پیچ می افتند زیرا پیچ دوار مواد را به جلو می کشد. منطقه تغذیه، با پروازهای عمیق خود، تعیین می کند که چه مقدار ماده می تواند وارد دستگاه شود.
- ذوب شدن. اصطکاک بین پیچ دوار و دیواره بشکه، به علاوه گرمای بخاری های بشکه، شروع به ذوب پلیمر می کند. در ناحیه تراکم، با کوچکتر شدن حجم کانال، گرانول ها بر روی سطح بشکه داغ فشرده می شوند و یک فیلم مذاب ایجاد می شود.
- مخلوط کردن. مذاب به سمت جلو ادامه مییابد و پیچها برشی ایجاد میکنند که مواد افزودنی، رنگدانهها، پرکنندهها و فایبرگلاس را به طور یکنواخت در میان مذاب پخش میکند.
- اندازه گیری. در ناحیه اندازه گیری، کانال دارای عمق کم ثابتی است. در اینجا پیچ به عنوان یک پمپ جابجایی مثبت عمل می کند و یک جریان پایدار و کنترل شده با فشار مذاب را به قالب می رساند.
- شکل گیری قالب در انتهای بشکه، مذاب با فشار از دهانه قالب عبور می کند که به محصول شکل می دهد. تجهیزات پایین دست نمایه در حال ظهور را می کشند، خنک می کنند و برش می دهند.
مولفه هایی که توالی را ممکن می کنند
هر مرحله به یک جزء مکانیکی خاص متکی است. بشکه یک لوله فولادی ضخیم و سخت شده است که حاوی مواد است و گرما را جذب می کند. پیچ عنصر متحرکی است که پلاستیک را منتقل و ورز می دهد. قطر و نسبت طول به قطر آن تا حد زیادی خروجی و کیفیت مذاب را کنترل می کند. سیستم محرک، معمولا یک موتور AC با گیربکس، گشتاور و سرعت پیچ را تعیین می کند. نوارهای گرمایشی در اطراف بشکه گرمای اضافی را در هنگام راهاندازی تامین میکنند و دمای بشکه را تنظیم میکنند، در حالی که فنهای خنککننده یا کانالهای آب گرمای اضافی را زمانی که برش مذاب زیاد است حذف میکنند. قالب سوراخ شکل دهنده نهایی است و یک صفحه تعویض یا صفحه شکن در جلوی قالب آلودگی را فیلتر می کند. همه این اجزا باید با هم کار کنند زیرا پلیمر به صورت یک بلوک ذوب نمی شود. به تدریج ذوب می شود و هر گونه اختلال در یک مرحله شرایط را در هر مرحله بعدی تغییر می دهد.
هنگامی که دستگاه به طور معمول کار می کند، جریان مذاب در قالب یکنواخت است و خروجی در هر دور پیچ پایدار است. هنگامی که یکی از اجزا شروع به خرابی می کند، اولین علائم تقریباً همیشه به صورت تغییرات در خروجی، فشار یا دمای مذاب ظاهر می شوند. به همین دلیل است که تیم های تعمیر و نگهداری باتجربه به جای اینکه منتظر نقص های قابل مشاهده محصول باشند، گیج های فشار و بازخوانی آمپر موتور را تماشا می کنند.
هندسه پیچ همچنین زمان ماند و نرخ برش را کنترل می کند. یک پیچ بلند با نسبت تراکم ملایم زمان ماندگاری طولانیتری و نرخ برش کمتری میدهد که برای مواد حساس به حرارت مانند PVC ایدهآل است. یک پیچ کوتاه با نسبت تراکم شیب دار، نرخ برشی بالایی را اعمال می کند که اختلاط را بهبود می بخشد اما دمای مذاب را افزایش می دهد. این مبادله در هر نوع پیچی که در فصل بعد توضیح داده شده است، به کار می رود.
همه اکسترودرها دنباله پنج مرحله ای یکسانی را دنبال می کنند: تغذیه، ذوب، اختلاط، اندازه گیری و شکل گیری قالب. عدم تعادل در هر مرحله بلافاصله به عنوان نوسان خروجی یا تغییر دمای مذاب ظاهر می شود.
انواع اصلی اکسترودرها و معنی هر نام
در مکالمه عملی، "چه نوع اکسترودر دارید؟" تقریباً همیشه به آرایش پیچ اشاره دارد. پیچ قطعه ای است که نام دستگاه را به آن می دهد: اکسترودر تک پیچ، اکسترودر دو پیچ، اکسترودر غلتکی سیاره ای یا اکسترودر رم. هر طرحی وجود دارد زیرا یک مشکل پردازش متفاوت را حل می کند و انتخاب اشتباه باعث محدود شدن خروجی یا آسیب به مواد می شود.
اکسترودرهای تک پیچ
اکسترودر تک پیچ رایج ترین نوع در جهان است و بیشتر مردم وقتی می گویند "اکسترودر" منظور آن است. این شامل یک پیچ است که در یک بشکه می چرخد، معمولاً با یک سوراخ صاف یا یک بخش تغذیه شیاردار. مزایای آن ساخت ساده، هزینه کم، عملکرد آسان و خروجی قابل اعتماد برای مواد کاملاً مشخص مانند پلی اتیلن، پلی پروپیلن و پلی استایرن است. اکثر خطوط لوله، پروفیل، فیلم و ورق از اکسترودرهای تک پیچ استفاده می کنند زیرا این محصولات به جای اختلاط فشرده، به تحویل مذاب پایدار نیاز دارند.
طراحی پیچ برای ماشین های تک پیچ از هندسه کلاسیک سه ناحیه ای پیروی می کند: منطقه تغذیه، ناحیه فشرده سازی و منطقه اندازه گیری. عمق و طول هر ناحیه نسبت تراکم را مشخص می کند که معمولاً بین 2:1 و 3.5:1 برای پلیمرهای همه منظوره است. با یک پیچ به درستی انتخاب شده، یک اکسترودر تک پیچ می تواند فشار مذاب بسیار پایداری را ایجاد کند، اما یک میکسر متوسط است. پرکنندهها و رنگدانهها میتوانند بهطور ضعیفی پراکنده بمانند، مگر اینکه پیچ دارای عناصر مخلوطکننده اضافی باشد. برای بسیاری از پردازندهها، پاسخ این است که تک پیچ و بشکه را بهعنوان یک جفت همسان از یک تولیدکننده متخصص بخرید تا از منابع جداگانه.
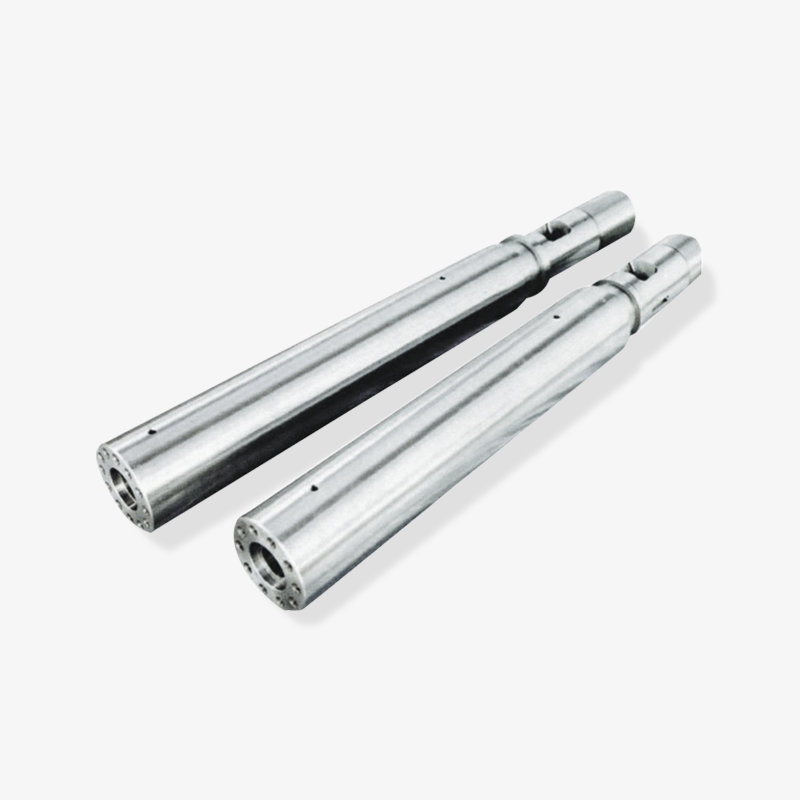
 مجموعههای تک پیچ و بشکهای همسان برای اکستروژن پایدار این تامین کننده جفت های تک پیچ و بشکه ای را ارائه می دهد که برای فشار مذاب پایدار در کاربردهای طولانی مدت مانند لوله پلی اتیلن، فیلم و ورق طراحی شده اند. ساختار فولاد آلیاژی با ماشینکاری دقیق از پلاستیک سازی مداوم و کاهش سایش پشتیبانی می کند. مشاهده محصول →
کاربردهای معمولی برای ماشین های تک پیچ شامل لوله آب پلی اتیلن، لوله PPR، فیلم پلی اتیلن، ورق PP، پروفیل PS و عایق کابل می باشد. در این کارها، دستگاه یک ماده را برای مدت طولانی کار می کند و مشخصات پیچ به تنهایی روی آن ماده تنظیم می شود.
اکسترودرهای دو پیچ: موازی و مخروطی
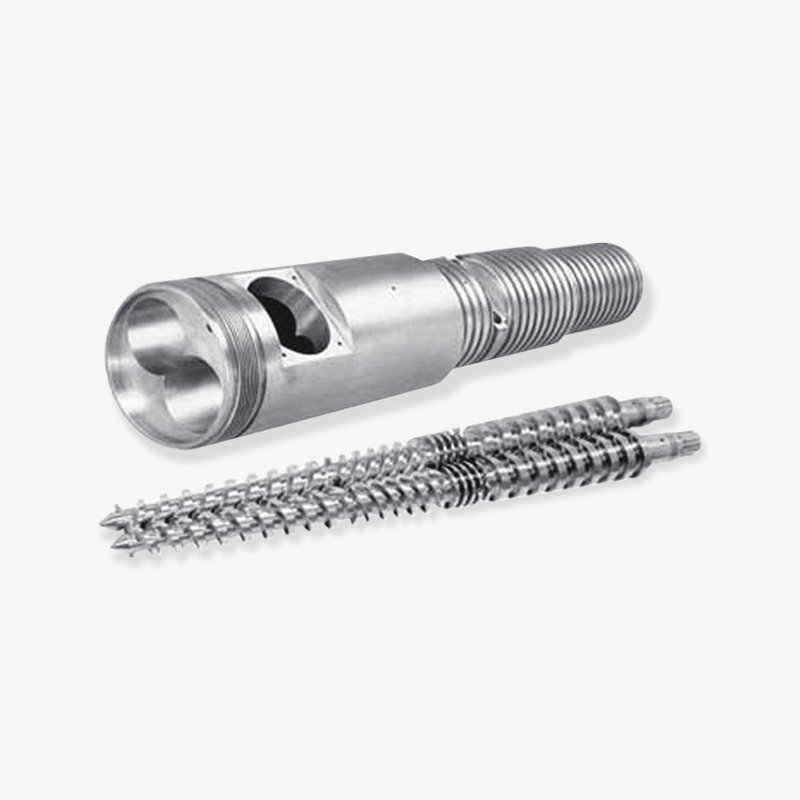
هنگامی که برنامه نیاز به اختلاط بهتر یا جابجایی مستقیم پودر دارد، یک اکسترودر دو پیچ معمولاً پاسخ بهتری است. همانطور که از نام آن مشخص است، دستگاه دارای دو پیچ در کنار هم در یک بشکه است. پیچها میتوانند در هم تنیده یا غیر در هم تنیده، همدوار یا خلاف چرخش باشند. برای ترکیب ترموپلاستیک، متداولترین آرایش پیچهای دوقلوی موازی همزمان با چرخش است. منافذ شکل هشت و پروفیلهای پیچ خودپاکشونده، نوسازی سطح خوبی و راندمان اختلاط بالا را با زمان ماندگاری بسیار کوتاهتری نسبت به دستگاه تکپیچ ارائه میدهند. مقاله فنی قبلی ما توضیح می دهد که چگونه فناوری موازی دو مارپیچ به اختلاط، انتقال و پردازش مواد موثر می رسد. با جزئیات گام به گام
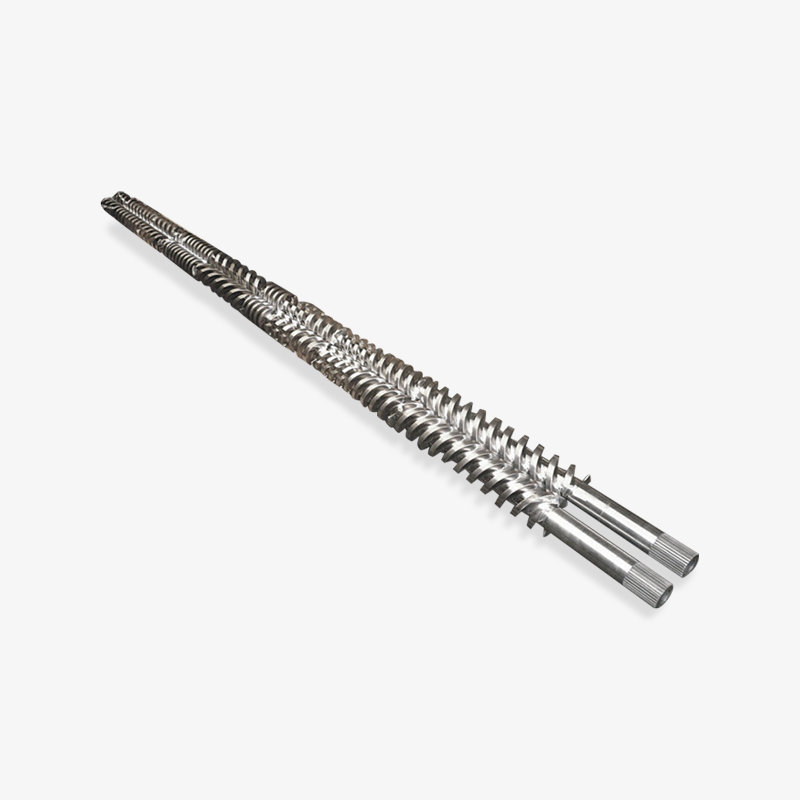
اکسترودرهای دو پیچ مخروطی متفاوت عمل می کنند. پیچ ها در انتهای تغذیه پهن تر و در انتهای تخلیه باریک تر هستند و بشکه با این شکل مخروطی مطابقت دارد. این طرح مواد را به تدریج فشرده می کند که ذوب ملایم و کم برش ایجاد می کند. دستگاه های دو پیچ مخروطی به طور گسترده ای برای لوله و پروفیل پی وی سی سفت و سخت استفاده می شود، زیرا PVC به گرما و برش حساس است. هندسه مخروطی، دمای مذاب را پایین نگه می دارد و در عین حال خروجی بالایی را در سرعت پیچ کم ارائه می دهد.
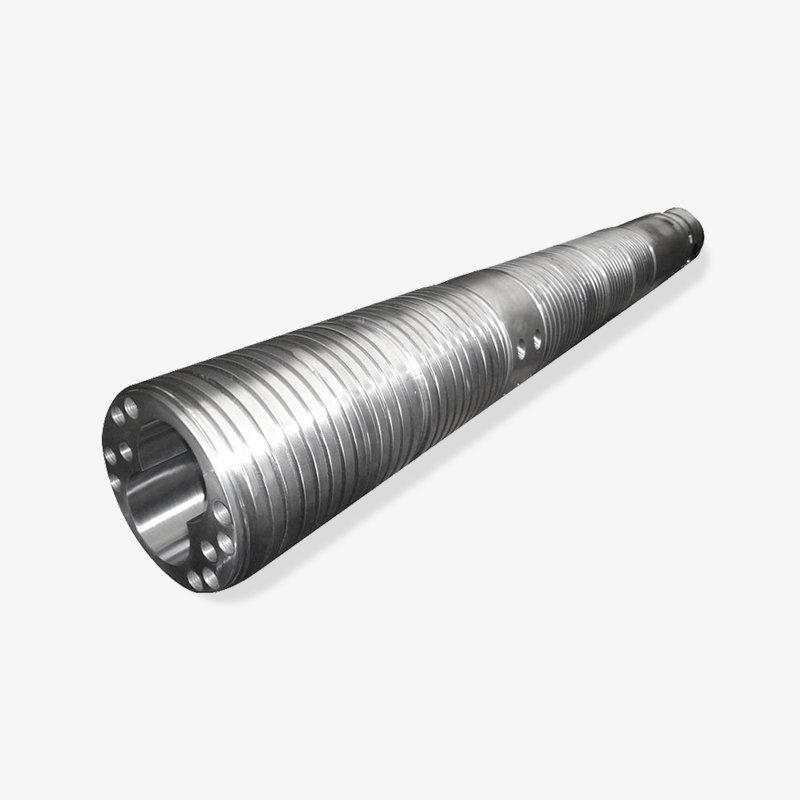
 پیچ و بشکه مخروطی دو قلو برای پردازش ملایم PVC مجموعههای دو پیچ و بشکه مخروطی ذوب کم برش ایدهآل برای لولهها و پروفیلهای پی وی سی صلب را فراهم میکنند. فولاد آلیاژی با کیفیت بالا با هندسه بهینه، یکنواختی اختلاط را بهبود می بخشد و در عین حال مصرف انرژی و هزینه های نگهداری را کاهش می دهد. مشاهده محصول →
برای پردازندهها، تمایز عملی را میتوان به این صورت خلاصه کرد: پیچهای دوقلوی موازی بهترین ترکیب را دارند و برای ترکیبات، مستربچ و گلولهها ایدهآل هستند. پیچ های دوقلوی مخروطی به آرامی ذوب می شوند و برای پودر و پروفیل های پی وی سی ایده آل هستند. جفت ابزار و پیچ بین این دو نوع قابل تعویض نیستند، حتی زمانی که قطر بیرونی یکسان باشد، زیرا هندسه مخروطی برای هر مدل ماشین منحصر به فرد است.
اکسترودرهای غلتکی سیاره ای
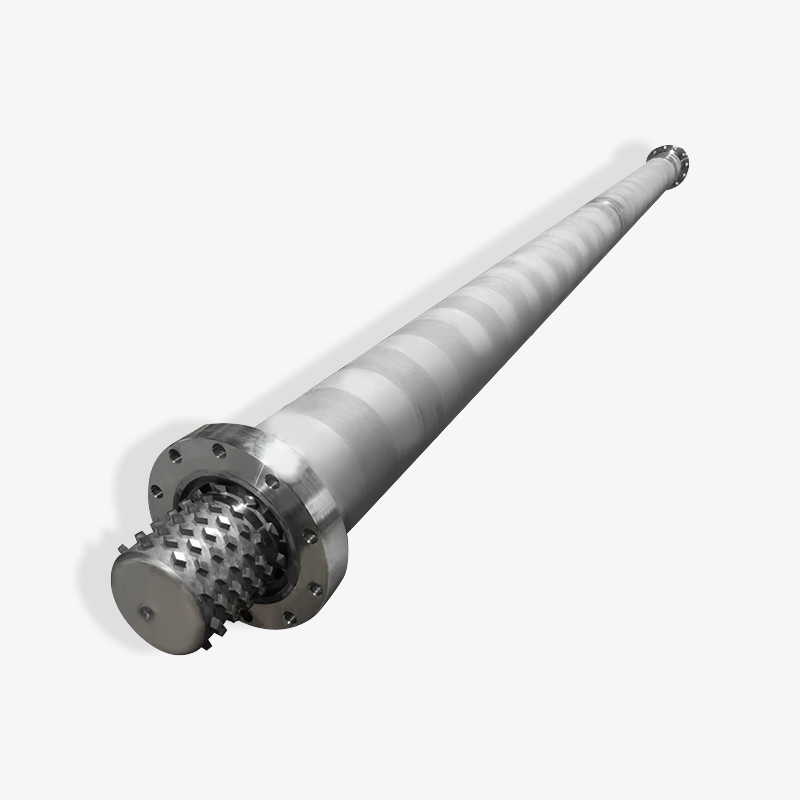
اکسترودر غلتکی سیاره ای یک طرح خاص است که حد وسط بین یک پیچ و یک پیچ دوقلو را اشغال می کند. پیچ اصلی که رول خورشید یا دوک مرکزی نامیده می شود، توسط چندین دوک سیاره ای کوچکتر احاطه شده است که در داخل یک بشکه با دیواره داخلی شیاردار می چرخند. نتیجه یک سطح تبادل حرارت بسیار بزرگ در طول فشرده است. این ماده در بسیاری از شکاف های کوچک در همان دما برش داده می شود که یکنواختی حرارتی عالی را بدون برش مکانیکی بالا می دهد. این ماشینها اغلب بهعنوان پمپهای مذاب در خطوط فیلم و ورق یا بهعنوان مرحله اختلاط نهایی درست قبل از تعویض صفحه عمل میکنند، جایی که آگلومرهها و اختلاف دمایی را که توسط یک پیچ بالادست باقی میماند حذف میکنند.
اکسترودرهای تخصصی مورد استفاده در پردازش لاستیک و فوم
اکسترودرهای لاستیکی که به آنها پیچ های لاستیکی تغذیه گرم یا سرد نیز می گویند، برای ترکیبات لاستیکی طراحی شده اند. آنها پروازهای عمیق تر و سرعت پایین تری دارند تا از گرم شدن بیش از حد الاستومر جلوگیری کنند. برای پلی اتیلن فوم شده، پردازندهها از یک مجموعه بشکه پیچ اکستروژن فوم EPE استفاده میکنند که برای تزریق مواد دمنده به مذاب با فشار پایدار بهینه شده است. اکسترودرهای رم نیز وجود دارند که یک بلوک جامد از مواد مانند PTFE یا UHMWPE را با یک پیستون به جای یک پیچ چرخان به جلو فشار می دهند. این ماشین ها پلیمر را مانند ماشین های پیچ ذوب نمی کنند. آنها به فشار بالا و قالب گرم متکی هستند.
| نوع اکسترودر | چیدمان پیچ | نسبت L/D معمولی | بهترین مناسب برای | محصولات رایج |
|---|---|---|---|---|
| تک پیچ | یک پیچ در بشکه | 20:1 تا 34:1 | تحویل مذاب پایدار برای پلیمرهای استاندارد | لوله، پروفیل، فیلم، ورق، پوشش کابل |
| پیچ دوقلو موازی | دو پیچ دوار مشترک | 28:1 تا 48:1 | اختلاط و ترکیب شدید | مستربچ، ترکیبات، گلوله های بازیافتی |
| پیچ دوقلو مخروطی | دو پیچ ضد چرخش همگرا | 16:1 تا 25:1 | ذوب ملایم پودرهای حساس به حرارت | لوله پی وی سی سخت، پروفیل، کامپوزیت چوب پلاستیک |
| غلتک سیاره ای | دوک مرکزی با ماهواره های سیاره ای | 5:1 تا 15:1 | عملیات حرارتی و همگن سازی مذاب | خطوط فیلم و ورق به عنوان پمپ مذاب |
| تغذیه سرد لاستیکی | یک پیچ عمیق | 8:1 تا 16:1 | اکسترود کردن ترکیبات لاستیکی ولکانیزه نشده | مهر و موم لاستیکی، اجزای لاستیک، واشر |
| اکسترودر رام | درایو پیستونی، بدون پیچ چرخان | قابل اجرا نیست | پلیمرهایی با ویسکوزیته بالا که به سختی ذوب می شوند | میله ها، لوله ها، پروفیل های PTFE و UHMWPE |
نام اکسترودر چینش پیچ آن را به شما می گوید، و این چیدمان موادی را که می تواند پردازش کند، انرژی اختلاط را که می تواند تحویل دهد و شکل محصولی که می تواند از نظر اقتصادی حفظ کند را تعیین می کند.
پیچ و بشکه: اجزای اصلی که یک اکسترودر را تعریف می کنند
هم طراحان ماشین و هم افراد با تجربه تعمیر و نگهداری به شما خواهند گفت که اکسترودر واقعی پیچ و بشکه است. موتور، گیربکس و سیستم گرمایش فقط برای چرخاندن پیچ و نگه داشتن بشکه در دمای مناسب وجود دارد. اگر جفت پیچ و بشکه ضعیف عمل کند، هیچ چیز پایین دستی نمی تواند آن را برطرف کند. این فصل هندسه، مواد و پنجرههای پردازشی را توضیح میدهد که نحوه درک مجموعههای پیچشکه را تعریف میکنند.
هندسه پیچ: قطر، نسبت L/D و نسبت تراکم
اولین عدد در هر برگه داده اکسترودر، قطر پیچ است که معمولاً بر حسب میلی متر ذکر می شود. به عنوان مثال، یک اکسترودر تک پیچ 75 میلی متری به این معنی است که قطر بیرونی پیچ 75 میلی متر است. ظرفیت خروجی تقریباً با مربع قطر مقیاس می شود، بنابراین یک پیچ 90 میلی متری می تواند خروجی قابل توجهی بیشتری را با همان سرعت پیچ ارائه دهد. عدد دوم نسبت L/D، نسبت طول بشکه به قطر پیچ است. یک پیچ 75 میلی متری با نسبت L/D 30 به این معنی است که طول لوله موثر 2250 میلی متر است. ماشینهای طولانیتر زمان ماندگاری طولانیتر و طول اختلاط بیشتری را فراهم میکنند، که زمانی مفید است که افزودنیها باید به تدریج ترکیب شوند.
نسبت تراکم نسبت عمق کانال در ناحیه تغذیه به عمق کانال در ناحیه اندازه گیری است. این نشان دهنده میزان فشرده شدن مواد در طول پیچ است. یک پیچ همه منظوره معمولی دارای نسبت تراکم 2.5:1 تا 3:1 است. اگر نسبت خیلی کم باشد، مذاب به اندازه کافی تحت فشار نیست و خروجی افزایش می یابد. اگر خیلی زیاد باشد، مذاب بیش از حد گرم می شود و پلیمر تجزیه می شود.
ساخت بشکه و آسترهای داخلی
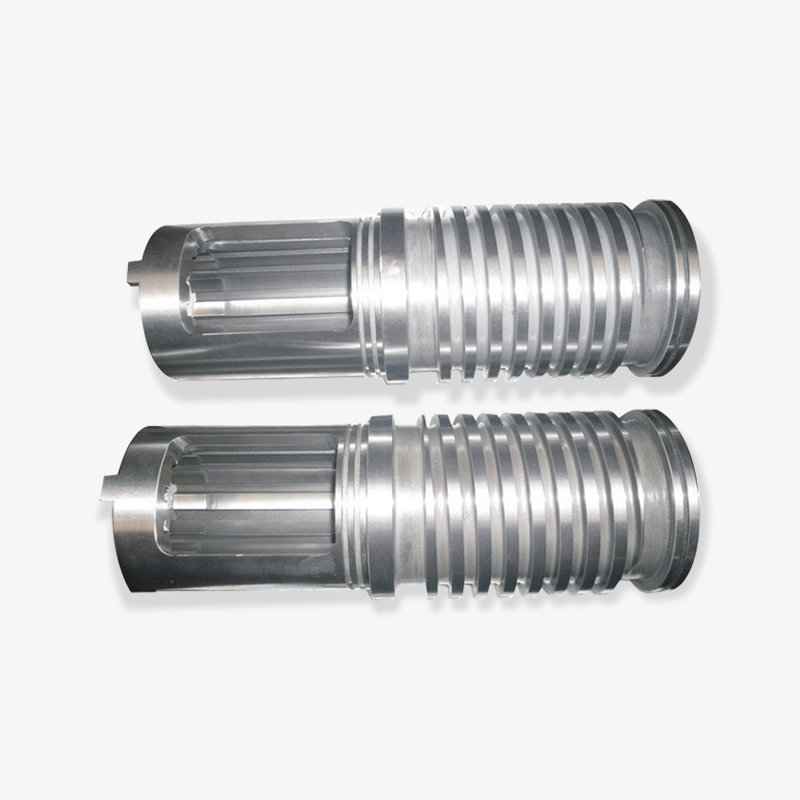
بشکه باید دارای فشار بالا باشد، گرما را به طور یکنواخت هدایت کند و در برابر سایش مقاومت کند. اکسترودرهای کوچک از بشکه یک تکه ساخته شده از فولاد سخت شده با عملیات نیتریدینگ روی سوراخ استفاده می کنند. ماشینها و ماشینهای بزرگی که مواد ساینده یا خورنده را اجرا میکنند از یک بشکه دو فلزی استفاده میکنند: یک پوسته فولادی قوی با یک پوشش داخلی بسیار سخت که توسط ریختهگری گریز از مرکز یا تف جوشی اعمال میشود. متداول ترین مواد پوششی آهن با کروم بالا و آلیاژهای کاربید تنگستن هستند.
سایش در بشکه معمولاً ابتدا در منطقه تغذیه ظاهر می شود زیرا مواد هنوز در آنجا جامد هستند و اصطکاک بالایی را از طریق گلوله ها ایجاد می کنند. برای مواد تقویتشده با الیاف شیشه، ناحیه سایش بالا اغلب به ناحیه اندازهگیری تغییر میکند، جایی که سرعت ذوب بالا است و انتهای فیبر فلز را میسایند. خوردگی که هنگام پردازش PVC یا برخی مواد بازدارنده شعله که گازهای اسیدی آزاد می کنند رایج است، به کل طول بشکه حمله می کند. انتخاب صحیح بین فولاد نیترید، دو فلزی با کروم بالا و کاربید تنگستن دو فلزی به دستور مواد بستگی دارد، نه فقط به بودجه.
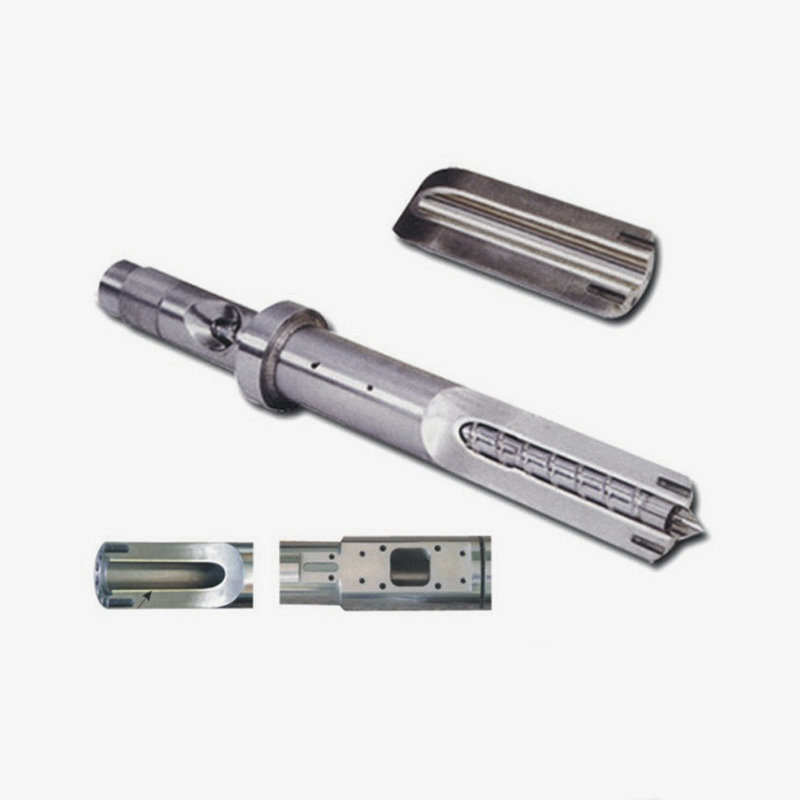
 پیچ و بشکه دو فلزی برای مواد ساینده و خورنده گزینه های پیچ و بشکه دو فلزی با کاربید تنگستن یا آلیاژهای مبتنی بر نیکل عمر طولانی را برای پلاستیک های تقویت شده با الیاف شیشه و خورنده ارائه می دهند. سختی تا HRC60-70 فرکانس تعویض را کاهش می دهد و از عملکرد مداوم در دمای بالا پشتیبانی می کند. مشاهده محصول →
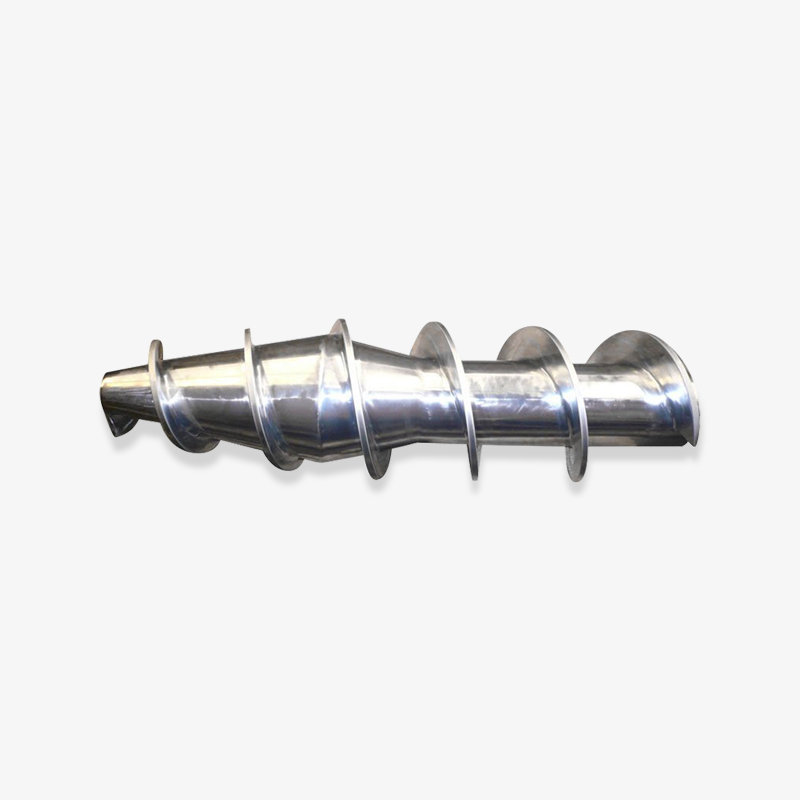
گریدهای فولادی پیچ نیز از همین فلسفه پیروی می کنند. پیچ های نیترید شده در عملیات نیتریدینگ گاز سخت می شوند و راه حلی کم هزینه برای پلیمرهای استاندارد ارائه می دهند. برای ترکیبات ساینده، یک پیچ دو فلزی با روکش سخت در لبه های پرواز یا یک پوشش محافظ کامل، عمر مفید را به میزان قابل توجهی افزایش می دهد. برخی از پردازندهها یک طرح پیچ قابل تعویض را انتخاب میکنند که به آن پیچ مدولار نیز میگویند، به طوری که یک دستگاه میتواند چندین دستورالعمل محصول را تنها با تغییر پیچ اجرا کند، رویکردی که تعمیر و نگهداری را نیز ساده میکند.
انتخاب پنجره پردازش: چرا تنظیمات دمای بشکه از مواد پیروی می کند
نقطه تنظیم دمای بشکه هرگز دلخواه نیست. آنها پنجره پردازش پلیمر را دنبال می کنند. هر ترموپلاستیک در محدوده نسبتاً باریکی نرم و ذوب می شود و قرار گرفتن در خارج از این محدوده مشکلات کیفی قابل مشاهده ای را ایجاد می کند. اگر بشکه خیلی سرد باشد، مذاب چسبناک و ناپایدار می ماند و باعث افزایش خروجی و گرانول های ذوب نشده در محصول می شود. اگر بشکه خیلی داغ باشد، پلیمر تجزیه می شود و محصول زرد، شکننده یا خاکستری شسته شده می شود. به همین دلیل، هر تعریف معناداری از اکسترودر شامل ایده یک مسیر دمای کنترل شده از قیف تا قالب است.
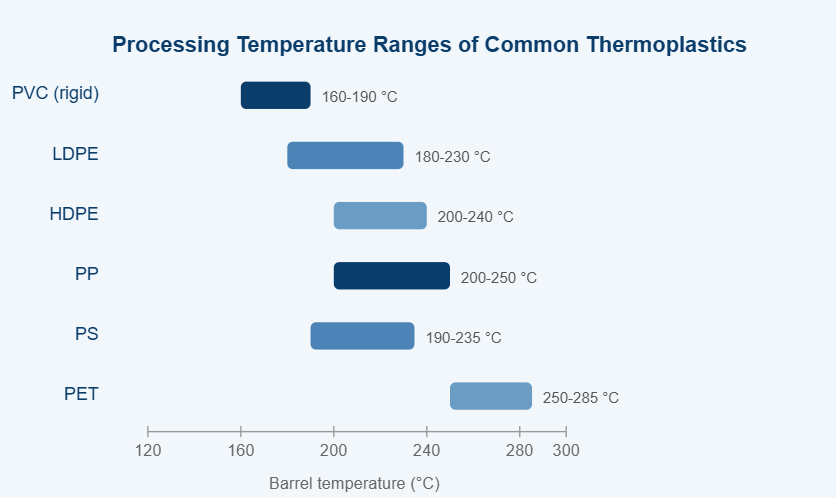
پنجره های دمای بشکه معمولی برای شش گرمانرم معمولی که روی اکسترودرهای پیچی پردازش می شوند. نقطه تنظیم واقعی به زمان اقامت، طراحی پیچ و بسته های تثبیت کننده بستگی دارد.
نمودار بالا، پنجره های دمای تقریبی بشکه را برای شش ترموپلاستیک که به طور معمول روی اکسترودرهای تک پیچ و دو پیچه پردازش می شوند، مقایسه می کند. اولین پیام نمودار این است که پلاستیک های کالای رایج قابل تعویض نیستند. هر رزین منطقه دمایی خاص خود را می طلبد. PVC در انتهای پایینی قرار می گیرد زیرا در حدود 200 درجه سانتیگراد شروع به تجزیه می کند و اسید کلریدریک آزاد می کند و به سرعت تغییر رنگ می دهد. پلی اتیلن ها یک پنجره عریض و بخشنده را می پوشانند، به همین دلیل است که LDPE ساده ترین ماده برای اکسترود کردن یک مبتدی است. HDPE به نقطه تنظیم بشکه کمی بالاتر از LDPE نیاز دارد تا از بلورهای ذوب نشده در فیلم جلوگیری کند. پلی پروپیلن قبل از تجزیه رفتار مشابهی دارد، اما نقطه ذوب تیز آن به این معنی است که تغییر تنها چند درجه می تواند جریان مذاب را به وضوح تغییر دهد. پلی استایرن نیز در دما قابل قبول است، اما در ماشین های بزرگتر به هواگیری خوب نیاز دارد. PET به بالاترین دماها نیاز دارد و قبل از اکستروژن به خشک کردن دقیق نیاز دارد زیرا رطوبت زنجیره پلیمری را هیدرولیز می کند و ویسکوزیته را کاهش می دهد. پنجرههای مختلف مستقیماً بر طراحی پیچ تأثیر میگذارند: مواد با دمای پایین برش زیاد را تحمل میکنند، در حالی که مواد با دمای بالا به مشخصات برشی کمتر و منطقه اندازهگیری طولانیتر نیاز دارند. بنابراین، هنگامی که یک پردازنده در همان دستگاه از PVC به PP تغییر می کند، روش توصیه شده این است که مجموعه پیچ بشکه را با دستگاه طراحی شده برای پلیمر جدید جایگزین کنید. نوسانات مواد خام، مانند وزنهای مولکولی مختلف، پنجره ایدهآل را نیز تغییر میدهند، بنابراین یک اپراتور با تجربه همیشه به روند دمای مذاب توجه میکند، نه تنها به نقطه تنظیم بشکه. به طور خلاصه، نمودار توضیح می دهد که چرا پیچ و بشکه یک اکسترودر هرگز یک اندازه نیستند.
گزینه های مقاوم در برابر سایش و درمان های سطحی
کیس نیترید شده
سطح نیتروژن سخت شده؛ هزینه کم؛ مناسب برای پردازش PE و PP تمیز.
آستر دو فلزی با کروم بالا
مقاومت در برابر سایش و خوردگی متعادل؛ استاندارد برای ترکیبات پر از تالک و کربنات کلسیم.
پوشش دو فلزی تنگستن کاربید
مقاومت بالای سایش برای مواد ساینده با الیاف شیشه و مواد معدنی.
پیچ مدولار با عناصر سایش قابل تعویض
برای پردازنده هایی که مرتب دستور العمل ها را تغییر می دهند و می خواهند هزینه جایگزینی کمتری داشته باشند.
انتخاب بین این گزینه ها کل هزینه مالکیت یک ماشین را تغییر می دهد. یک بشکه نیترید شده ممکن است با جدا کردن سطح قدیمی و نیترید کردن مجدد آن تعمیر شود، اما روکش تنگستن کاربید فرسوده معمولاً به یک بشکه جدید نیاز دارد. برعکس، یک ماشین خروجی بزرگ که از ترکیبات الیاف شیشه استفاده می کند، معمولاً پوشش تنگستن-کاربید را در یک فصل تولید پس می دهد، زیرا زمان خرابی کاهش می یابد.
پیچ و بشکه یک جفت کار واحد هستند. هندسه، درجه فولاد و عملیات سطح باید با پلیمر و پرکننده های آن مطابقت داشته باشند و نمودار دمای پردازش نقشه این انتخاب است.
کاربردهای رایج صنعتی اکسترودرها
اکسترودرها تقریباً در هر بخش تولید پلاستیک ظاهر میشوند، اما وظایفی که انجام میدهند را میتوان به دو خانواده دستهبندی کرد: شکلدهی مستقیم پروفیل نهایی و اختلاط مواد که سپس به گلوله، فیلم یا سایر کالاهای نیمهتمام تبدیل میشوند. درک اینکه برنامه شما به کدام خانواده تعلق دارد، هنگام خواندن برگه اطلاعات تجهیزات ضروری است.
| شکل دهی مستقیم پروفایل های تمام شده
| ترکیب و بازیابی
|
یک قانون کلی مفید: اگر محصول باید سطح مقطع دقیقی داشته باشد، یک نوع اکسترودر را انتخاب کنید که با خروجی پایدار شناخته می شود و از پیچ طراحی شده برای آن محصول استفاده کنید. اگر محصول یک گلوله یا ترکیبی است که ترکیب دقیق آن بیشتر از شکل آن مهم است، ماشینی با اختلاط فشرده انتخاب کنید و زمان نگهداری بیشتری را برای تعویض پیچ ها در نظر بگیرید.
اکستروژن فوم سزاوار ذکر ویژه است زیرا این دو خانواده را با هم ترکیب می کند. یک مجموعه اسکرو بشکه فوم EPE باید ابتدا پلیمر را به طور کامل ذوب کند، سپس یک عامل دمنده فیزیکی به مذاب تزریق کند و سپس مذاب را تا زمان خروج قالب تحت فشار بالا نگه دارد. کل مشخصات پیچ برای این مسیر فشار بهینه شده است، به همین دلیل است که پردازنده های پلی اتیلن فوم دار پیچ های پلی اتیلن استاندارد را اجرا نمی کنند.
کاربردهای اکستروژن به شکل دهی مستقیم و اختلاط فشرده تقسیم می شوند. انتخاب خانواده ماشین اشتباه به معنای مبارزه با محصول، پیچ و برنامه نگهداری از روز اول است.
نحوه انتخاب اکسترودر، پیچ و بشکه مناسب
انتخاب یک اکسترودر یا تعویض پیچ و بشکه آن تصمیمی است که باید با اعداد دیتاشیت گرفته شود تا حدس زدن. پنج عامل بیشتر وزن را حمل می کنند.
- دستور و فرم مواد: نوع رزین، افزودنیها، پرکنندهها، محتوای بازیافتی، و اینکه آیا خوراک گلولهای بکر یا پودر است.
- هدف خروجی: کیلوگرم در ساعت مورد نیاز، که حداقل قطر پیچ و قدرت محرک را مشخص می کند. دوبرابر کردن قطر پیچ ظرفیت پمپاژ را در همان سرعت پیچ تقریباً چهار برابر می کند.
- الزامات کیفیت مذاب: تحمل در ضخامت دیوار، توزیع پرکننده، و رنگ. تلورانس های درخواستی نیاز به نسبت L/D طولانی تر و احتمالاً یک مانع یا پیچ مخلوط دارند.
- محیط سایش و خوردگی: پرکننده های ساینده مانند الیاف شیشه، تالک و دی اکسید تیتانیوم و محصولات جانبی خورنده مانند گازهای تجزیه پی وی سی بین مواد نیترید و دو فلزی تصمیم می گیرند.
- رابط ماشین موجود: ابعاد فلنج، ارتفاع خط مرکزی، کلید درایو، مناطق گرمایشی و نرم افزار کنترل باید دقیقاً مطابقت داشته باشند.
| عامل | چه چیزی را تأیید کنید | نتیجه یک انتخاب اشتباه |
|---|---|---|
| دستور پخت پلیمر | شاخص جریان مذاب، مواد افزودنی، درصد پرکننده، تجزیه پذیری | گرمای بیش از حد، سایش پیچ، یا پراکندگی ضعیف |
| خروجی | کیلوگرم در ساعت در سرعت پیچ و فشار معکوس | خط نمی تواند به هدف تولید برسد |
| نسبت L/D | نسبت طول به قطر مورد نیاز برای دستور غذا | L/D کوتاه به معنای ذوب ناپایدار است. L/D طولانی باعث آسیب حرارتی می شود |
| نسبت تراکم | مطابقت با نوع پلیمر و چگالی ظاهری | گرانول های موج دار، سوزان یا ذوب نشده |
| محافظ بپوشید | نوع آستر برای بشکه و روکش برای پیچ | سایش زودرس و آلودگی محصول با ذرات فلزی |
| تناسب هندسی | قطر، طول کلی، راه کلید، مناطق بخاری، فلنج | دستگاه قابل نصب نیست یا نشتی ذوب می کند |
کار با تولید کننده پیچ و بشکه
از آنجایی که پیچ و بشکه قطعات سفارشی هستند، بهترین نتیجه از کار با سازنده ای حاصل می شود که قبل از نقل قول سؤالات درست را می پرسد. یک با صلاحیت سازنده قطعات ماشین آلات پلاستیکی نام تجاری دستگاه، قطر پیچ، نسبت L/D، هدف خروجی، پلیمر و مواد افزودنی مورد استفاده، و حالت خرابی فعلی، اعم از سایش، خوردگی، یا اختلاط ضعیف را میپرسد. آنها همچنین باید در مورد اندازه گیری دقیق ترسیم توافق کنند، زیرا ابعاد نیم میلی متری می تواند خروجی و رفتار ذوب را تغییر دهد. در بسیاری از بازارهای صادراتی، پردازندهها مجموعههای بشکه پیچ را مستقیماً از تولیدکننده میخرند تا از نشانهگذاری عمدهفروشان متوسط جلوگیری کنند و در همان زمان از پشتیبانی برنامهها نیز برخوردار میشوند.
در کارگاه خود ما، که در سال 1990 تأسیس شد و به مشتریان در ایالات متحده، آلمان، دبی، ویتنام و تایلند خدمات ارائه کرده است، اغلب اشتباه مشابهی را مشاهده می کنیم: یک پردازنده یک دستگاه اکسترودر کامل را از یک تامین کننده خریداری می کند و بعداً مجموعه های بشکه پیچ را از منبع دیگری خریداری می کند و انتظار دارد که آنها قابل تعویض باشند. در عمل، مجموعه های پیچ و بشکه باید به صورت جفت همسان، با فاصله شعاعی و تلرانس پرواز درست تولید شوند. هنگامی که آنها مطابقت دارند، خروجی در هر دور ثابت می ماند و دستگاه بی صدا کار می کند. هنگامی که آنها نیستند، متوجه موج، نوسانات دما و سایش سریع می شوید.
انتخاب مجموعه پیچ بشکه با پنج عدد شروع می شود: مواد، خروجی، کیفیت مذاب، محیط سایش، و رابط ماشین. با یک جفت کامپوننت مطابق سفارشی به پایان می رسد.
نگهداری، پوشیدن و عمر سرویس
حتی یک اکسترودر به درستی انتخاب شده فرسوده می شود. پیچ و بشکه قطعات تماسی ماشین هستند و هر چرخش پیچ مقدار کمی اصطکاک در برابر دیواره بشکه و در برابر مواد ایجاد می کند. سوال واقعی این نیست که آیا سایش رخ می دهد یا خیر، بلکه این است که چقدر سریع و در کدام منطقه است.
رایج ترین مکانیسم های سایش
- سایش ساینده از پرکننده ها: الیاف شیشه، کربنات کلسیم، تالک و دی اکسید تیتانیوم مانند کاغذ سنباده در داخل بشکه عمل می کنند.
- سایش خورنده از محصولات جانبی اسیدی: تجزیه پی وی سی اسید هیدروکلریک آزاد می کند. بازدارنده شعله و برخی از پلیمرهای زیستی، ترکیبات تهاجمی دیگری را آزاد می کنند.
- تماس فلز با فلز ناشی از ناهماهنگی، پیچ های خمیده، یا بارهای جانبی بیش از حد. این سریعترین راه برای از بین بردن هر دو قسمت است.
- فرسایش در ناحیه اندازه گیری و لبه های پرواز ناشی از سرعت مذاب بالا که بیشتر در ترکیبات تقویت شده یا رزین های با دمای بالا قابل مشاهده است.
علائمی که نشان دهنده ساییدگی است
- خروجی 10% یا بیشتر با همان سرعت پیچ و فشار برگشت کاهش می یابد.
- دمای مذاب بدون تغییر در نقطه تنظیم شروع به نوسان می کند.
- تغییر ضخامت محصول به خصوص در امتداد یک طرف قالب ظاهر می شود.
- لکه های سیاه یا رگه های تیره در مذاب ظاهر می شوند. مواد محبوس شده در جیب های فرسوده به مرور زمان تحلیل می روند.
- گیر کردن پیچ، صدای غیر معمول یا آمپر موتور بالا نشان دهنده تداخل مکانیکی است.
روال نگهداری پیشگیرانه اولیه
- قطر بیرونی پیچ و قطر سوراخ بشکه را در مناطق تغذیه، فشرده سازی و اندازه گیری هر 6 تا 12 ماه، بسته به ماده، اندازه گیری کنید.
- سوابق خروجی در هر دور پیچ را نگه دارید. یک روند نزولی آهسته قابل اعتمادتر از یک اندازه گیری است.
- قبل از خاموش شدن، دستگاه را کاملاً تمیز کنید، مخصوصاً در هنگام کار با PVC یا سایر مواد خورنده.
- لبههای پروازی پیچ را از نظر گرد شدن یا ترکخوردگی و سوراخ لوله را از نظر نمرهدهی یا سطح ناهموار بررسی کنید.
- تراز بین گیربکس و بشکه را بررسی کنید و بررسی کنید که پیچ صاف است.
- با یک تامین کننده قابل اعتماد قطعات جایگزین کار کنید و مجموعه پیچ یدکی را برای خطوط بحرانی آماده نگه دارید.
تعمیر و نگهداری معمول عمر سرویس را افزایش می دهد، اما در نهایت هر مجموعه پیچ و بشکه به حدی می رسد. یک قانون کلی در صنعت این است که یک پیچ نیترید شده در شرایط خوب یک تا دو سال دوام می آورد. یک پیچ دو فلزی می تواند سه تا پنج سال یا بیشتر در خدمات ساینده دوام بیاورد. هنگامی که سوراخ بشکه بیش از 0.3 تا 0.5 میلی متر فراتر از ابعاد اصلی بزرگ می شود، یک مجموعه همسان جدید معمولاً مقرون به صرفه تر از بازسازی است.
سایش در اکسترودر اضطراری نیست. این یک وضعیت عادی است که می توان آن را ردیابی کرد، برنامه ریزی کرد و با انتخاب صحیح مواد و یک روال اندازه گیری ساده، سرعت آن را کاهش داد.
سوالات متداول درباره اکسترودرها
اینها سوالاتی است که اپراتورها و تیم های خرید اغلب در هنگام شروع اکستروژن می پرسند.
تعریف ساده اکسترودر چیست؟
به عبارت ساده، منظور از اکسترودر در تولید پلاستیک، ماشینی است که به طور مداوم مواد پلاستیکی را ذوب کرده و از طریق یک قالب پمپ می کند تا محصولی بلند با سطح مقطع ثابت ایجاد کند. در یک جمله: مواد اولیه در یک طرف می رود، مواد مذاب و تحت فشار از طرف دیگر خارج می شود و یک پیچ در داخل بشکه گرم شده فشار و مخلوط را انجام می دهد. در اکستروژن فلزات نیز از همین اصطلاح استفاده می شود، اما در پلاستیک، «اکسترودر» تقریباً همیشه به معنای یک اکسترودر پیچ با بشکه و یک پیچ دوار است.
تفاوت بین اکسترودر و ماشین قالب گیری تزریقی چیست؟
یک اکسترودر به طور مداوم کار می کند و پروفیل ها، فیلم ها، ورق ها یا گلوله های بی پایان تولید می کند. دستگاه قالب گیری تزریقی به صورت متناوب کار می کند: پلیمر را با یک پیچ ذوب می کند، مذاب را به یک قالب بسته تزریق می کند، فشار را نگه می دارد، سپس قالب را باز می کند و قطعه را خارج می کند. بسیاری از پردازنده ها هر دو نوع را دارند. مجموعه پیچ در ماشین قالب گیری تزریقی مشابه است اما معمولا کوتاهتر است و برای حرکت رفت و برگشتی طراحی شده است، بنابراین نمی توان آن را به سادگی با یک پیچ اکسترودر جایگزین کرد.
پیچ داخل اکسترودر واقعاً چه کاری انجام می دهد؟
پیچ سه کار دارد: حمل مواد جامد به جلو، ذوب آن و ایجاد فشار. به نظر یک مارپیچ ساده است، اما عمق کانال، گام پرواز و طول آن تعیین میکند که چقدر گرما در اثر اصطکاک ایجاد میشود، مواد افزودنی چقدر خوب مخلوط میشوند و خروجی چقدر پایدار است. یک تغییر کوچک در نسبت تراکم می تواند دمای مذاب را چندین درجه تغییر دهد، به همین دلیل است که پیچ قلب دستگاه محسوب می شود.
کدام مواد را می توان روی اکسترودر پردازش کرد؟
بیشتر ترموپلاستیک ها: PE، PP، PVC، PS، ABS، PA، PET و بسیاری از کوپلیمرها و همچنین ترکیبات لاستیکی و برخی محصولات خمیر غذایی در صنایع غذایی. عوامل محدود کننده جریان مذاب، پایداری حرارتی و خوردگی بشکه هستند. موادی که در نزدیکی نقطه ذوب خود تجزیه می شوند، مانند پی وی سی، به طرح های پیچ کم برش نیاز دارند. مواد با ویسکوزیته مذاب بسیار بالا، مانند PTFE، به جای پیچ معمولی، به تجهیزات خاصی از نوع قوچ نیاز دارند.
تک پیچ یا دو پیچ: کدام بهتر است؟
هیچکدام به طور جهانی بهتر نیستند. این دو نوع به سوالات مختلف پاسخ می دهند. اگر کار شما تولید لوله یا فیلم ساده است، یک اکسترودر تک پیچ هزینه پایینی دارد و کار با آن آسان است. اگر نیاز به مخلوط کردن رنگدانه ها، پرکننده ها یا محتوای بازیافتی در پلیمر دارید، یا به جای گلوله ها پودر را تغذیه می کنید، اکسترودر دو مارپیچ موثرتر است. برای پودر پی وی سی، بسیاری از پردازنده ها در سراسر جهان یک پیچ دوقلو مخروطی را انتخاب می کنند زیرا ذوب ملایم را در خروجی بالا فراهم می کند. اصطلاح "بهتر" به دستور پخت، هدف خروجی و تحمل محصول بستگی دارد.
پیچ ها و بشکه های اکسترودر چقدر عمر می کنند؟
عمر سرویس از کمتر از یک سال تا بیش از پنج سال بسته به محتوای ساینده و خورنده مواد، دمای بشکه، سرعت پیچ و دقت نگهداری دستگاه متفاوت است. اجرای ترکیبات تقویت شده با الیاف شیشه با بشکه نیترید شده اغلب باعث سایش قابل مشاهده در یک فصل می شود. یک پوشش دو فلزی تنگستن کاربید در همان سرویس می تواند چندین برابر بیشتر دوام بیاورد. روش هوشمند این است که قطر پیچ و سوراخ لوله را به صورت دوره ای اندازه گیری می کند و هنگامی که خروجی کاهش می یابد یا تغییر ضخامت ظاهر می شود، مجموعه را جایگزین می کنیم.
تعریف عملی اکسترودر یک ماشین ذوب و پمپاژ مداوم است و هویت واقعی آن توسط جفت پیچ و بشکه داخل آن تعیین می شود.
درک معنای اکسترودر نیازی به مدرک مهندسی پلیمر ندارد، اما نیاز به مدل ذهنی مناسب دارد. هنگامی که دستگاه را به عنوان یک خط لوله پنج مرحله ای پیوسته می بینید: تغذیه، ذوب، مخلوط کردن، اندازه گیری و شکل گیری قالب، هر برگه داده، هر فهرست قطعات یدکی و هر مکالمه عیب یابی شفاف تر می شود.
شرکت ما با بیش از سه دهه تجربه در تولید انواع بشکه های تک پیچ، دوقلوی موازی، دوقلوی مخروطی، سیاره ای و دو فلزی، هم قطعات تک مولفه و هم راه حل های لوله پیچ کامل را برای سازندگان ماشین آلات پلاستیکی و پردازنده های پلاستیکی عرضه می کند. اگر خط فعلی شما از افزایش خروجی، ذوب ناهموار یا سایش سریع پیچ رنج میبرد، نام تجاری دستگاه و دستور محصول را برای ما ارسال کنید، و ما مجموعهای از لولههای پیچ را توصیه میکنیم که هم متناسب با دستگاه و هم با بودجه شما باشد.
یک جفت پیچ و بشکه با کیفیت بالا اقتصادی ترین ارتقای عملکردی است که یک پردازنده می تواند انجام دهد: پایداری خروجی، تحمل محصول، کارایی انرژی و فاصله زمانی تعویض را به طور همزمان بهبود می بخشد.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
