

نویسنده: ویبو
تاریخ: Nov 17, 2026
قطعات ماشین تزریق پلاستیک: راهنمای خرید قطعات پیچ، بشکه و سایش
یک دستگاه 250 تنی در اواسط شیفت متوقف می شود. وزن شات به مدت سه هفته در حال تغییر بوده است، زمان ذوب تقریباً 20 درصد بالاتر از نقطه تعیین شده است و رگه های سیاه روی قطعاتی که ماه گذشته تمیز بودند نشان داده می شود. تعمیر و نگهداری ابتدا قالب، سپس رزین را بررسی میکند، سپس در نهایت واحد پلاستیککننده را میکشد - و متوجه میشود که بخش اندازهگیری پیچ به اندازه کافی ساییده شده است که مواد از پشت حلقه چک میلغزند.
این حالت شکست است که در واقع هزینه خروجی ماشین قالب گیری تزریقی را دارد. نه پمپ، نه شیر - پیچ، بشکه، حلقه چک و نازل. این چهار مورد با هم پوشیده میشوند، اما تقریباً همیشه بهعنوان چهار کالای خط جداگانه خریداری میشوند که هر بار سفارش داده میشوند و ارزانترین و اولین مورد از بین میروند.
نتیجه معمول: شخصی سفارش خرید یک بشکه را مطرح می کند، آن را با یک پیچ دنبال می کند و حلقه چک را به خاموش شدن بعدی فشار می دهد. دستگاه به هم برمی گردد، هنوز نشت می کند، همچنان دریفت می کند و پیچ جدید به خاطر آن سرزنش می شود.
اگر قبلاً این موضوع را جستجو کرده اید، احتمالاً در صفحاتی که اجزای قالب تزریقی را توصیف می کند - حفره ها، هسته ها، پین های اجکتور، رانرها، مدارهای خنک کننده فرود آمده اید. این قطعات قالب هستند، نه قطعات ماشین. آنها در زنجیره تامین متفاوتی قرار دارند، به طرق مختلف شکست می خورند و توسط افراد مختلف خریداری می شوند. این مقاله در مورد دستگاه باقی میماند: اینکه کدام قطعات دستگاه تزریق پلاستیک فرسوده میشوند، چگونه مشخص میشوند، چه چیزی را قبل از سفارش باید بررسی کنیم، و چگونه میتوان تعمیر را سه ماه بعد تکرار نشد.
قطعات ماشین تزریق پلاستیک که بیشترین هزینه را دارند - پیچ، بشکه و حلقه چک - به ندرت در لیست قطعات یدکی ظاهر می شوند، زیرا به جای شکستن ناگهانی، با کاهش عملکرد آهسته از کار می افتند.
کدام قطعات ماشین تزریق پلاستیک در واقع خروجی شما را تعیین می کند
زبان بازاریابی را حذف کنید و قطعات روی ماشین قالب گیری تزریقی به سه گروه تقسیم می شوند. هر گروه منطق خرید مخصوص به خود را دارد و مخلوط کردن آنها جایی است که بیشتر اشتباهات سفارش شروع می شود.
- واحد پلاستیک سازی و تزریق: پیچ، بشکه، حلقه چک (شیر غیر برگشت)، نوک پیچ، نازل، بدنه نازل، گلوگاه تغذیه، باندهای گرمایشی و جیب های ترموکوپل. این قطعات، پلیمر مذاب را در هر چرخه سالها تحت فشار میبینند.
- سیستم گیره و قفل: میلگردها، مهره های میله، صفحات ثابت و متحرک، پین های ضامن، بوش ها، سیلندرهای هیدرولیک و پیستون گیره. این قطعات بار مکانیکی و خستگی را می بینند نه پلیمری.
- درایو، هیدرولیک و کنترل: پمپ ها، شیرهای تناسبی، موتورهای سروو، سنسورهای فشار، مبدل های موقعیت و ماژول های کنترل. اینها در اثر آلودگی، گرما یا وسایل الکترونیکی از کار می افتند، نه در اثر سایش.
گروه پلاستیک سازی و تزریق جایی است که خروجی تعیین می شود. یک پمپ فرسوده دستگاه را هشدار داده و متوقف می کند. حلقه چک فرسوده دستگاه را در حال کار نگه می دارد در حالی که بی سر و صدا برای شما هزینه زمان چرخه، نرخ ضایعات و ثبات ابعادی را به همراه دارد و هیچ کس درخواست تعمیر و نگهداری را ارسال نمی کند زیرا هیچ چیز از نظر فنی خراب نشده است.
این تفاوت اصلی در نحوه خرابی این قطعات است. نیمی از خرابی های واحد گیره خود را اعلام می کنند - یک مهره میله کراواتی ترک خورده، یک سیلندر نشتی، یک پین ضامن که شروع به جیغ زدن می کند. خرابیهای پلاستیکسازی با دادههایی که باید به دنبال آنها بگردید، خود را نشان میدهند: گشاد شدن وزن شات، کوچک شدن موقعیت بالشتک، افزایش دمای مذاب، ظاهر شدن لکههای سیاه روی قسمتی که در سه ماهه آخر خوب بود.
همچنین ارزش جدا کردن قطعات ماشین از قطعات قالب را دارد، زیرا نتایج جستجو به ندرت انجام می شود. یک درج حفره، یک منیفولد دونده داغ، یک بوش اسپرو و یک آستین اجکتور در حال ابزارسازی هستند. یک پیچ، بشکه و حلقه چک ماشین هستند. این ابزار توسط یک مهندس قالب در برابر نقشه قطعه خریداری می شود. قطعات ماشین توسط یک تیم تعمیر و نگهداری یا تدارکات بر اساس ورق ساخت ماشین و مشخصات رزین خریداری می شود. این دو مشخصات قابل تعویض نیستند و تامین کنندگان نیز قابل تعویض نیستند.
لیست قطعات خود را بر اساس حالت خرابی مرتب کنید، نه بر اساس قیمت: قطعات پلاستیکی به آرامی از کار می افتند و هزینه تولید دارند، قطعات گیره به طور ناگهانی از کار می افتند و روزهای تولید هزینه دارد.
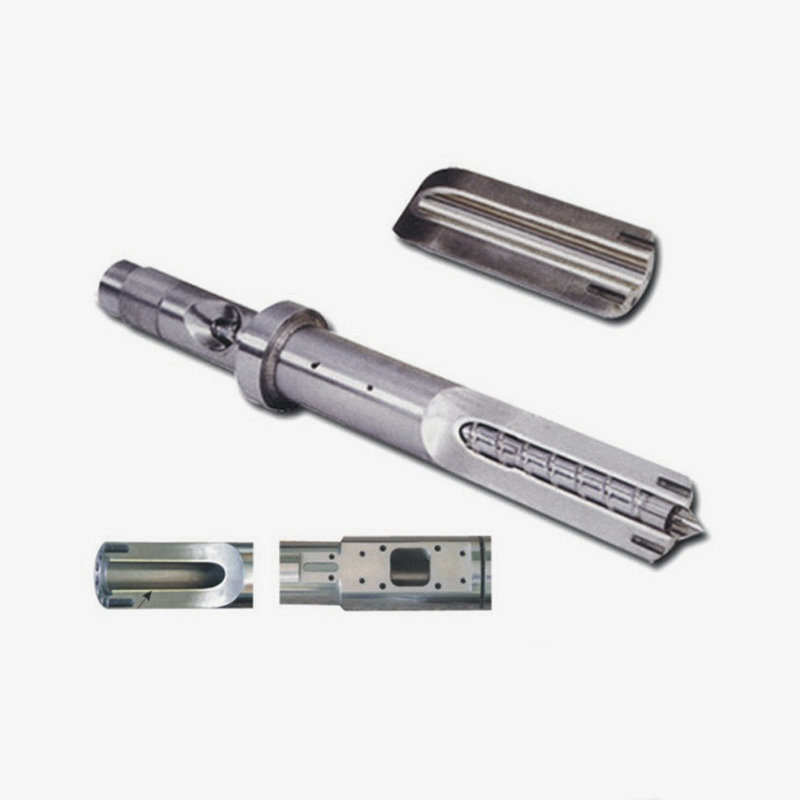
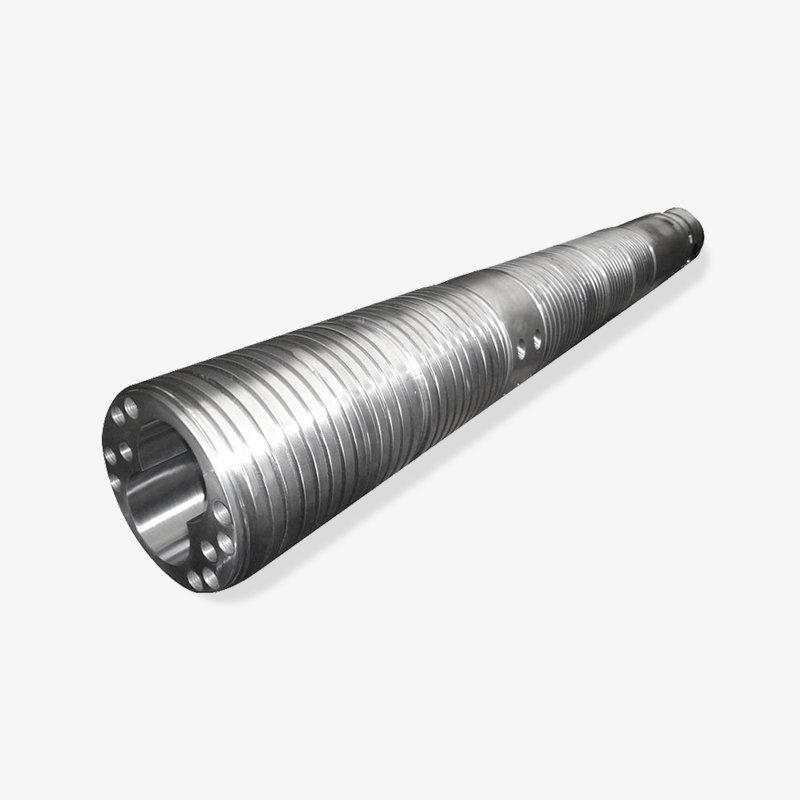
جفت پیچ و بشکه در مرکز هر خرید قرار می گیرد
تقریباً هر گفتگوی مشخصات از اینجا شروع می شود و باید. پیچ و بشکه تنها قسمتهایی در دستگاه هستند که به طور مداوم پلیمر را لمس میکنند و شرایط آنها سقف چیزی را که دستگاه میتواند تحمل کند تعیین میکند.
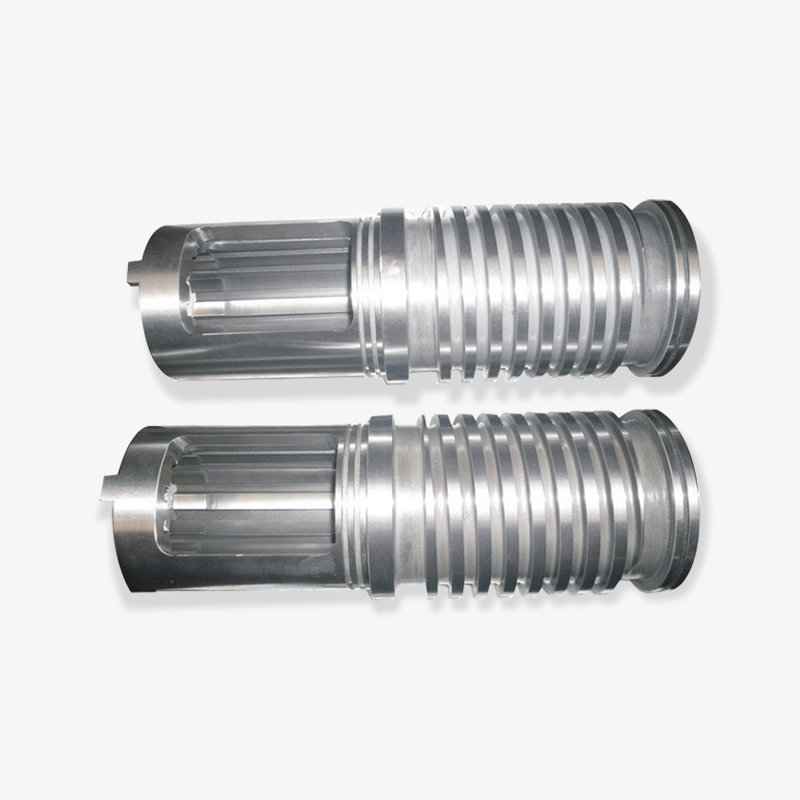
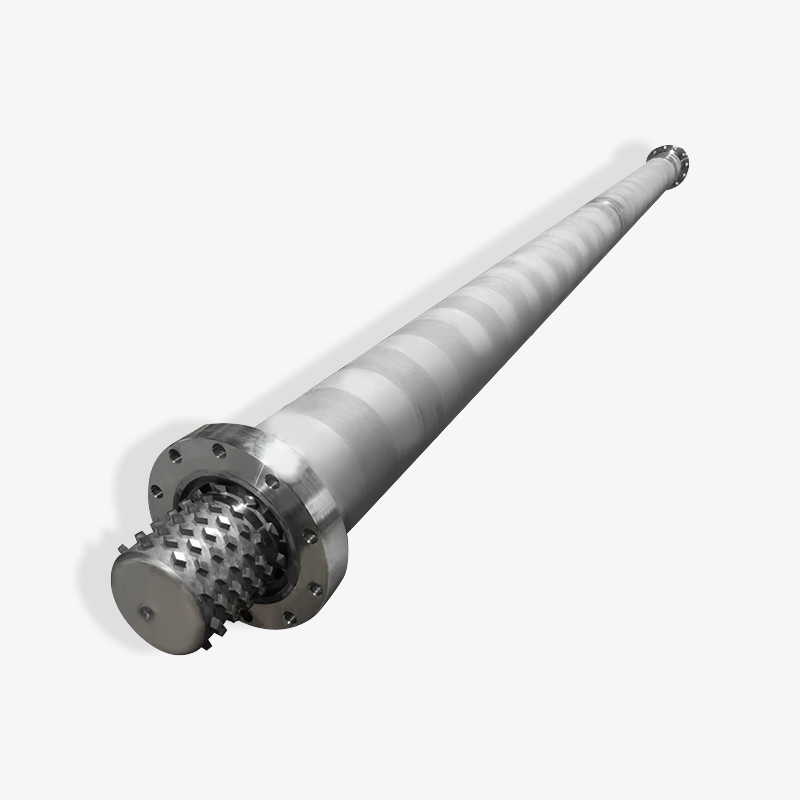
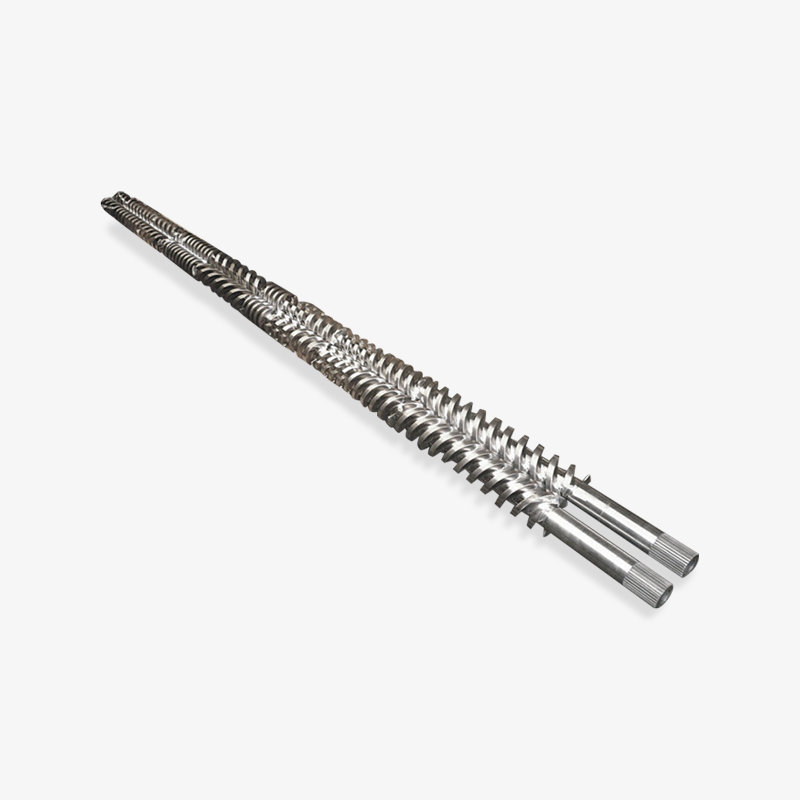
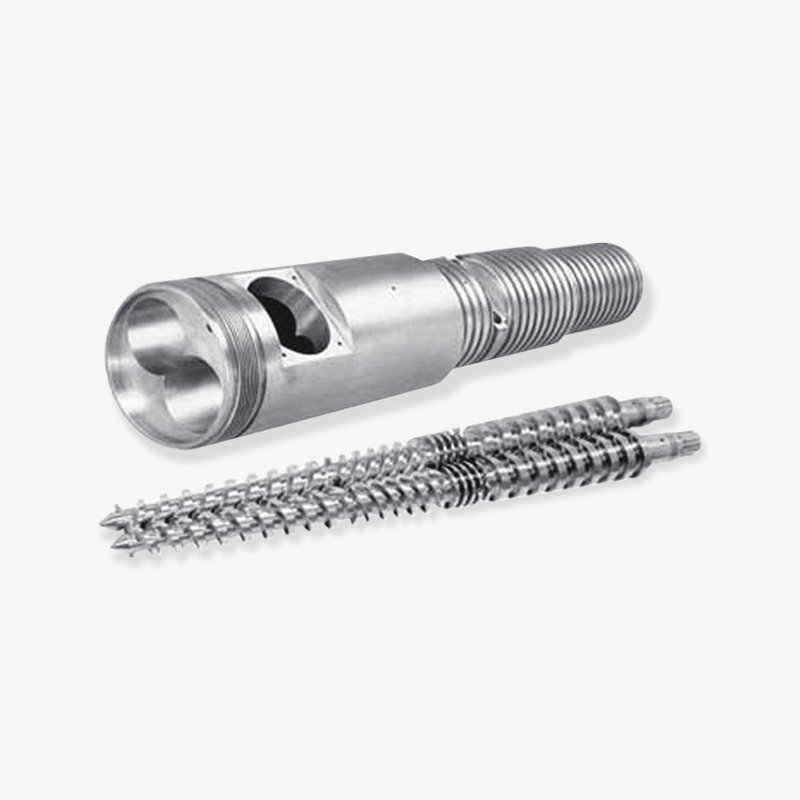
 پیچ و بشکه قالب گیری تزریقی سفارشی پیچ و بشکه تنها قطعاتی هستند که به طور مداوم با پلیمر در تماس هستند، بنابراین طراحی و شرایط همسان آنها سقف تحمل دستگاه را تعیین می کند. مشاهده محصول →
رابطه کاری بین این دو یک ترخیص کنترل شده است. در یک پیچ تزریق همه منظوره، فاصله شعاعی بین پرواز پیچ و سوراخ بشکه معمولاً بین 0.1 تا 0.2 درصد قطر پیچ در هر طرف است، به اندازهای محکم است که به عنوان مهر و موم عمل کند و به اندازهای شل است که صفرا نشود. زمانی که دستگاه وارد مرحله تولید شود، این فاصله تنها در یک جهت حرکت می کند. هنگامی که باز می شود، پلیمر به جای حرکت به سمت جلو در شات به سمت عقب در طول پروازها جریان می یابد و دستگاه با فشار دادن بیشتر و طولانی تر پیچ را جبران می کند.
شما می توانید قبل از اینکه در قسمت ها مشکل ترخیص را مشاهده کنید در داده های فرآیند مشاهده کنید. مراقب افزایش گسترش وزن شات در یک جابجایی، موقعیت بالشتک که به سمت صفر حرکت می کند و زمان ذوب که به طور پیوسته بالا می رود در حالی که دمای بشکه ثابت می ماند، باشید. این سه سیگنال با هم نشانه کلاسیک فاصله باز شدن پیچ به بشکه یا حلقه چک نشتی هستند.
هندسه به اندازه سایش اهمیت دارد. پارامترهای اصلی که از شما خواسته می شود تایید کنید عبارتند از:
- قطر پیچ و نسبت طول به قطر: پیچ های تزریق همه منظوره معمولاً بین 18:1 و 24:1 کار می کنند. نسبت های کوتاه مناسب رزین های حساس به حرارت. نسبت های طولانی تر اختلاط و یکنواختی مذاب بهتری را برای پلیمرهای مهندسی ایجاد می کند.
- نسبت تراکم: پایین برای پلیمرهای آمورف مانند ABS و PS، بالاتر برای مواد نیمه کریستالی مانند PP و PE، که در آن چگالی در طول ذوب نیاز به فشرده سازی بیشتری دارد.
- طول تغذیه، فشرده سازی و اندازه گیری: تناسب بین سه ناحیه کنترل می کند که چگونه مواد به آرامی منتقل می شود و چقدر مذاب در پایان ضربه پایدار است.
- مناطق گرمایش بشکه و موقعیت ترموکوپل: اینها باید با پیکربندی کنترل ماشین مطابقت داشته باشند، نه فقط با ابعاد فیزیکی. بشکه ای که به خوبی پیچ می شود اما سوراخ ترموکوپل را در محل نامناسبی قرار می دهد هرگز پروفیل ثابتی نخواهد داشت.
اشتباهی که بیشترین هزینه را دارد این است که اندازه یک پیچ جایگزین را صرفاً با کپی کردن نقشه اصلی می کند. اگر دستگاه عملکرد خود را تغییر داده باشد - درجه پر شده، محتوای شیشه بالاتر، چرخه سریعتر - هندسه اصلی ممکن است دلیل شکست زودهنگام قطعه باشد. جایگزینی تنها لحظه ای است که می توان هندسه را بدون هزینه اضافی اصلاح کرد.
پیچ و بشکه را در فاصله اندازه گیری شده و دریفت در داده های فرآیند، نه در یک تقویم ثابت، تعویض کنید و از ترتیب تعویض برای تصحیح هندسه استفاده کنید که دیگر با رزین شما مطابقت ندارد.
قطعاتی را بپوشید که باید به عنوان یک مجموعه تعویض شوند
حلقه چک ارزانترین بخش در واحد پلاستیکسازی است و اغلب در هنگام بازسازی در جای خود باقی میماند. همین تصمیم واحد بیشتر مزایای یک پیچ و بشکه جدید را خنثی می کند.
 لوازم جانبی ماشین قالب گیری تزریقی سفارشی و اجزای حلقه را بررسی کنید حلقه چک ارزان است اما حیاتی است و این مجموعه لوازم جانبی SKD61 شامل بدنه جلویی، قطعات پیچ و نازل برای بازسازی های مشابه است. مشاهده محصول →
حلقه چک با لغزش روی سر پیچ و مهر و موم شدن روی صندلی در حین تزریق کار می کند. هم حلقه و هم صندلی می پوشند. یک حلقه جدید روی یک صندلی فرسوده، شکافی ایجاد میکند که تحت فشار تزریق باز میشود، و این شکاف دقیقاً مانند یک پیچ فرسوده رفتار میکند - ناهماهنگی در اندازه عکس، زمان نگهداری طولانیتر، فلاش در یک عکس و عکسهای کوتاه در عکس بعدی. قطعاتی که در این گروه قرار می گیرند عبارتند از:
- حلقه چک و نشیمنگاه رینگ چک (شیر بدون برگشت): مهر و موم اولیه در برابر جریان برگشتی در طول تزریق.
- نوک پیچ و سر نازل: مسیر سیال بین ناحیه اندازه گیری و اسپرو قالب.
- بدنه نازل و نوک نازل: قطعات تماسی که هم چرخه حرارتی و هم نیروی تماس مکانیکی را در برابر قالب می بینند.
- گلو تغذیه و آستین خوراک: رابط بین قیف و بشکه، جایی که گرانول وارد می شود و جایی که سایش به عنوان تغذیه ناپایدار نشان داده می شود.
- باندهای گرمایشی و ترموکوپل: نه قطعات به معنای ساینده، بلکه قطعاتی که تعیین میکنند آیا یک پیچ و بشکه جدید واقعاً میتواند مشخصات دمایی خود را حفظ کند یا خیر.
اقتصاد سرراست است. یک حلقه چک کسری کوچک از مجموعه پیچ و بشکه هزینه دارد، اما یک حلقه چک میتواند چندین ثانیه به هر چرخه از طریق طولانی شدن زمان نگهداری و بازیابی اضافه کند. در ماشینی که سیکل 20 ثانیه ای را در سه شیفت کار می کند، جریمه دو ثانیه ای تقریباً 10 درصد کاهش خروجی است. این ضرر ماهها بیصدا میگذرد، زیرا هیچ زنگ هشداری به صدا در نمیآید.
نیروی تماس نازل یکی دیگر از نقاط سایش آرام است. اگر نازل بیش از حد به عقب تنظیم شود و کالسکه آن را با نیروی کامل در هر چرخه به طرف بوش اسپرو فشار دهد، نوک نازل قارچ میزند و شعاع آببندی کاهش مییابد. شعاع تخریب شده نشت می کند، و نازل نشتی اغلب به اشتباه به عنوان حلقه چک فرسوده تشخیص داده می شود، زیرا علائم - آب دهان، بند انداختن، وزن ناسازگار شلیک - شبیه به هم هستند.
همیشه حلقه چک، نشیمنگاه، نوک پیچ و نازل را به عنوان یک مجموعه با پیچ و بشکه تعویض کنید - یک پیچ جدید جفت شده با یک حلقه چک قدیمی در عرض چند هفته مشکل اصلی را بازتولید می کند.
واحد تزریق در مقابل واحد گیره: دو مکالمه خرید متفاوت
خرید قطعات جانبی تزریق و خرید قطعات سمت گیره نیاز به سوالات متفاوت، مدارک مختلف و معیارهای پذیرش متفاوت دارد. در نظر گرفتن آنها به عنوان یک سفارش خرید عمومی باعث می شود که چگونه عدم تطابق ابعادی از بین می رود.
خرید از سمت تزریق
این یک خرید عملکردی است. شما کیفیت مذاب، تکرار شات و عمر سایش را در برابر رزین نامگذاری شده مشخص می کنید. این بدان معناست که تامین کننده به درجه رزین، محتوای پرکننده و درصد، وزن شات، زمان چرخه و پیکربندی گرمایش بشکه شما نیاز دارد. عرضهکنندهای که بدون درخواست درصد پرکننده، یک پیچ را نقل قول میکند، یک قطعه عمومی را نقل میکند، و معمولاً یک قطعه عمومی دلیل شکست زودهنگام آخرین مورد است.
خرید از سمت گیره
این یک خرید بعدی و متالورژیکی است. میلههای کراوات، مهرههای نوار بست و پینهای ضامن قطعات باربری هستند که با تحملهای محکم ساخته شدهاند و معیارهای پذیرش مکانیکی هستند: شکل رزوه، سختی، تمرکز، صافی و گواهی مواد. یک مهره میله کشی با رزوه صحیح اما کلاس سختی اشتباه، یک شکست خستگی است که در انتظار تولید است.
چک لیست عملی برای قطعات جانبی گیره کوتاه اما غیرقابل مذاکره است:
- گام نخ، شکل رزوه و کلاس سختی را در برابر نقشه سازنده ماشین، نه در برابر یک قطعه نمونه، تأیید کنید.
- درخواست صدور گواهینامه مواد با قابلیت ردیابی شماره حرارتی در موارد باربر.
- محدودیت های صراحت و تمرکز را به صورت نوشتاری بررسی کنید و نحوه اندازه گیری آنها را در هنگام ورود تأیید کنید.
- بررسی کنید که آیا این قطعه به صورت ماشینکاری نهایی عرضه شده است یا به صورت نیمه کاره ای که نیاز به اتصال نهایی در محل دارد.
یک نکته دیگر که برای هر دو طرف صدق می کند: ثبت ابعادی از آنچه از دستگاه خارج شده است. قطر پیچ در بخش اندازه گیری، سوراخ بشکه در سه موقعیت، قطر بیرونی حلقه، شعاع نازل را بررسی کنید. وقتی این اعداد در هنگام حذف یادداشت می شوند، خرید بعدی به جای حدس زدن به یک مشخصات تبدیل می شود و نرخ سایش به جای یک حافظه به یک مقدار قابل اندازه گیری تبدیل می شود.
قطعات سمت تزریق در برابر داده های رزین، قطعات سمت گیره در برابر نقشه ها و گواهی های سختی خریداری می شوند - هرگز یک درخواست برای هر دو نفر ارسال نکنید.
چگونه رزین های ساینده و خورنده مشخصات قطعات را تغییر می دهند
دو ماشین با داده های پلاک نام یکسان می توانند بسته به چیزی که از آنها عبور می کند به پیچ های کاملاً متفاوت نیاز داشته باشند. نوع پرکننده و درصد بارگذاری، مکانیسم سایش را بسیار بیشتر از تناژ دستگاه تغییر میدهد و این تفاوت باید باعث انتخاب مواد و فواصل بازرسی شود.
نمودار زیر بار سایش نسبی را در خانوادههای مواد رایج مقایسه میکند. این یک تقریب مهندسی برای پیچ های همه منظوره است، نه یک مشخصات، و عمر واقعی با سرعت پیچ، فشار برگشتی، دمای مذاب و اینکه آیا پرکننده کاملاً ترکیب شده است تغییر می کند.
PP / HDPE پر نشده
1.0
ABS / PS پر نشده
1.3
30٪ PP پر شده با تالک
2.4
30% PA66 پر از شیشه
6.5
50٪ PBT پر از شیشه
7.2
نمودار را به عنوان نشانگر فشار به جای جدول طول عمر بخوانید. انتقال از PP پر نشده به PA66 30 درصدی پر از شیشه، بار سایش نسبی را تقریباً 6 برابر میکند، به همین دلیل است که همان پروفیل پیچی که سالها خدمات را در خط کالاهای خانگی ارائه میکند، میتواند در عرض چند ماه در قسمت زیر کاپوت خودرو تمام شود. همچنین توضیح میدهد که چرا کارخانهای که هر دو در یک طبقه کار میکند نباید روی یک مشخصات پیچ استاندارد شود.
برای خریدارانی که با تولید کننده پیچ و بشکه کار می کنند، نکته مهم این است که داده های پرکننده باید بخشی از پرس و جو باشد. محتوای شیشه بالاتر از تقریباً 20 درصد معمولاً مکالمه را به سمت بشکههای دو فلزی و پیچهای سخت شده یا سطحی سوق میدهد و فاصله توصیهشده را تغییر میدهد، زیرا فاصله وسیعتر که متناسب با درجه پر شده باشد، بهخوبی روی لولههای پر نشده نشت میکند.
خوردگی یک محور جداگانه است و شایسته درمان خاص خود است. پی وی سی، گریدهای مقاوم در برابر شعله حاوی مواد افزودنی هالوژنه و برخی از فرمولاسیون های استال به جای مکانیکی به سوراخ بشکه حمله شیمیایی می کنند. این موارد نیاز به آلیاژهای مقاوم در برابر خوردگی یا آبکاری مناسب دارند و همچنین روال خاموش کردن را تغییر میدهند، زیرا گرم نگه داشتن PVC در بشکه بسیار آسیبرسانتر از خروج PP است.
نوع پرکننده و درصد را با هر درخواست پیچ ارسال کنید - رزین های ساینده و خورنده به مواد بشکه متفاوت، فاصله های مختلف و فواصل بازرسی کوتاه تری نیاز دارند.
تطبیق هندسه پیچ با پلیمری که در واقع اجرا می کنید
انتخاب هندسه جایی است که یک تامین کننده خوب قیمت خود را به دست می آورد. پیچی که از نظر ابعادی درست است اما از نظر هندسی اشتباه است، کار میکند، قطعات تولید میکند و هرگز یک فرآیند پایدار را ارائه نمیدهد.
برای پیچ های همه منظوره، نقاط شروع عملی حول چند ترکیب آشنا جمع می شوند:
- PP، PE و دیگر پلی اولفین ها: یک مانع یا پیچ همه منظوره با تراکم متوسط تا زیاد، طول بخش تغذیه خوب و بخش اندازه گیری به اندازه کافی عمیق برای جلوگیری از برش بیش از حد. این رزین ها از نظر حرارتی گرمابخش هستند اما در نرخ های بالا به برش حساس هستند.
- ABS، PS و سایر رزین های آمورف: فشرده سازی کمتر، انتقال ملایم تر، و توجه به پایداری دمای مذاب به جای شدت اختلاط.
- ترکیب PC و PC: ویسکوزیته بالا و پنجره پردازش باریک، که نیاز به منطقه انتقال طولانی تر و عمق اندازه گیری سخاوتمندانه برای جلوگیری از گرمایش برشی بیش از حد دارد.
- PA، PBT و POM پر از شیشه: ابتدا ساختار مقاوم در برابر سایش، سپس هندسه. اختلاط بخشهایی با لبههای تیز و فاصلههای باریک به جای ویژگیهای عملکرد، به شتابدهنده سایش تبدیل میشوند.
- پی وی سی سخت: منطقه فشرده سازی کوتاه، نسبت تراکم پایین و متالورژی مقاوم در برابر خوردگی، زیرا PVC در زمان ماند تخریب می شود و به فولاد محافظت نشده حمله می کند.
انتخاب قطر با همه اینها تعامل دارد. پیچ بزرگتر ظرفیت شلیک بیشتری در هر ضربه و سرعت پیچ کمتر برای خروجی یکسان می دهد که برش را کاهش می دهد. یک پیچ کوچکتر کنترل شات و رفتار بهتری در زمان اقامت برای قطعات کوچک می دهد. کارخانههایی که طیف وسیعی از وزنههای شات را روی یک ماشین اجرا میکنند، اغلب به یک پیچ سازشی ختم میشوند که در همه جا متوسط است - که یک تصمیم خرید است، نه محدودیت ماشین.
یکی از پارامترهایی که اغلب نادیده گرفته می شود، عمق بخش اندازه گیری است. یک بخش اندازه گیری کم عمق باعث ایجاد فشار بهتر و مذاب سازگارتر می شود، اما دمای برش و مذاب را افزایش می دهد. یک بخش اندازه گیری عمیق ملایم تر است اما مقداری از ثبات فشار را کاهش می دهد. هنگامی که یک ماشین شروع به نشان دادن وزن ناهماهنگ شات با نرخ بازیابی بالا می کند، عمق اندازه گیری معمولاً بخشی از گفتگو است.
هندسه پیچ را با خانواده رزینی که بیشتر اجرا می کنید، مشخص کنید، نه در مقابل نقشه اصلی - نسبت تراکم و پایداری درایو عمق اندازه گیری بیشتر از قطر است.
مواد و درمانهای سطحی که عمر سرویس را تعیین میکنند
دو پیچ با هندسه یکسان بسته به فولاد پایه و عملیات سطح میتوانند با سه برابر در طول عمر متفاوت باشند. اینجاست که خریداران اغلب یک توصیف مبهم را می پذیرند و بعداً از آن پشیمان می شوند.
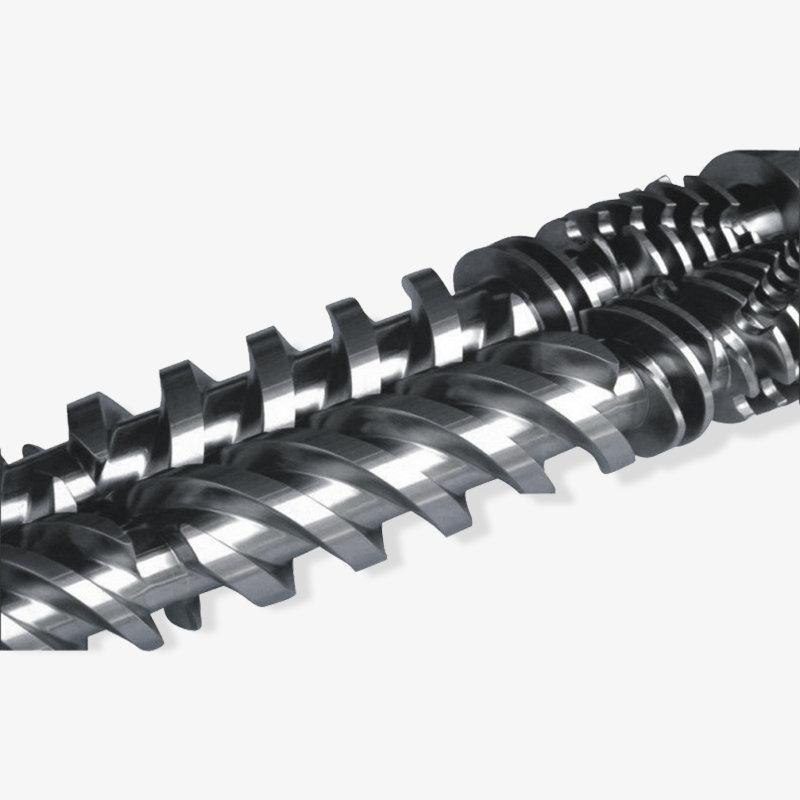
 پیچ دو فلزی سفارشی برای پلاستیک های پر شده و تقویت شده ساختار دو فلزی از یک سطح آلیاژی ویژه برای سایش، خوردگی و مقاومت در برابر دمای بالا استفاده می کند که آن را برای پلاستیک های تقویت شده با الیاف شیشه و سایر پلاستیک های مهندسی مناسب می کند. مشاهده محصول →
نیترلینگ پیش فرض برای کارهای همه منظوره است و مقرون به صرفه ترین انتخاب برای رزین های کالای پر نشده باقی می ماند. برای پرکننده های ساینده مناسب نیست، زیرا بدنه نیترید شده سخت اما نازک است و هنگامی که از فولاد زیرین ساییده می شود، به سرعت فرسوده می شود. ساختار دو فلزی پاسخ استاندارد برای مواد پر شده و تقویت شده است: یک آستر با آلیاژ بالا که در بدنه بشکه ریخته می شود، معمولاً به سختی در محدوده HRC 58 تا 62 با مقاومت سایشی بهتر نسبت به یک مورد نیترید شده دست می یابد.
| ساخت و ساز | مواد پایه | درمان معمولی | بهترین مناسب برای | هزینه نسبی | چه چیزی را تأیید کنید |
|---|---|---|---|---|---|
| پیچ و بشکه نیترید شده | 42CrMo یا فولاد آلیاژی مشابه | نیتریدینگ گاز، عمق کیس معمولاً 0.3 تا 0.6 میلی متر است | پر نشده PP، PE، PS، ABS | پایه 1.0 | گزارش عمق مورد و سختی سطح |
| بشکه دو فلزی با پیچ دو فلزی | بدنه فولادی با آستر آلیاژی ریخته گری گریز از مرکز | آستر آلیاژی، سختی در حدود HRC 58 تا 62 | PA پر از شیشه، PBT، بارگیری مواد معدنی بالا | 1.6 تا 2.2 | ضخامت لاینر، یکپارچگی باند، درجه آلیاژ |
| پیچ فولادی ابزار سخت شده | فولاد نوع H13 | سخت شدن و تمپر کردن، پوشش PVD اختیاری | عملکرد ترکیبی ساینده و خورنده | 2.0 تا 2.8 | یکنواختی سختی و ضخامت پوشش |
| پیچ با روکش کروم سخت | فولاد نیترید شده با لایه کروم | آبکاری کروم سخت، تقریباً 20 تا 40 میکرون | کنترل خوردگی در وظایف همه منظوره | 1.1 تا 1.3 | چسبندگی و پوشش آبکاری در ریشه های پرواز |
ستون تأیید بیشتر از ستون انتخاب اهمیت دارد. یک بشکه دو فلزی فقط به اندازه اتصال آستر آن خوب است و ضخامت آستر چیزی است که تعیین می کند چند سال خدمات قبل از بازسازی داشته باشید. سوابق بازرسی را بخواهید، نه فقط نام آلیاژ.
فینیش سطح نیمه دیگر داستان است. سطح جریان صیقلی چسبندگی مواد را کاهش می دهد و به تغییر رنگ و پاکسازی کمک می کند. یک سطح ناهموار در منطقه اندازه گیری، مواد تخریب شده را در خود نگه می دارد و منبع لکه های سیاهی می شود که هیچ مقدار پاکسازی آن را پاک نمی کند.
ساخت و ساز را با پرکننده تطبیق دهید، سپس رکورد بازرسی را درخواست کنید - ضخامت آستر و عمق بدنه چیزی است که در واقع برای آن هزینه می کنید.
چک لیست اندازه و سازگاری قبل از سفارش
بیشتر خطاهای سفارش ابعادی هستند و بیشتر خطاهای ابعادی با عکس و کولیس قابل اجتناب هستند. قبل از تأیید سفارش خرید، روی این لیست کار کنید.
- قطر پیچ و طول کلی ، در انتهای درایو و بخش اندازه گیری اندازه گیری می شود، نه فقط از روی پلاک دستگاه فرض می شود.
- ابعاد فلنج بشکه: تعداد سوراخ پیچ، قطر دایره گام و اندازه سوراخ. اینها بین ماشین سازان حتی در یک تناژ متفاوت است.
- الگوی نصب دهانه گلو و قیف تغذیه کنید. بشکه ای که همه جا به جز دهانه خوراک مطابقت دارد قراضه است.
- تعداد منطقه گرمایش، عرض باند و ولتاژ. بررسی کنید که آیا دستگاه از باندهای 220 ولت یا 380 ولت استفاده می کند و کنترل کننده چند ناحیه را انتظار دارد.
- موقعیت و عمق جیب ترموکوپل ، از جمله اینکه آیا دستگاه از نوع J یا K استفاده می کند و عمق کاوشگر چقدر است.
- شعاع نازل و قطر روزنه ، مطابق با شعاع بوش اسپرو روی قالب. عدم تطابق در اینجا باعث ایجاد فلاش در اسپرو و سایش زودرس نازل می شود.
- بررسی نوع حلقه: حلقه کشویی، چک توپ یا طرح سه تکه و زاویه صندلی که با سر پیچ مطابقت دارد.
- اتصال پیچ درایو: spline، keyway یا drive مربع، با ابعاد کوپلینگ در مقابل خروجی گیربکس تایید شده است.
دو مورد اضافی در لیست قرار دارند حتی اگر جزء نیستند. اولین مورد، یک رکورد ابعادی از ماشین در حالت فعلی است، از جمله اندازه گیری های سوراخ بشکه که در موقعیت های تغذیه، وسط و اندازه گیری انجام شده است. نکته دوم این است که دستگاه در دو سال آینده کدام درجه های رزین را اجرا خواهد کرد. هر دو احتمال سفارش قطعه ای را کاهش می دهند که برای تاریخچه ماشین صحیح است و برای آینده آن اشتباه است.
برای ماشینهای وارداتی، یک مرحله برای مستندسازی اضافه کنید. ماشین سازان پیمانکاران فرعی را تغییر می دهند و برگه ساخت 2019 ممکن است ماشین 2021 از همان مدل را توصیف نکند. عکسهای فلنج بشکه واقعی، که با یک خطکش در قاب گرفته شدهاند، اکثر این سوالات را در یک تبادل ایمیل حل میکنند.
فلنج، گلوگاه تغذیه، جیب های ترموکوپل و اتصال درایو را روی دستگاه واقعی اندازه گیری کنید - تناژ پلاک به تنهایی نمی تواند قطعه مناسب را برای شما به ارمغان بیاورد.
قبل از تعهد از یک تولید کننده یا عمده فروش چه چیزی بپرسید
تفاوت واقعی بین یک تولید کننده و یک تامین کننده تجاری وجود دارد، و این تفاوت در سفارش دوم به جای اول نشان داده می شود. یک تولید کننده می تواند هندسه را تنظیم کند، یک تلورانس داشته باشد و یک رکورد مواد ارائه دهد. عمدهفروشی که به سادگی جعبهها را جابهجا میکند، معمولاً نمیتواند، و زمانی که یک قطعه نیاز به اصلاح دارد یا زمانی که ادعای فرسودگی باید برطرف شود، شکاف قابل مشاهده است.
سوالاتی که ارزش پرسیدن در ابتدای گفتگو را دارد:
- آیا می توانید درجه فولاد پایه و ضخامت عملیات سطح را به صورت کتبی تأیید کنید؟
- آیا هندسه پیچ را مطابق با مشخصات رزین من ماشین می کنید یا فقط یک پروفیل استاندارد ارائه می دهید؟
- چه بازرسی ابعادی قبل از حمل و نقل انجام می شود و چه گزارشی به همراه قطعه ارائه می شود؟
- آیا می توانید مجموعه همسان - پیچ، بشکه، حلقه چک، نشیمنگاه و نازل - را به صورت یک مجموعه تایید شده عرضه کنید؟
- چگونه ادعای سایش را مدیریت می کنید: تعویض، دوباره کاری یا تجزیه و تحلیل ابعادی قطعه برگشتی؟
- تجربه شما از خانواده درصد پرکننده و رزینی که من در حال اجرا هستم چیست؟
پاسخ ها بیشتر از قیمت به شما می گوید. تامین کننده ای که وزن شات، بارگیری پرکننده و پیکربندی گرمایش بشکه شما را قبل از نقل قول می پرسد، در حال انجام کار مشخصات است. عرضهکنندهای که از قطر و طول نقل قول میکند، یک قطعه کالا را میفروشد، و قطعات کالایی همان چیزی است که در اوایل کار ساینده شکست میخورد.
تجربه تحویل و صادرات نیز پس از خرید در خارج از مرزها اهمیت دارد. قطعاتی که بدون بستهبندی محافظ در پروازها ارسال میشوند و صندلی نازل با آسیبهایی وارد میشوند که اثبات آن پس از این واقعیت دشوار است. بپرسید که قطعه چگونه بسته بندی شده است، آیا نازل و حلقه چک به صورت جداگانه محافظت می شوند، و چه اسنادی همراه با محموله برای اهداف گمرکی و گارانتی همراه است.
تأمینکنندهای که قبل از نقلقول در مورد بارگیری پرکننده و پیکربندی گرمایش شما سؤال میکند، در حال انجام کار مشخصات است. کسی که به تنهایی از قطر نقل قول می کند، یک قطعه کالا را می فروشد.
الگوهای شکست و آنچه به شما می گویند
هر شکست پلاستیک سازی یک امضا در داده های فرآیند یا روی سطح قطعه به جا می گذارد. خواندن صحیح آن امضاها شما را از جایگزینی جزء اشتباه نجات می دهد.
- لکه های سیاه یا رگه های قهوه ای روی قسمت: مواد تخریب شده در یک منطقه ناهموار، معمولاً منطقه اندازه گیری، صندلی حلقه چک یا پشت نوک پیچ نگهداری می شوند. پاکسازی آن را برای مدت کوتاهی پاک می کند، سپس برمی گردد.
- گسترش وزن شات در یک شیفت: جریان برگشتی در سراسر پروازها یا عبور از حلقه چک. با اندازه گیری موقعیت بالشتک در چرخه های متوالی تأیید کنید.
- زمان ذوب صعود با دمای پایدار: کاهش راندمان انتقال، معمولاً سایش در بخش تغذیه یا فاصله باز شدن پیچ به بشکه.
- عکسهای کوتاهی که بهطور تصادفی در یک فرآیند پایدار ظاهر میشوند: نشتی حلقه یا محدودیت نازل، معمولاً پیچ را بررسی کنید.
- فلاش در یک شات و شات کوتاه در بعد: اندازه شات ناسازگار ناشی از نشتی دریچه عدم بازگشت، گاهی اوقات با یک نشیمنگاه فرسوده ترکیب می شود.
- آبریزش یا بند انداختن در نازل: کاهش شعاع نوک نازل، فرسودگی تماس صندلی یا تنظیمات رفع فشار نادرست.
- دمای بشکه که در یک منطقه باقی نمی ماند: باند گرمایش ناموفق، تماس نادرست ترموکوپل یا یک جیب ترموکوپل که دیگر پروب را به درستی قرار نمی دهد.
یک توالی تشخیصی روشمند در اینجا باعث صرفه جویی در هزینه می شود. با ارزان ترین قطعات شروع کنید: نوارهای گرمایش و ترموکوپل، سپس نازل و حلقه چک، سپس اندازه گیری فاصله پیچ و بشکه. معکوس کردن این سفارش به معنای پرداخت هزینه برای تعویض پیچ برای رفع مشکلی است که نوک نازل آن را حل می کرد.
هنگامی که علائم به پیچ و بشکه اشاره می کند، بررسی دقیق تری از مشکلات رایج بشکه پیچ ماشین قالب گیری تزریق می تواند به شما کمک کند قبل از انجام سفارش تعویض، سایش را از مسائل مربوط به تنظیم جدا کنید. بسیاری از خرابیهای سایش ظاهری ترکیبی از یک حلقه چک نشتی و تنظیم فشار برگشتی است که در طول سالها برای جبران آن افزایش یافته است.
تشخیص از ارزانترین تا گرانترین: نوارهای گرمایش، نازل، حلقه چک، سپس اندازهگیری پیچ و بشکه - هرگز از پیچ شروع نکنید.
سوالات متداول
قطعات اصلی دستگاه تزریق پلاستیک که فرسوده می شوند کدامند؟
بالاترین گروه سایش، واحد پلاستیک سازی است: پیچ، بشکه، حلقه چک، صندلی حلقه چک، نوک پیچ و نازل. در سمت گیره، مهره های میله، پین های ضامن و بوش ها را در فواصل طولانی تری سایش کنید. نوارهای گرمایشی و ترموکوپل ها به جای ساییدگی در اثر چرخه حرارتی از کار می افتند، اما بیشتر از هر قطعه مکانیکی جایگزین می شوند.
چگونه بفهمم که پیچ و بشکه نیاز به تعویض دارند؟
به جای حدس زدن اندازه گیری کنید. اگر فاصله شعاعی بین پرواز پیچ و سوراخ بشکه تقریباً سه برابر مشخصات اولیه افزایش یافته باشد، جایگزینی معمولاً توجیه می شود. شواهد پشتیبان دادههای فرآیند است: گسترش وزن شات، کوچک شدن بالشتک، افزایش زمان ذوب و افزایش فشار برگشتی مورد نیاز برای نگهداشتن همان شات.
آیا پیچ و بشکه همیشه باید با هم تعویض شوند؟
در بیشتر موارد، بله. پیچ جدیدی که در بشکه فرسوده کار می کند به درستی آب بندی نمی شود و در نتیجه قطعه جدید سریعتر سایش می شود. همین منطق در مورد حلقه چک و صندلی نیز صدق می کند. جایگزینی یک عنصر از یک مجموعه همسان معمولاً ماشینی را تولید می کند که برای چند هفته بهتر کار می کند و سپس به همان جایی که شروع شده برمی گردد.
تفاوت بین بشکه نیترید و دو فلزی چیست؟
یک بشکه نیترید شده دارای یک محفظه سخت شده است که در سطح فولادی، معمولاً 0.3 تا 0.6 میلی متر عمق دارد. یک بشکه دو فلزی دارای یک آستر با آلیاژ بالا ریخته شده در سوراخ است، با سختی در حدود HRC 58 تا 62 و مقاومت بسیار بهتری در برابر پرکننده های ساینده. نیتروژن مناسب رزین های کالای پر نشده؛ ساختار دو فلزی مناسب رزین های مهندسی پر از شیشه و مواد معدنی است.
آیا می توانم پیچ را بدون تعویض بشکه تعویض کنم؟
شما می توانید، و گاهی اوقات زمانی که سوراخ بشکه هنوز در محدوده تحمل است و می توان با یک پیچ کمی بزرگتر فاصله را بازگرداند، تصمیم درستی است. که ابتدا به اندازه گیری دقیق حفره نیاز دارد. بدون آن، یک پیچ بزرگ در یک سوراخ فرسوده، قماری است که معمولاً به سایش یا سایش زودرس ختم میشود.
پیچ های ماشین قالب گیری تزریق چقدر باید دوام بیاورند؟
هیچ پاسخ واحدی وجود ندارد، زیرا محتوای پرکننده غالب است. رزینهای کالای پر نشده میتوانند سالهای زیادی در ماشینهایی که به خوبی نگهداری میشوند خدمت کنند، در حالی که رزینهای مهندسی پر از شیشههای سنگین میتوانند پیچ همهمنظوره را به طور قابل توجهی سریعتر بپوشند. رویکرد عملی این است که فاصله را در فواصل زمانبندیشده اندازهگیری کنید و اجازه دهید نرخ سایش، نه تقویم، نقطه تعویض را تعیین کند.
آیا باید از یک تولید کننده یا عمده فروش خرید کنم؟
هنگامی که هندسه باید با رزین خاصی مطابقت داشته باشد، زمانی که تلورانس ها تنگ است، یا زمانی که به مواد و اسناد بازرسی نیاز دارید، از یک تولید کننده خرید کنید. یک عمدهفروش میتواند برای قطعات استاندارد در وظایف غیر حیاتی کار کند، اما توانایی تنظیم نمایه یا بررسی ادعای سایش معمولاً با سازنده سازگار است.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
