

نویسنده: ویبو
تاریخ: Nov 09, 2026
دو دستگاه قالب گیری تزریقی: طراحی گیره، بشکه پیچ و چک خرید
زمانی که یک قالب ساز در ویتنام یک سلول 1300 تنی را برای محفظه باتری قیمت گذاری کرد، عددی که تعیین کرد این پروژه قیمت دستگاه نیست. فضای زمین بود. چیدمان گیره ضامن به طول خلیج کمی بیشتر از یازده متر نیاز داشت و ساختمان فقط 9 عدد داشت. حرکت به یک دستگاه قالبگیری تزریقی دو صفحه، همان نیروی گیرهای را وارد ردپایی کرد که کارخانه واقعاً میتوانست آن را در خود جای دهد، که جرثقیل، راههای خنککننده و چرخ دستیهای قالب موجود را دقیقاً در همان جایی که بودند نگه میداشت.
این دلیل معمولی است که خریداران شروع به بررسی دو طرح صفحه میکنند: نه جدید، بلکه فضا، حجم روغن و هزینه حفظ اتصال ضامن پس از افزایش تناژ. بیش از حدود 800 تن نیروی گیره، یک گیره دو صفحه ای معمولاً در طول دستگاه و تعداد قطعات برنده می شود. کمتر از حدود 400 تن، خرید دستگاه ضامن معمولاً ارزانتر و در چرخه خشک سریعتر است. بین این دو نقطه، تصمیم گیری بر روی محدوده ارتفاع قالب، اهداف زمان چرخه، و مقداری از بودجه تعمیر و نگهداری خود که می خواهید برای پین ها، بوش ها و خطوط روانکاری خرج کنید، بستگی دارد.
نیمه دوم تصمیم وجود دارد که بسیار کمتر مورد توجه قرار می گیرد: واحد تزریق. یک دستگاه دو صفحه با قطر پیچ نامناسب، پوشش لوله اشتباه یا حلقه چک که در عرض هشت ماه فرسوده می شود، بهره وری را که طراحی گیره وعده داده بود، ارائه نمی دهد. این مقاله هر دو نیمه را پوشش می دهد، زیرا آنها با هم مرتب شده اند و با هم نقل می شوند.
یک گیره دو صفحه ای قیمت خود را عمدتاً بالای 800 تن به دست می آورد، که در آن طول محفظه صرفه جویی و قطعات سایش کمتر از هزینه سرمایه بالاتر بیشتر است.
چگونه یک ماشین قالب گیری تزریقی دو صفحه ای نیروی گیره ایجاد می کند
واحد گیره یک ماشین دو صفحه ای فقط شامل دو صفحه بزرگ است: یکی روی قاب دستگاه ثابت است، دیگری روی میله های اتصال یا روی یک راهنمای خطی حرکت می کند. هیچ صفحه سوم و هیچ اتصال ضامنی در پشت صفحه متحرک وجود ندارد. نیرو مستقیماً از سیلندرهای هیدرولیک می آید و میله های اتصال برای هدایت و قفل به جای ضرب نیرو از طریق یک اتصال مکانیکی استفاده می شود.
صفحه متحرک حرکت کامل بازشو را تحت فشار کم و جریان زیاد از سیلندرهای طولانی حرکت می کند. هنگامی که سطوح قالب به هم می رسند، مهره ها را در داخل صفحه متحرک بر روی شیارهایی که در میله های اتصال ماشین کاری شده اند، تقسیم کنید. سیلندرهای ضربه کوتاه سپس صفحه متحرک را چند میلی متر در مقابل صفحه ثابت به جلو می کشند و میله های اتصال را کشیده و نیروی گیره ایجاد می کنند. باز کردن ترتیب را معکوس می کند: فشار آزاد می شود، مهره ها جمع می شوند و سیلندرهای طولانی مدت صفحه را به عقب می برند.
چرخه گیره در چهار مرحله
- بسته شدن سریع: سیلندرهای طولانی مدت صفحه را با فشار کم حرکت می دهند تا زمانی که به منطقه حفاظتی قالب برسد.
- محافظت از قالب: نیروی بسته شدن محدود است به طوری که یک درج نابجا یا یک قطعه گیر کرده به جای خرد کردن قالب، صفحه را متوقف می کند.
- قفل کردن: مهره های شکاف با شیارهای میله کشی درگیر می شوند و سیلندرهای ضربه کوتاه نیروی گیره تنظیم شده را ایجاد می کنند.
- رها کردن و باز کردن: فشار گیره کاهش می یابد، مهره ها جمع می شوند و صفحه با سرعت کنترل شده برمی گردد تا از قطعه و سیستم جهش محافظت کند.
چرا سیستم قفل میله کراوات جزئیات مهم است
از آنجایی که نیروی گیره در یک حرکت بسیار کوتاه اعمال میشود، دقت درگیری مهره تعیین میکند که نیرو چقدر به چهار گوشه صفحه برسد. اگر یک مهره دیر درگیر شود، صفحه کج میشود و صفحه کج شده به صورت فلاش در یک طرف قالب و شاتهای کوتاه در طرف دیگر ظاهر میشود. کنترلهای بهتر مستقیماً کرنش میله اتصال را اندازهگیری میکنند و فشارهای سیلندر را کاهش میدهند، که موازی صفحه را در یک تحمل کاری که معمولاً در حدود 0.1 تا 0.2 میلیمتر بر متر ذکر میشود، حفظ میکند.
نتیجه تعمیر و نگهداری عملی ساده است. دیگر پینها، بوشها و بلوک توزیع روانکاری را هر چند هفته یکبار سرویس نمیدهید، اما باید شیارهای نوار اتصال را تمیز نگه دارید، سایش دندانه مهره را بررسی کنید و سالی یکبار کالیبراسیون کرنش را بررسی کنید. در گیاهانی که دارای گرد و غبار یا ترکیبات پر از شیشه سنگین هستند، آلودگی شیار شایع ترین علت گیره ای است که به طور ناگهانی از ساختن تناژ کامل خودداری می کند.
دو نیروی گیره صفحه ای از سیلندرهای کوتاه می آید، بنابراین درگیر شدن مهره میله اتصال، نه یک اتصال ضامن، به آیتم حیاتی تعمیر و نگهداری تبدیل می شود.
گیره دو صفحه در مقابل ضامن: که متناسب با کف قالب شما است
اکثر خریدارانی که این دو معماری را با هم مقایسه میکنند، واقعاً سه چیز را با هم مقایسه میکنند: میزان مصرف ساخت دستگاه، میزان کار تعمیر و نگهداری آن و میزان انعطافپذیری آن برای قالبهای آینده. جدول زیر تفاوت هایی را که در نقل قول های واقعی نشان می دهد را نشان می دهد.
| در نظر گرفتن | گیره دو صفحه ای | گیره ضامن (سه صفحه). |
|---|---|---|
| طول ماشین برای همان تناژ | کوتاه تر، اغلب 15 تا 25 درصد طول خلیج کمتر در تناژ بالا | طولانی تر، زیرا صفحه نگهدارنده ضامن طول را در پشت صفحه متحرک اضافه می کند |
| قطعات را در گیره بپوشید | تعداد کمی: دندانه های مهره، بوش های راهنما، مهر و موم سیلندر | موارد بیشتر: پین های ضامن، بوش ها، صفحات پیوند، خطوط روانکاری |
| سرعت چرخه خشک | خوب است، اما معمولاً کمی کندتر از یک ضامن خوب تنظیم شده در تناژ کوچک | سریع، به خصوص زیر 500 تن که جرم متحرک کم است |
| انعطاف پذیری ارتفاع قالب | عریض، زیرا سکته مغزی هیدرولیک است و تنظیم ارتفاع قالب ساده است | با هندسه ضامن و محدوده ارتفاع قالب موتوری محدود شده است |
| هزینه سرمایه زیر 400 تن | بالاتر به ازای هر تن نیروی گیره | پایین تر، به همین دلیل است که ماشین های کوچک عمدتا ضامن هستند |
| هزینه سرمایه بالای 1000 تن | رقابتی است و اغلب پس از محاسبه کار ساختمان و فونداسیون پایین تر است | بالاتر، به علاوه فولاد بیشتر و بارگذاری بیشتر در کف |
| حجم روغن و هیدرولیک | حرکت کم روغن در هنگام بستن به دلیل کوتاه بودن ضربه | سیلندر گیره کوچک است، اما پیوند نیاز به روانکاری جداگانه دارد |
| خدمات و قطعات یدکی | قطعات کمتر، اما سیلندرها و مهره های بزرگ در صورت خرابی گران هستند | قطعات جداگانه ارزان قیمت، اغلب تعویض می شوند |
شکاف چرخه خشک به جای فرض کردن، ارزش کمی کردن دارد. در یک ماشین 300 تنی که یک چرخه 12 ثانیه ای را اجرا می کند، یک ضامن ممکن است یک مزیت نیم ثانیه ای داشته باشد که حدود چهار درصد خروجی است. در یک ماشین 1300 تنی که یک چرخه 45 ثانیه ای را برای بخش بزرگی اجرا می کند، این نیم ثانیه نزدیک به یک درصد است و طول محفظه ذخیره شده به علاوه کاهش تعمیرات بسیار بیشتر از تفاوت چرخه ارزش دارد.
محدوده ارتفاع قالب سزاوار توجه بیشتری نسبت به معمول است، به ویژه برای کارگاه ها. یک گیره هیدرولیک دو صفحه ای بدون تغییر در پیکربندی دستگاه، پخش گسترده تری از ارتفاع پشته قالب را می پذیرد، که زمانی اهمیت دارد که یک قالب ساز با قالبی که برای پرس متفاوت ساخته شده است قرارداد ببندد. ماشینهای ضامن این کار را از طریق تنظیم ارتفاع قالب موتوری انجام میدهند، و در قالبهای بسیار بلند ممکن است ضامن کاملاً صاف نشود، که نیروی گیره قابل دستیابی را کاهش میدهد.
بحث مبانی نیز مطرح است. یک دستگاه ضامن 2000 تنی بار را متفاوت از یک ماشین دو صفحه ای با درجه یکسان متمرکز می کند، و در ساختمان های قدیمی این تفاوت می تواند تصمیم بگیرد که آیا به یک گودال جدید یا یک دال تقویت شده نیاز دارید. قبل از امضای هر چیزی از هر دو تامین کننده برای بارگذاری کف و نقشه های عمق گودال بخواهید.
دو دستگاه صفحه و ضامن را از نظر طول دهانه، محدوده ارتفاع قالب و هزینه نگهداری پنج ساله مقایسه کنید، نه تنها در چرخه خشک.
اندازه گیری نیروی گیره، صفحه و فضای قالب قبل از خرید
نیروی گیره عددی نیست که شما انتخاب کنید زیرا دستگاه همسایه آن را دارد. از ناحیه پیش بینی شده قطعه و رانرها، ضرب در فشار حفره مورد نیاز برای پر کردن و بسته بندی قالب محاسبه می شود. یک فرمول برآورد قابل اجرا در واحدهای متریک، نیروی گیره بر حسب تن برابر با مساحت پیش بینی شده بر حسب سانتی متر مربع ضرب در فشار حفره بر حسب بار، تقسیم بر 1000 است. بسیاری از قالبگیران به سادگی از قانون سرانگشتی 0.5 تا 0.8 تن در هر سانتیمتر مربع از مساحت پیشبینیشده برای قطعات کالا استفاده میکنند که در همان مکان فرود میآیند.
چهار بررسی که تعیین می کند آیا دستگاه با قالب مطابقت دارد یا خیر
- نیروی گیره با حاشیه: نیاز را محاسبه کنید، سپس 10 تا 20 درصد را برای بسته بندی، حفره های خارج از مرکز و قالب های آینده با سطح پیش بینی شده بزرگتر اضافه کنید.
- فاصله میله کراوات و اندازه صفحه: بدنه قالب، صفحات گیره و هر کشش هسته هیدرولیکی باید به طور فیزیکی از بین میلههای اتصال عبور کرده و در داخل الگوی پیچ صفحه قرار گیرد.
- ارتفاع قالب و نور روز: ارتفاع پشته بسته باید بین حداقل و حداکثر ارتفاع قالب قرار گیرد و نور روز باز باید قسمت به اضافه گیره ربات را پاک کند.
- پرتاب: حرکت اجکتور و نیروی اجکتور باید با عمق قطعه مطابقت داشته باشد، به ویژه برای محفظه های کشیده شده عمیق که در آن یک ضربه کوتاه، قطعه را روی هسته آویزان می کند.
| قطعه و نوع متریال | فشار حفره برای تخمین (بار) | نظر دهید |
|---|---|---|
| PE یا PP، دیوار ضخیم، طول جریان کوتاه | 300 تا 400 | پر کردن آسان، بخش دیوار سخاوتمندانه |
| قطعات عمومی ABS، PS، HDPE | 400 تا 500 | محدوده کاری استاندارد برای تخمین |
| بسته بندی PP دیوار نازک | 600 تا 800 | نسبت طول جریان به ضخامت دیواره بالا |
| قطعات فنی PA یا PBT پر از شیشه | 700 تا 1000 | ویسکوزیته بالا به اضافه بارگذاری پرکننده |
| قطعات دقیق با تلرانس محکم | 800 تا 1200 | بسته بندی کامل و انقباض کم مورد نیاز است |
انحراف صفحه دومین عددی است که کیفیت قطعه را تعیین می کند. صفحهای که تحت بار خم میشود، اجازه میدهد که سطوح قالب در مرکز جدا شوند و نتیجه، بخشی با فلاش در وسط و عکسهای کوتاه در لبهها است. ماشینسازان محدودیتهای انحراف را ذکر میکنند و منصفانه است که مقدار آن را در نیروی گیره نامی بپرسند. به همان اندازه منصفانه است که بپرسیم وقتی قالب خارج از مرکز نصب می شود، ارزش چگونه تغییر می کند، که در کارگاه هایی که کار مختلط را انجام می دهند طبیعی است.
برای قالب های بسیار بزرگ، فاصله میله های کراوات به جای تناژ، اغلب عامل محدود کننده می شود. یافتن ماشینی با نیروی گیره کافی اما فضای کافی بین میلهها برای پایه قالب وجود ندارد، که باعث میشود به اندازه بعدی پرش کنید و سرمایه بسیار بیشتری را تعهد کنید. کشیدن پاکت قالب بر روی کاغذ قبل از استعلام ماشین، هفته ها بعد از مذاکره را نجات می دهد.
نیروی گیره را از ناحیه پیش بینی شده و فشار حفره محاسبه کنید، سپس فاصله میله اتصال، ارتفاع قالب و حرکت اجکتور را قبل از سفارش دستگاه تأیید کنید.
جایی که دو ماشین پلاتین چیدمان کارخانه و مصرف انرژی را تغییر می دهند
هنگامی که طول ماشین به مقیاس برای کل خلیج رسم می شود، به راحتی قابل مشاهده است. نمودار زیر طول کلی دستگاه را برای همان کلاس نیروی گیره، با استفاده از ابعاد کاتالوگ معمولی به جای نقشه سازنده خاص، مقایسه می کند. منظور این است که روند را نشان دهد، نه جایگزینی یک طرح نقل قول.
طول ماشین نشانگر بر اساس کلاس نیروی گیره (متر)
گیره را تغییر دهید گیره دو صفحه ای
ضامن 450 تن
7.2
450 تن دو صفحه
6.0
ضامن 900 تن
9.4
900 تن دو صفحه
7.8
ضامن 1300 تن
11.2
1300 تن دو صفحه
9.1
ضامن 2000 تن
14.5
2000 تن دو صفحه
11.6
این شکاف با افزایش تناژ بیشتر میشود، دقیقاً به همین دلیل است که دو طرح صفحهای بر تاسیسات جدید با تناژ بالا غالب میشوند. صرفه جویی در دو تا سه متر از طول خلیج به ندرت فقط هزینه ساختمان است. اغلب تصمیم میگیرد که آیا یک ماشین اضافی در دهانه جرثقیل موجود قرار میگیرد یا خیر، و آن ماشین اضافی ممکن است بیش از تفاوت قیمت بین طرحهای گیره ارزش داشته باشد.
رفتار انرژی نیز از همین الگو پیروی می کند. از آنجایی که نیروی گیره در یک حرکت کوتاه ایجاد می شود، حجم روغن جابجا شده در طول گیره کم است و پمپ کار کمتری را در هر چرخه در تناژ بالا انجام می دهد. این مزیت با یک پمپ سروو رانده یا یک سیستم جابجایی متغیر حلقه بسته، همراه با یک انباشته که در آن گیره و پیک تزریق با هم همپوشانی دارند، راحتتر است. در ماشینهای بدون آن استراتژی کنترل، صرفهجویی نظری میتواند ناپدید شود.
خنک کننده، هیدرولیک و دسترسی به سرویس نیز تغییر می کند. ماشین کوتاهتر معمولاً به معنای کارکردهای هیدرولیکی کوتاهتر و نقاط نشتی کمتر است، اما سیلندرها نزدیک به میلههای اتصال قرار میگیرند، بنابراین دسترسی برای جایگزینی آببند نیاز به تفکر در مرحله چیدمان دارد. حداقل یک متر فضای خالی را در سمت غیر اپراتور بگذارید و بررسی کنید که قلاب جرثقیل می تواند برای برداشتن پیچ بدون جدا کردن حصار ایمنی به بشکه برسد.
بیش از 900 تن، طول محفظه ذخیره شده و کاهش حرکت روغن، دو مزیت طرحبندی هستند که اغلب ماشینهای دو صفحه را توجیه میکنند.
واحد تزریق هنوز هم کیفیت قطعه را روی یک ماشین دو صفحه ای تعیین می کند
خریداران ماه ها را روی گیره صرف می کنند و سپس هر واحد تزریقی را که در کاتالوگ استاندارد موجود است را می پذیرند. این یک اشتباه است، زیرا در یک ماشین دو صفحه ای بزرگ، واحد تزریق جایی است که بیشترین مشکلات کیفیت پس از شروع تولید ظاهر می شود. وزن شات، سرعت تزریق، ظرفیت پلاستیک سازی و همگنی مذاب همه از ترکیب پیچ، بشکه و نازل ناشی می شوند و هیچ کدام از آنها با طراحی گیره تعیین نمی شوند.
قطر پیچ اولین معامله است. یک پیچ بزرگتر وزن شات بیشتری را برای همان ضربه ایجاد می کند، اما برای فشار هیدرولیک معین فشار تزریق ویژه کمتری در نازل ایجاد می کند. بالا رفتن یک اندازه پیچ برای به دست آوردن ظرفیت شات می تواند بیست تا سی درصد فشار تزریق موجود باشد، که برای تبدیل یک پنجره راحت فرآیند به یک پنجره حاشیه ای در قسمت دیواره نازک کافی است. روش صحیح این است که پیچ را بر روی وزن شات اندازه کنید و سپس تأیید کنید که فشار تزریق حاصل ضرب در نسبت تشدید، همچنان نیاز قالب را با حاشیه پوشش می دهد.
ظرفیت پلاستیک سازی محدودیتی است که مشاغل با کاویتاسیون بالا را به خود اختصاص می دهد. پیچ باید در طول زمان خنک شدن چرخه قبلی ذوب شود و شات را همگن کند، بنابراین نرخ بازیابی سقف خروجی را تعیین می کند. یک پیچ با یک بخش مانع مناسب و یک منطقه تغذیه خوب طراحی شده در سرعت پیچ کمتر سریعتر بازیابی می شود، که تغییرات دمای مذاب را کاهش می دهد و از پلیمر در برابر آسیب برشی محافظت می کند.
طول بشکه و تعداد ناحیه گرمایش از پیچ پیروی می کند. یک واحد همه منظوره ممکن است با چهار یا پنج منطقه اجرا شود. یک ماشین پردازش گسترده که رزین های مهندسی را جابجا می کند، اغلب به مناطق بیشتری به اضافه یک گرم کن نازل جداگانه و یک سنسور فشار مذاب در نازل نیاز دارد. موقعیت سنسور مهم است، زیرا مبدلی که بیش از حد از نوک آن نصب شده است فشار تاخیری را میخواند که کنترلکننده آن را بیش از حد تصحیح میکند.
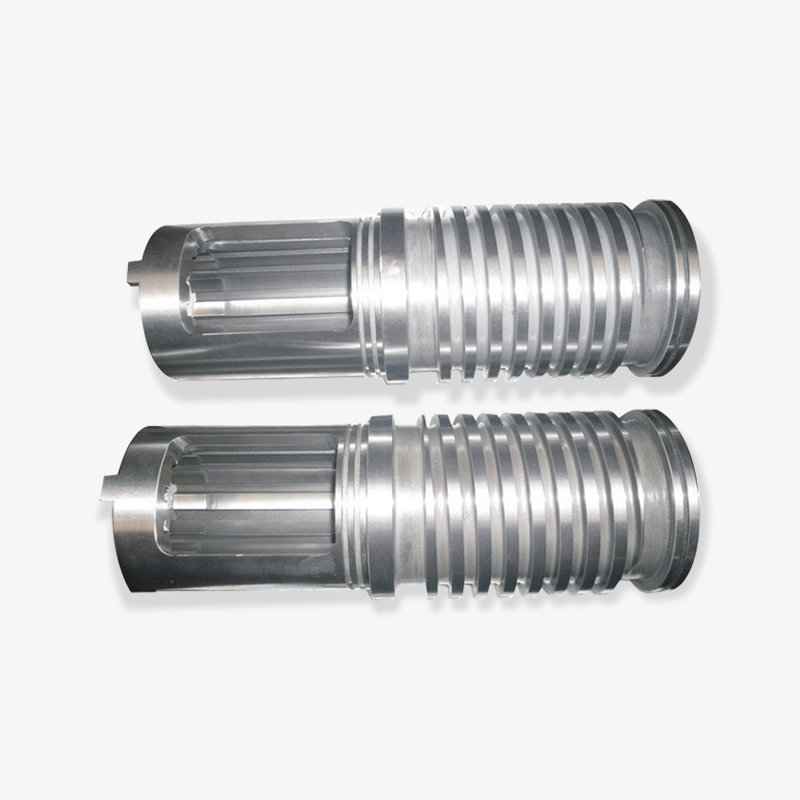
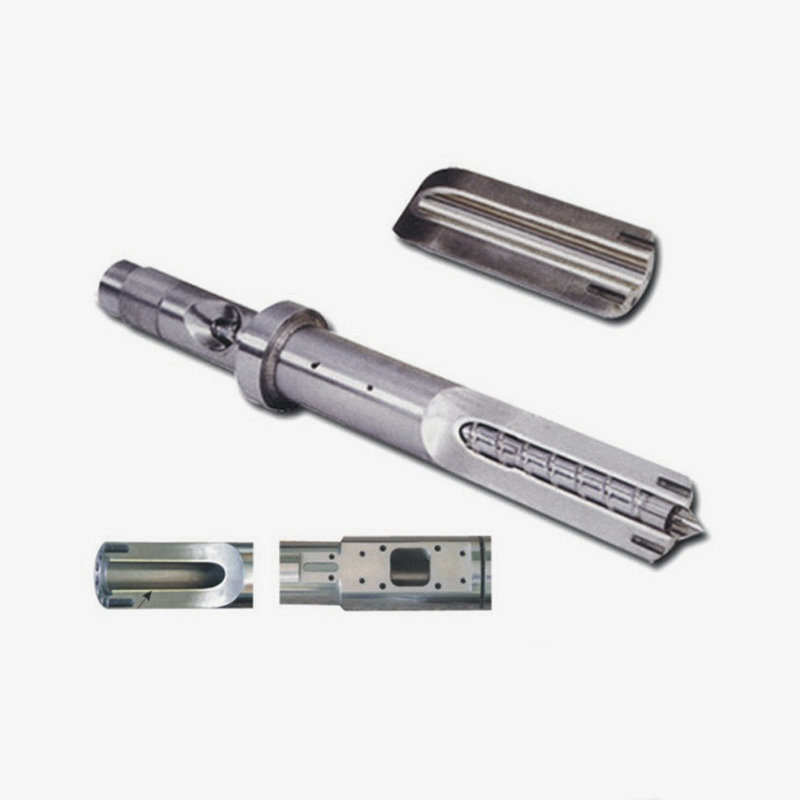
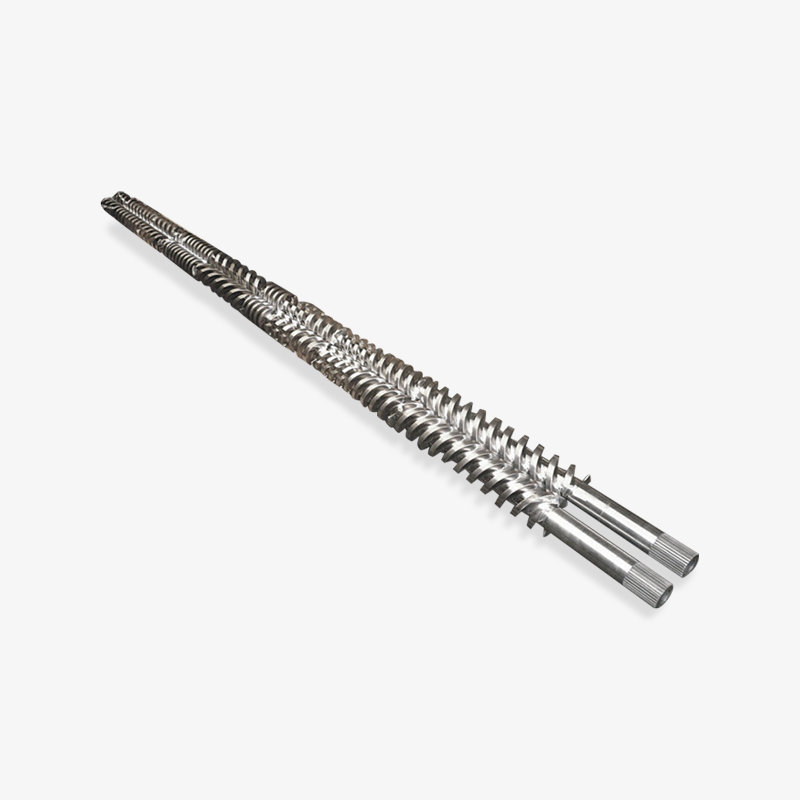
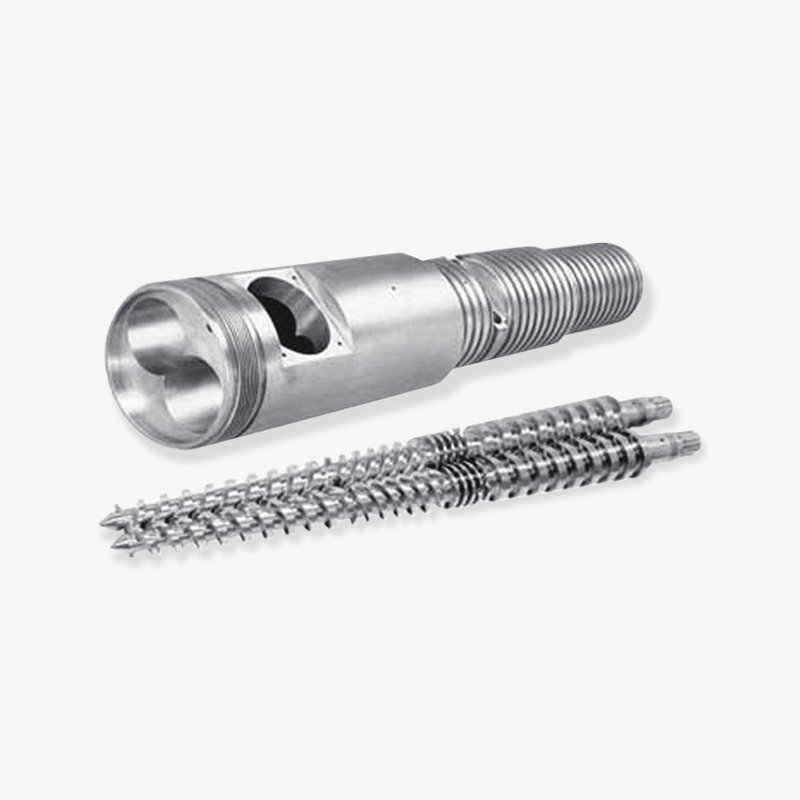
 بشکه پیچ ماشین قالب گیری تزریقی سفارشی مونتاژ پیچ و بشکه همسان با مشخصات و روش های قابل تنظیم برای پلاستیک سازی پایدار. هنگام پیکربندی ماشینهای بزرگ، ابعاد و جزئیات مربوط به کار را بررسی کنید. مشاهده محصول →
در ماشینهای کلاس 1000 تنی، پیچها معمولاً از 90 تا 130 میلیمتر قطر دارند و بشکه قطعهای بلند و سنگین است که بدون نقاط بالابر مناسب کار کردن با آن دشوار است. آن نقاط بلند کردن و جهت حذف را در مرحله سفارش مشخص کنید. تا زمانی که اولین تعویض پیچ در شیفت جمعه شب با جرثقیل از قبل متعهد به تغییر قالب اتفاق بیفتد، بی اهمیت به نظر می رسد.
تناژ گیره اندازه دستگاه را تعیین می کند، اما قطر پیچ، ظرفیت پلاستیک سازی و فشار نازل تعیین می کند که آیا دستگاه واقعاً تحمل تولید را دارد یا خیر.
مشخصات پیچ و بشکه که با واحدهای گیره بزرگ مطابقت دارد
هنگامی که نیروی گیره از مرز 700 تن عبور کرد، واحد تزریق در بسیاری از پروژه ها به طور جداگانه سفارش داده می شود، یا به عنوان جایگزینی برای یک واحد فرسوده یا به عنوان یک پیکربندی سفارشی. جدول زیر وزنهای تقریبی شات را برای پیچهای همه منظوره نشان میدهد، که به عنوان اولین بررسی سلامت زمانی که قیمتی با قطر پیچی که برای قطعه خیلی کوچک یا خیلی بزرگ به نظر میرسد میرسد، مفید است.
| قطر پیچ (میلی متر) | وزن تقریبی شلیک، PS (گرم) | کلاس نیروی گیره معمولاً جفت شده (t) | کاربرد معمولی |
|---|---|---|---|
| 45 | 230 | 100 تا 180 | قطعات فنی کوچک، کار چند حفره |
| 60 | 540 | 250 تا 400 | قطعات لوازم خانگی، تزئینات خودرو |
| 75 | 1070 | 450 تا 650 | جعبه ها، سطل ها، محفظه های بزرگ |
| 90 | 1,840 | 700 تا 1000 | قطعات خودرو و لجستیک |
| 110 | 3,370 | 1100 تا 1600 | محفظه باتری، پالت، قطعات فنی بزرگ |
| 130 | 5,560 | 1800 تا 2500 | قطعات بسیار بزرگ، کاویتاسیون کم |
نسبت طول به قطر میزان زمان ماندگاری پلیمر و پایداری مذاب را کنترل می کند. نسبت 20:1 تا 22:1 بیشتر کارهای کالا را پوشش می دهد، در حالی که 24:1 و بالاتر برای رزین ها و ترکیبات مهندسی مناسب است که در آن اختلاط و یکنواختی دما اهمیت دارد. نسبت تراکم معمولاً بین 2.0 و 3.0 برای پیچ های تزریق، برای مواد حساس به برش کمتر و برای رزین های کریستالی که نیاز به انتقال سریع دارند، بالاتر است.
بخش اندازه گیری سزاوار تصمیم خود است. یک منطقه اندازه گیری ساده و یک طراحی مانع در پایداری بازیابی رفتار متفاوتی دارند، و در یک ماشین دو صفحه ای که یک شات بزرگ را اجرا می کند، پایداری بازیابی مستقیماً بر ثبات وزن قطعه در سراسر حفره ها تأثیر می گذارد. در جایی که قطعه تحمل وزن محکمی دارد، یک پیچ با بخش اختلاط در ناحیه اندازه گیری اغلب سریعتر از هر تجهیزات بازرسی پایین دستی هزینه پرداخت می کند.
شیر بدون بازگشت یا حلقه چک، ارزانترین جزء روی واحد تزریق است و بیشترین ضایعات را ایجاد میکند. یک حلقه فرسوده اجازه می دهد تا ذوب در حین تزریق به عقب برگردد، بنابراین دستگاه با فشار دادن مواد بیشتر موقعیت خود را حفظ می کند و وزن شات بین چرخه ها تغییر می کند. مواد حلقه را برای بارگیری پرکننده در ترکیب خود مشخص کنید و یک یدکی در قفسه نگه دارید. در کارهای پر شیشه، حلقه می تواند اولین موردی باشد که گاهی در عرض یک سال جایگزین می شود.
پیچ را روی وزن شات و فشار تزریق مورد نیاز اندازه بگیرید، سپس L/D، نسبت تراکم را تأیید کنید و مواد حلقه را با ترکیب واقعی بررسی کنید.
سایش، مواد و هزینه اشتباه گرفتن بشکه
انتخاب بشکه جایی است که یک تیم خرید می تواند به سرعت پول خود را پس انداز کند و حتی سریعتر آن را از دست بدهد. یک بشکه نیترید شده انتخاب استاندارد برای رزین های کالای پر نشده است: یک لایه نیترید کننده تقریباً 0.4 تا 0.7 میلی متر با سختی سطحی در حدود 900 تا 1000 HV که بر روی بدنه فولادی نیترید شونده اعمال می شود. این برای پلی اولفین ها، PS، ABS و کارهای عمومی با محتوای پرکننده متوسط به خوبی عمل می کند.
هنگامی که ترکیب بیش از 20 تا 25 درصد الیاف شیشه، پرکننده معدنی یا رنگدانه ساینده را حمل می کند، مکانیسم سایش از پولیش آهسته به فرسایش سریع تغییر می کند. یک بشکه دو فلزی با روکش ریختهگری گریز از مرکز حاوی ذرات کاربید در برابر فرسایش بسیار بهتر مقاومت میکند و هزینه آن معمولاً بین دو تا سه برابر قیمت یک بشکه نیترید شده با همان اندازه است. اینکه آیا این بازپرداخت به تناژ، زمان چرخه و بارگیری پرکننده بستگی دارد، و محاسبه ساده است: فاصله زمانی تعویض یک بشکه نیترید شده را با بشکه دو فلزی مقایسه کنید، هزینه خرابی را اضافه کنید و ببینید کدام عدد کوچکتر است.
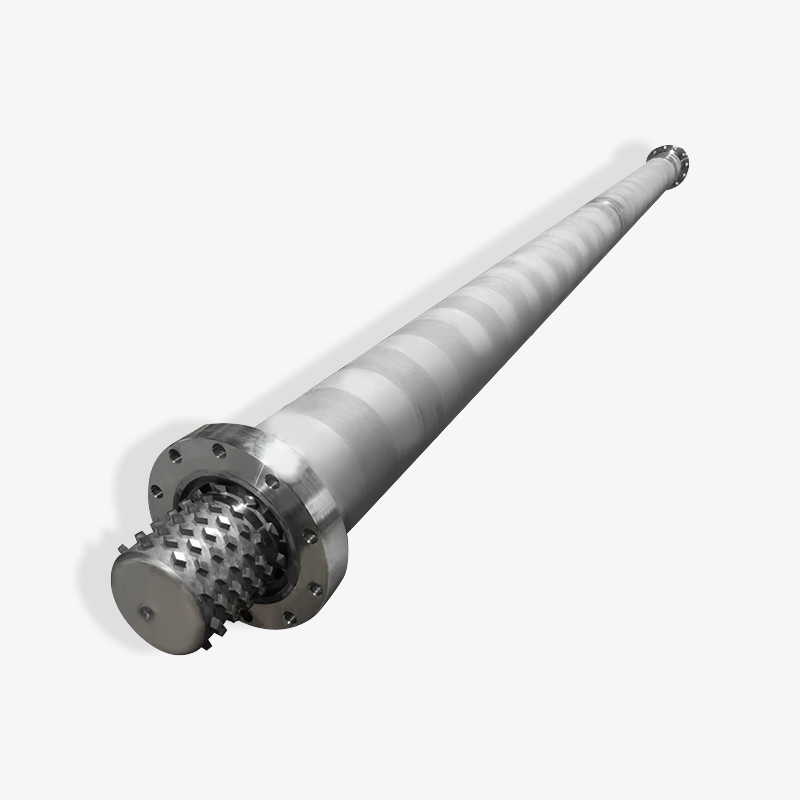
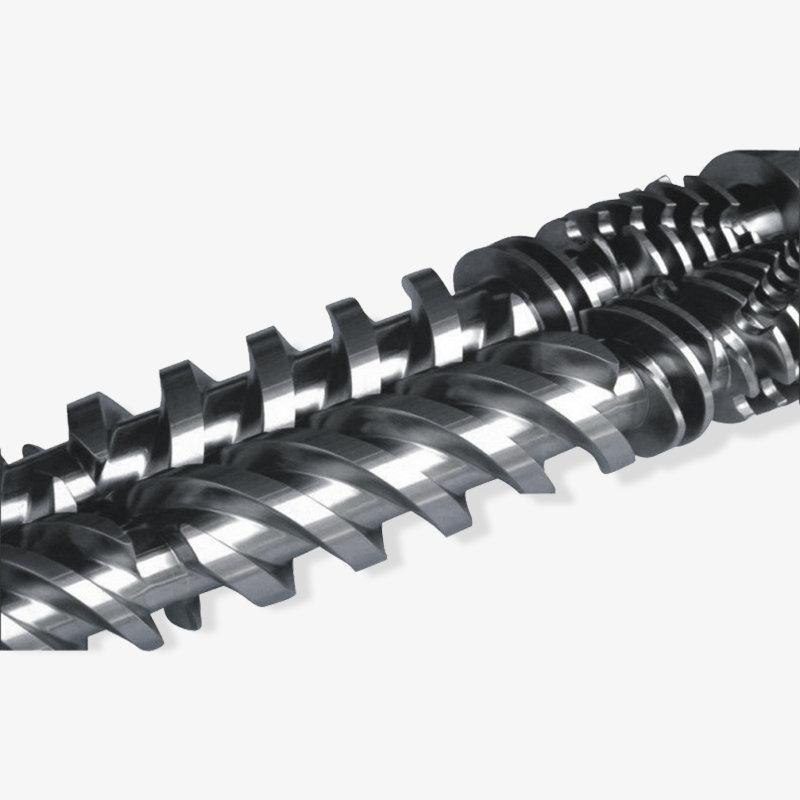
 بشکه پیچ دو فلزی سفارشی برای ماشین آلات پلاستیکی گزینه های بشکه و پیچ دو فلزی با هدف مقاومت در برابر سایش و خوردگی، با اجزای همسان CNC و آلیاژهای سفارشی برای پلاستیک های پر شده یا مهندسی خاص. مشاهده محصول →
خوردگی مشکلی جدا از سایش است و نیاز به پاسخ جداگانه دارد. پی وی سی، POM، گریدهای مقاوم در برابر شعله و مواد با باقیمانده اسیدی به دیواره بشکه و سطح پیچ حتی زمانی که پرکننده وجود ندارد، حمله می کنند. در این موارد، پوشش مقاوم در برابر خوردگی یا لوله و مواد پیچی که به درستی منطبق شده اند بیش از سختی به تنهایی اهمیت دارند.
جایی که سایش در واقع ابتدا خود را نشان می دهد
- حلقه چک و صندلی، زیرا آنها بیشترین فشار و لغزش ترین تماس را می بینند.
- منطقه تغذیه پیچ، که در آن عمق پرواز به تدریج افزایش می یابد و سرعت انتقال مواد جامد کاهش می یابد.
- بخش اندازه گیری، جایی که سوراخ بشکه رشد می کند و نوک پرواز لبه تیز خود را از دست می دهد.
- نازل، به ویژه با مواد پر شده و قطر دهانه کوچک.
اندازه گیری سایش ساده است و به ندرت به اندازه کافی انجام می شود. یک گیج سوراخ در سه موقعیت در امتداد بشکه، یک میکرومتر در پروازهای پیچ، و یک بررسی بصری روی صندلی حلقه به شما می گوید که آیا دستگاه برای جایگزینی قرار دارد یا فقط برای یک حلقه جدید. ثبت آن اعداد در هر سال، تعمیر و نگهداری را از حدس و گمان به زمانبندی تبدیل میکند و اطلاعات کافی را به تامینکننده میدهد تا یک جایگزین را بهطور دقیق نقل قول کند.
هنگامی که محتوای پرکننده تقریباً 20 درصد گذشت، فولاد نیترید را برای رزین های کالای تمیز و روکش دو فلزی انتخاب کنید، اما خوردگی را جدا از سایش بررسی کنید.
چک لیست RFQ برای خریدارانی که با تولید کننده پیچ و بشکه کار می کنند
اکثر سفارشات تاخیری پیچ و بشکه به دلیل ظرفیت تولید به تاخیر نمی افتد. آنها به دلیل اطلاعات از دست رفته به تاخیر می افتند و مورد گم شده معمولاً یک بعد فلنج یا یک سوراخ ترموکوپل است که فقط زمانی نمایان می شود که بشکه جدید به دستگاه ارائه شود. جمعآوری دادههای زیر قبل از اینکه پرس و جو انجام شود، بیشتر این خطر را از بین میبرد.
داده هایی که باید در پرس و جو لحاظ شود
- ساخت ماشین، مدل و نیروی نامی گیره، به اضافه شماره قطعه اصلی پیچ در صورت موجود بودن.
- قطر پیچ، طول کلی و نسبت موثر طول به قطر، با یک نقشه در صورتی که اصل غیر استاندارد باشد.
- طول بشکه، قطر بیرونی فلنج، ضخامت فلنج، دایره پیچ و تعداد سوراخ پیچ.
- شکل و موقعیت گلو را تغذیه کنید، اینکه آیا آستین تغذیه گنجانده شده است یا خیر، و ابعاد دهانه گلو.
- تعداد مناطق گرمایش، عرض و ولتاژ باند بخاری، بهعلاوه موقعیت و عمق سوراخهای ترموکوپل.
- نوع نازل، شعاع، قطر روزنه، و اینکه آیا نازل خاموش یا فنری مورد نیاز است.
- مواد مورد پردازش، محتوای پرکننده و هر گونه افزودنی بازدارنده یا خورنده.
- عملیات سطح مورد نیاز، مشخصات سختی و اینکه آیا گزارش ابعادی مورد انتظار است یا خیر.
ارزش دارد در مورد بازرسی صریح باشد. یک تامین کننده جدی یک گزارش ابعادی، خوانش سختی، یک رکورد صافی و یک نتیجه آزمایش فشار برای بشکه ارائه می دهد. اگر آن اسناد ارائه نشد، بپرسید که آیا میتوانند ارائه شوند، زیرا عرضهکنندهای که خروجی خود را اندازهگیری میکند، معمولاً تأمینکنندهای است که میتواند در مرتبه دوم و همچنین اولی تلرانس داشته باشد.
یک نکته تجاری نیز وجود دارد که خریداران باتجربه زودتر آن را مطرح می کنند. بپرسید که آیا این شرکت سازنده ای است که در داخل خانه ماشینکاری، نیتریدینگ و آسیاب را انجام می دهد، یا یک عمده فروش است که قطعات را از چندین کارگاه مونتاژ می کند. یک تولید کننده معمولاً می تواند زمان تحویل را کنترل کند و یک سؤال تحمل را مستقیماً حل کند، در حالی که یک شرکت تجاری یک لایه ارتباطی اضافه می کند. هر دو مدل می توانند کار کنند، اما تصمیم خرید باید نشان دهد که با کدام یک سر و کار دارید.
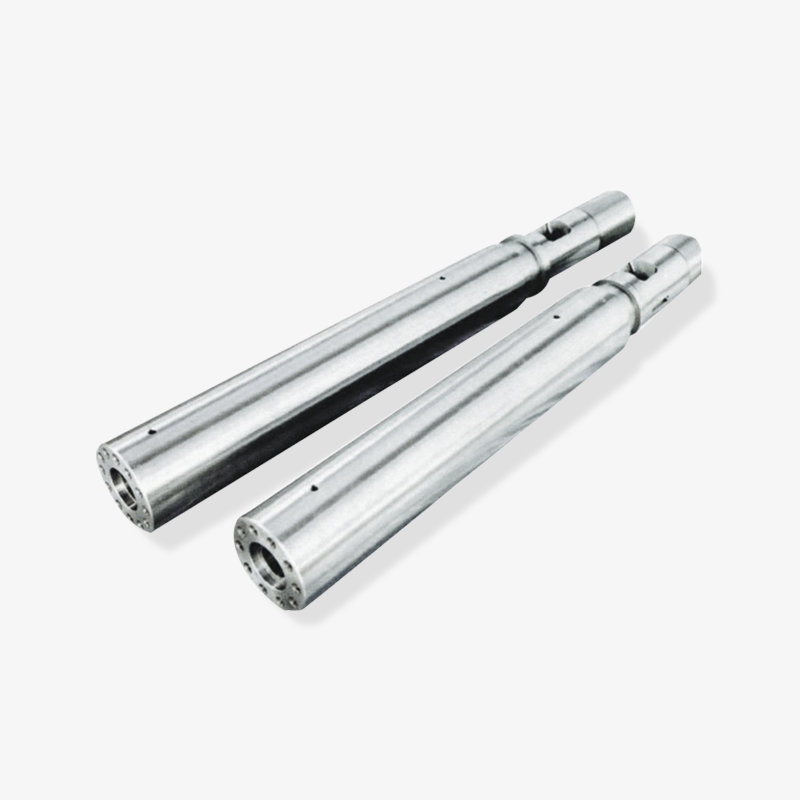
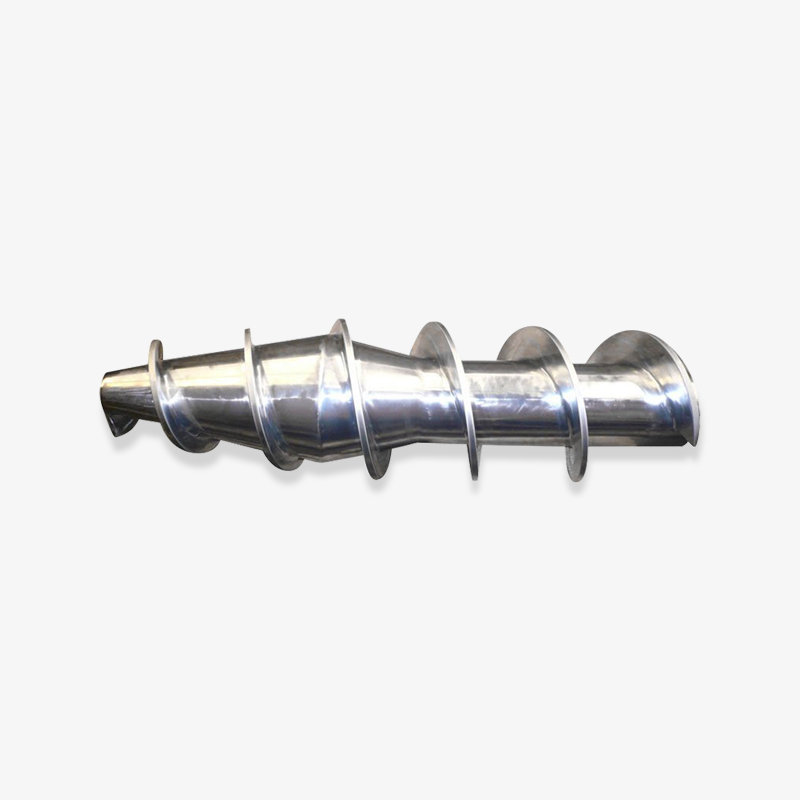
 قطعات و نازل پیچ ماشین قالب گیری تزریقی سفارشی بدنه جلویی SKD61، اجزای پیچ و نازل برای پایداری پلاستیک سازی؛ برای تعیین قطعات سایش منطبق و نگه داشتن قطعات ضروری با اجزای اصلی مفید است. مشاهده محصول →
در آخر قطعات کوچک را با بزرگترها سفارش دهید. نوک پیچ ها، حلقه های چک، صندلی ها، نوک نازل ها و نوارهای گرمکن نسبت به اجزای اصلی ارزان هستند و مواردی هستند که در صورت خرابی یک خط را متوقف می کنند. یک محموله منفرد حاوی یک حلقه یدکی و یک نازل یدکی هزینه بسیار کمتری نسبت به اضطراری حمل و نقل هوایی سه ماه بعد دارد.
یک RFQ کامل با ابعاد فلنج، موقعیتهای ترموکوپل و جزئیات پرکننده، بیشترین خطر زمان تحویل را قبل از ثبت سفارش حذف میکند.
قیمت، زمان تولید و انتخاب تامین کننده
برای پروژه ماشین دو صفحه ای، بسته بندی پیچ و بشکه سهم کمی از هزینه کل است اما سهم بزرگی از ریسک برنامه زمانی است. یک پیچ و بشکه استاندارد نیترید شده برای یک واحد تزریق سایز متوسط معمولاً چندین هفته از زمان اخذ تأییدیه طول می کشد و یک واحد دو فلزی یا یک فلنج سفارشی ممکن است بیشتر طول بکشد. این هفتهها بین نصب ماشین و اولین قطعه قابل فروش قرار میگیرند، بنابراین در برنامه پروژه قرار دارند، نه در ایمیل بعدی.
سه عامل بیش از هر چیز دیگری باعث حرکت قیمت می شود. مواد و عملیات در درجه اول قرار می گیرند، با یک بشکه و پیچ دو فلزی که به طور قابل ملاحظه ای بیشتر از یک جفت نیترید شده هزینه دارد. اندازه در رتبه دوم قرار دارد، زیرا یک بشکه 130 میلی متری نسبت به بشکه 60 میلی متری فولاد و زمان ماشینکاری بسیار بیشتری مصرف می کند. پیچیدگی سوم است: یک فلنج غیر استاندارد، یک گلوگاه تغذیه غیر معمول یا یک پیچ با بخش اختلاط تخصصی، همگی زمان مهندسی را قبل از برش اولین تراشه اضافه میکنند.
انتخاب تامین کننده معمولاً به شواهد برمی گردد. بپرسید که این شرکت از چه زمانی مجموعههای پیچ و بشکه تولید میکند، چند متر مربع فضای ماشینکاری کار میکند، و در حال حاضر به کدام بازارهای صادراتی خدمات میدهد. تولیدکنندهای که برای چندین دهه سازندگان ماشینآلات پلاستیکی را در آمریکای شمالی، اروپا و آسیای جنوب شرقی عرضه کرده است، قبلاً از طریق ممیزیهای تامینکنندهای که تیم کیفیت خود شما انجام میدهد، انجام داده است.
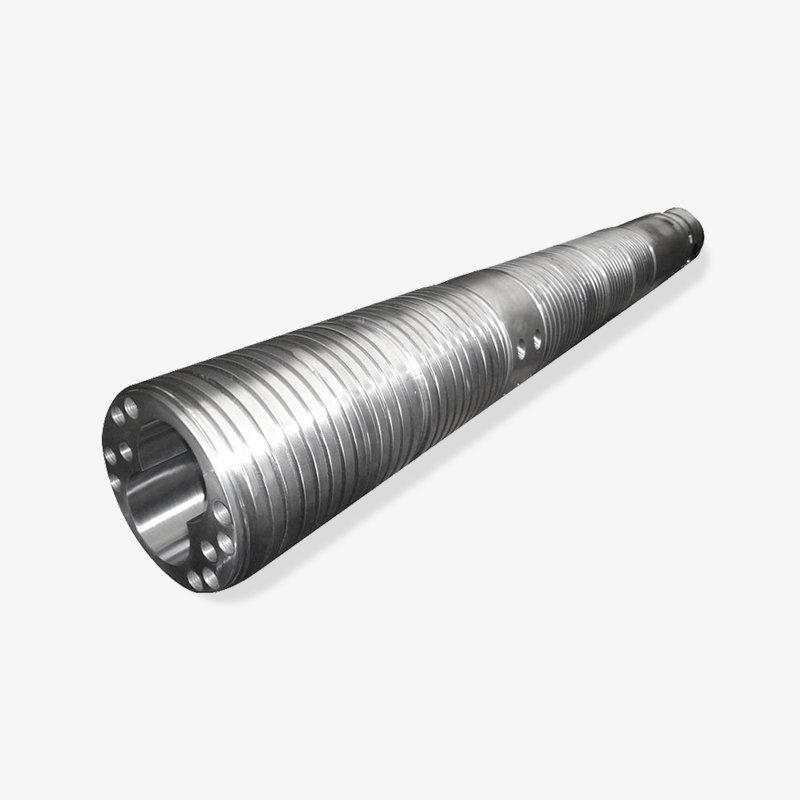
ماشینآلات مایکروویو ژوشان از سال 1990 به تولید پیچ و بشکه برای ماشینهای پلاستیکی پرداخته است که از یک کارگاه بیش از 10000 متر مربع کار میکند و به بازارهایی از جمله ایالات متحده، آلمان، دبی، ویتنام و تایلند صادر میکند. محدوده محصول شامل پیچ های تک پیچ، بشکه های دو پیچ مخروطی و موازی، بشکه های پیچ سیاره ای، بشکه های پیچ دو فلزی، پیچ های اکستروژن لاستیکی و بشکه ها و لوازم جانبی دستگاه قالب گیری تزریقی است که به این معنی است که خریدار که یک واحد تزریق را برای یک دستگاه بزرگ دو صفحه ای مونتاژ می کند، می تواند به جای بسته بندی سایش کامل از یک تماس فنی کارگاهی تهیه کند.
سفارش پیچ و بشکه را بهعنوان یک آیتم برنامه زمانبندی با زمان تحویل خاص خود در نظر بگیرید و یک تامینکننده را با قابلیت تولید مستند به جای قیمت به تنهایی انتخاب کنید.
سؤالات متداول: دو سؤال در مورد ماشین قالب گیری تزریقی
آیا دستگاه قالب گیری تزریقی دو صفحه بهتر از دستگاه ضامن است؟
بهتر است بیشتر از 800 تن باشد، جایی که واحد گیره کوتاه تر، دامنه ارتفاع قالب گسترده تر و قطعات سایش کاهش یافته بیشتر از هزینه سرمایه بالاتر باشد. زیر حدود 400 تن، یک دستگاه ضامن معمولاً ارزانتر و در چرخه خشک کمی سریعتر است، بنابراین مزیت دو صفحه به طور قابل توجهی کاهش می یابد.
چگونه نیروی گیره مورد نیاز خود را محاسبه کنم؟
مساحت پیش بینی شده قطعه و رانر را در سانتی متر مربع در فشار حفره بر حسب بار ضرب کنید، سپس بر 1000 تقسیم کنید تا به تن برسد. 10 تا 20 درصد حاشیه را برای بستهبندی و قالبهای آینده اضافه کنید و قبل از اینکه به اندازه دستگاه بپردازید، این رقم را در مقابل تجزیه و تحلیل پرکننده قالبساز تأیید کنید.
آیا واحد تزریق در دستگاه دو صفحه متفاوت است؟
نه در اصل، بلکه در مقیاس. واحدهای گیره بزرگ با پیچهایی در محدوده 90 تا 130 میلیمتر جفت میشوند و وزن آنها از تقریباً 1.8 تا 5.5 کیلوگرم برای پلی استایرن است، بنابراین ظرفیت پلاستیکسازی، مناطق گرمایش بشکه و بازیابی پیچ برای زمان چرخه بسیار مهمتر از ماشینهای کوچک است.
پیچ ها و بشکه ها هر چند وقت یک بار نیاز به تعویض دارند؟
برای رزینهای کالای تمیز روی یک ماشین خوب، یک پیچ و بشکه نیترید شده میتواند سالها دوام بیاورد. با ترکیبات پر از شیشه، حلقه چک ممکن است در عرض یک سال و خود بشکه خیلی زودتر نیاز به تعویض داشته باشد، به همین دلیل است که کاربردهای ساینده معمولاً پوشش دو فلزی را از ابتدا توجیه میکنند.
آیا می توانم یک پیچ و بشکه جدید را در یک دستگاه قدیمی قرار دهم؟
معمولاً بله، به شرطی که ابعاد فلنج، گلوگاه تغذیه، طول پیچ و اتصال درایو به طور دقیق اندازه گیری شود. بسیاری از ماشینهای قدیمی دارای فلنجهای غیر استاندارد هستند، بنابراین قبل از ساخت جایگزین، یک نقشه ابعادی یا اندازهگیری مکان ضروری است.
هنگام تحویل چه چیزی را چک کنم؟
گزارش ابعادی را در برابر نقشه تأیید کنید، خوانش های سختی را بررسی کنید، سوراخ ها و سطوح پروازی را برای نمره ها بررسی کنید، و بررسی کنید که سوراخ های ترموکوپل و موقعیت های باند گرمکن با دستگاه مطابقت دارند. قبل از تولید، دستگاه را از طریق گرمایش با دمای پایین اجرا کنید تا پوشش بخاری و پاسخ سنسور را تأیید کنید.
بیشتر دو سوال خرید پلین به سه عدد برمیگردند: نیروی گیره مورد نیاز، وزن ضربه، و تایید اینکه قالب بین میلههای کراوات قرار میگیرد.
خواندن مرتبط و مراحل بعدی
طراحی گیره و واحد تزریق در یک جلسه پروژه مشخص شده است اما توسط افراد مختلف نگهداری می شود و هر دو مستحق یک تصمیم مستند هستند. قبل از اینکه سفارش خرید صادر شود، محاسبه نیروی گیره، نقشه پاکت قالب و مشخصات پیچ و بشکه را در یک فایل قرار دهید و آن فایل را برای هر تامین کننده درگیر ارسال کنید.
صفحات مفید در این سایت
اگر دستگاه هنوز در حال انتخاب است، نقشه واحد تزریق را زودتر از سازنده ماشین بخواهید. آن سند واحد اندازه فلنج، طول پیچ، طرح منطقه گرمایش و رابط نازل را به سازنده پیچ و بشکه میگوید و به جای اینکه بعد از آن، سفارش قطعات سایش را موازی با نصب دستگاه اجرا کند.
برای خریدارانی که مجموعهای ترکیبی از ماشینهای دو صفحه بزرگ و پرسهای ضامن کوچکتر را دارند، به استاندارد کردن قطر پیچها در جایی که محدوده قطعه اجازه میدهد کمک میکند. اندازه های کمتر به معنای حلقه های یدکی کمتر، انواع باند بخاری کمتر و زمان پاسخ کوتاه تر در هنگام توقف یک خط است.
بسته پیچ و بشکه را در کنار دستگاه، با استفاده از یک سند که داده های گیره، پاکت قالب و ابعاد واحد تزریق را ترکیب می کند، سفارش دهید.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
