

نویسنده: ویبو
تاریخ: Sep 21, 2026
اکسترودر به چه معناست؟ انواع، بشکه های پیچ، و راهنمای انتخاب کامل
از میان یک کارخانه لوله یا ورق عبور کنید و قبل از دیدن آن صدای اکسترودر را خواهید شنید: یک بشکه بلند زمزمه می کند، گلوله های پلاستیکی در یک قیف ناپدید می شوند و یک لوله گرم پیوسته از یک قالب در سمت دیگر می لغزد. آن دستگاه در وسط اکسترودر است و به همین دلیل است که یک کارخانه می تواند گلوله های شل را ساعت به ساعت و بدون توقف به محصولی با سطح مقطع ثابت تبدیل کند.
بپرسید اکسترودر به چه معناست و پاسخ صادقانه دو لایه دارد. در اصطلاح مهندسی، اکسترودر ماشینی است که یک ماده را ذوب یا نرم می کند و آن را از یک دهانه شکلی به نام قالب عبور می دهد، بنابراین ماده به صورت یک رشته پیوسته با مشخصات ثابت خارج می شود. در زبان خرید روزمره، همین کلمه اغلب به مجموعه پیچ و بشکه ای اشاره دارد که ذوب و پمپاژ را انجام می دهد. یک مدیر کارخانه که یک خط تولید کامل را میخرد و یک مهندس تعمیر و نگهداری که یک پیچ جایگزین را سفارش میدهد، هم میتواند بگوید "اکسترودر" و هم به معنای دو چیز متفاوت باشد.
این معنای دوگانه از نظر تجاری اهمیت دارد. این تصمیم میگیرد که آیا شما یک ماشین، یک قطعه یدکی یا یک سرویس را نقل قول میکنید، و تصمیم میگیرد که کدام مشخصات واقعاً برای سفارش اعمال میشوند.
یک اکسترودر به عنوان یک پمپ گرم با قالب شکل دهنده شناخته می شود: به جای پر کردن یک قالب به صورت شات، مواد را به طور مداوم انتقال می دهد، ذوب می کند، تحت فشار قرار می دهد و تشکیل می دهد.
پاسخ کوتاه: چه اکسترودر "معنی به زبان ساده
فعل extrude از کلمه لاتین extrudere گرفته شده است که به معنای هل دادن یا بیرون راندن است. یک دستگاه پرس ماکارونی، یک دستگاه سوسیس پرکن، یک تفنگ درزبندی، و یک دستگاه آجر سفالی همه مواد را بیرون میدهند. اکستروژن پلاستیک دقیقاً همین کار را انجام می دهد، با این تفاوت که ماده ای که رانده می شود مذاب پلیمری در دمای 160 تا 300 درجه سانتیگراد است.
یک ماشین زمانی نام اکسترودر را به دست می آورد که پنج عنصر کاربردی را با هم ترکیب کند:
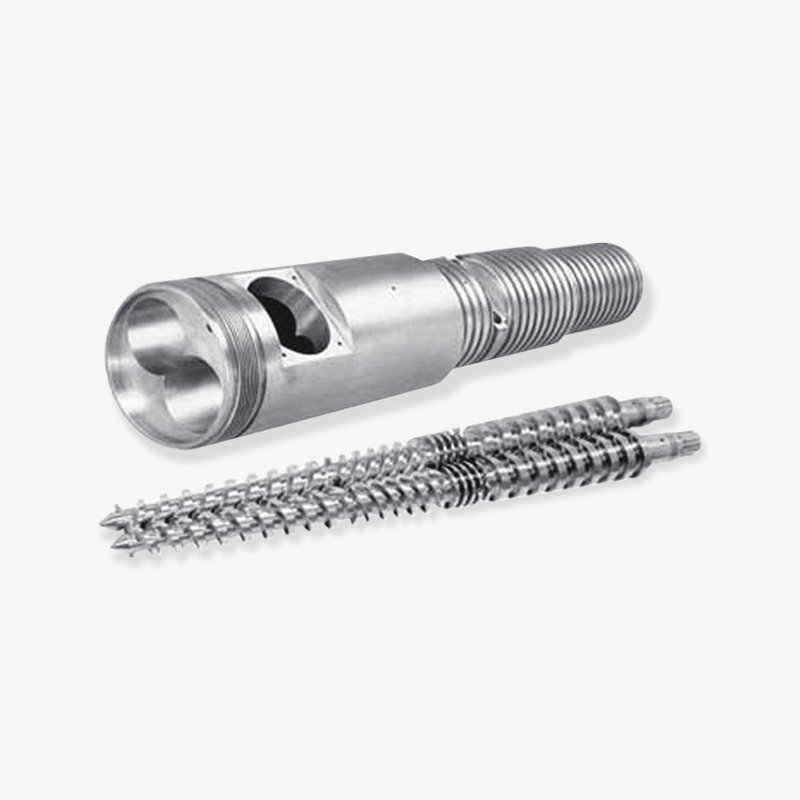
- یک بشکه، یک استوانه فولادی با دیواره ضخیم که حاوی فرآیند است.
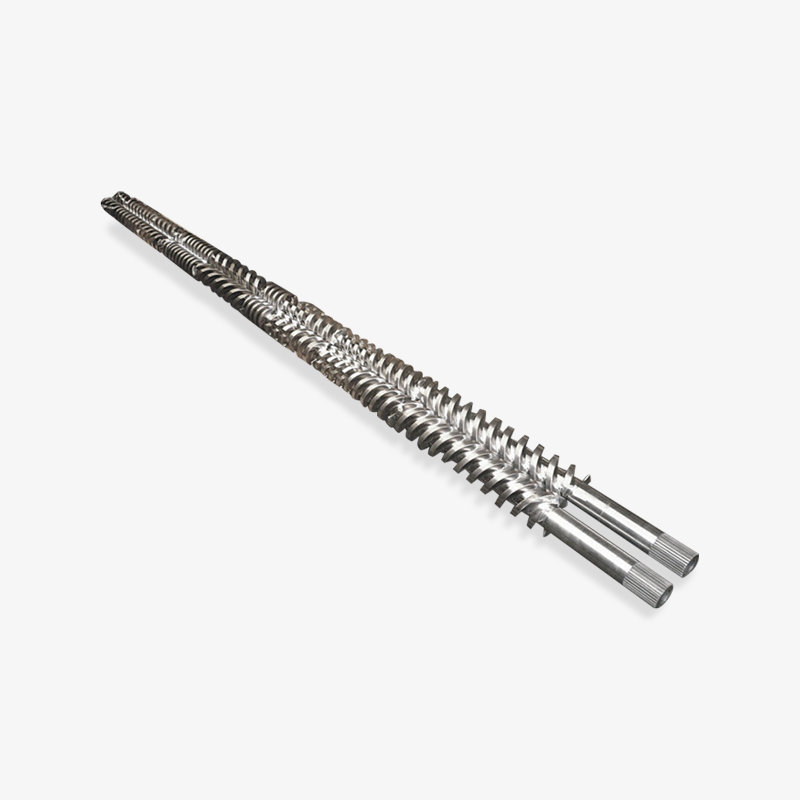
- یک یا چند پیچ در داخل بشکه که مواد را منتقل می کند، برش می دهد و تحت فشار قرار می دهد.
- یک سیستم تغذیه، معمولا یک قیف با یک فیدر اندازه گیری یا وزن سنجی.
- سیستم گرمایش و سرمایش، معمولاً هیترهای سرامیکی یا آلومینیومی با خنک کننده هوا یا آب.
- یک قالب در انتهای تخلیه، به اضافه یک درایو و گیربکس که پیچ را می چرخاند.
درک آنچه که یک اکسترودر نیست به همان اندازه مفید است. این یک ماشین قالبگیری نیست، زیرا هیچ حفره و چرخهای ندارد: مواد بهجای تزریق در شاتهای مجزا، پیوسته ترک میکنند. این یک میکسر به معنای کلاسیک نیست، اگرچه اکسترودرهای ترکیبی به طور تهاجمی مخلوط می شوند. و این فقط یک لوله با یک پیچ در آن نیست، زیرا هندسه پیچ، نسبت تراکم و کنترل دما تعیین می کند که خروجی یکنواخت یا پر از لکه های ذوب نشده است.
خروجی معمولاً بر حسب کیلوگرم در ساعت بیان می شود و کیفیت معمولاً به صورت همگنی مذاب، پایداری فشار و تحمل ابعادی بیان می شود. این سه عدد، نه اندازه فیزیکی دستگاه، به شما میگویند که یک اکسترودر معین واقعاً چه کاری میتواند انجام دهد.
اگر ماشینی جریان پیوسته ای از مواد ذوب شده را از طریق یک قالب تحویل دهد، یک اکسترودر است. اگر یک حفره بسته را به صورت چرخه ای پر کند، دستگاه قالب گیری است.
چهار شغلی که هر اکسترودر انجام می دهد
چه پیچ 45 میلی متر یا 200 میلی متر قطر داشته باشد، چه دستگاه پودر PVC یا تکه های پلی اتیلن بازیافتی را پردازش کند، همان چهار کار به ترتیب در امتداد بشکه اتفاق می افتد. درک آنها، مکالمات مشخصات را بسیار کوتاهتر می کند.
1. انتقال جامد
گلوله ها یا پودر از طریق گلوگاه تغذیه می ریزند و توسط پیچ های چرخان به جلو کشیده می شوند. در این ناحیه کانال عمیق ترین است و پلیمر هنوز جامد است، بنابراین پیچ مانند یک نوار نقاله رفتار می کند. بخش های خوراک می تواند صاف یا شیاردار باشد. یک بخش تغذیه شیاردار مواد را محکم تر می گیرد و خروجی پلی اولفین ها را افزایش می دهد، در حالی که سوراخ صاف ملایم تر است و اغلب برای PVC حساس به حرارت ترجیح داده می شود.
مشکلات تغذیه به ندرت از پیچ به تنهایی ناشی می شود. رطوبت، شکل گلوله، محتوای ریز و دمای قیف، همگی نحوه ورود مواد را در اولین پروازها تغییر می دهند. یک قیف پل شده یا یک منطقه تغذیه گرسنگی در پایین دست به عنوان خروجی موج دار نشان داده می شود که هیچ تنظیم دما نمی تواند آن را برطرف کند.
2. ذوب و پلاستیک
با کاهش عمق کانال، بستر جامد در برابر دیواره بشکه فشرده می شود. اصطکاک و برش بیشتر انرژی ذوب را تولید می کنند و بخاری های بشکه ای سهم کمتری دارند. به همین دلیل است که قدرت درایو و هندسه پیچ بیشتر از وات بخاری هنگام بالا رفتن خروجی اهمیت دارد.
قبل از اینکه مواد به قالب برسد، ذوب باید کامل شود. ذرات ذوب نشده به صورت ژل، لکه ها یا نقاط ضعف در محصول نهایی ظاهر می شوند و رایج ترین شکایت از خطوط اکستروژن هستند که از نقطه طراحی خود عبور کرده اند.
3. اندازه گیری و افزایش فشار
در بخش اندازه گیری، کانال کم عمق است و مذاب مانند یک سیال چسبناک پمپ می شود. بسته به مقاومت قالب و ویسکوزیته ماده، فشار از نزدیک به صفر در گلوگاه تغذیه تا 100 تا 400 بار در قالب افزایش می یابد. این فشار باید به آرامی ساخته شود، زیرا نوسان فشار مستقیماً به تغییر ضخامت در محصول نهایی تبدیل می شود.
عناصر اختلاط اغلب در اینجا اضافه می شوند: بخش های Maddock یا مانع برای اختلاط پراکنده، میکسرهای آناناس یا پین برای اختلاط توزیعی. آنها مقداری از خروجی را هزینه می کنند اما ثبات را خریداری می کنند که معمولاً تجارت بهتری است.
4. شکل دادن در مرگ
قالب به مذاب شکل نهایی خود را می دهد. طراحی قالب توزیع ضخامت دیوار، پرداخت سطح و میزان متورم شدن قالب را کنترل میکند، پدیدهای که در آن مذاب با خروج از لبه قالب کمی منبسط میشود. تجهیزات پایین دستی مانند آستین های اندازه گیری، مخازن خلاء، حمام های خنک کننده، واحدهای حمل و نقل و کاترها سپس در ابعاد قفل می شوند.
یک اکسترودر کاملاً ساخته شده با یک قالب ضعیف هنوز محصول بدی تولید می کند. برعکس، یک اکسترودر معمولی با یک قالب خوب طراحی شده و تجهیزات پایین دستی پایدار میتواند تحملهای سختی را برای سالها حفظ کند.
انتقال، ذوب، اندازهگیری و شکلدهی در یک گذر پیوسته اتفاق میافتد، بنابراین ضعف در هر منطقه واحد، عملکرد کل خط را محدود میکند.
آنچه کلمه در صنایع مختلف پوشش می دهد
پردازش پلاستیک بزرگترین استفاده کننده این اصطلاح است، اما همین کلمه در چندین صنعت غیرمرتبط وجود دارد. خریدار در حال حرکت بین بخش ها می تواند از میزان تغییر واژگان شگفت زده شود.
- اکستروژن پلاستیک: لوله، ورق، فیلم، پروفیل، پوشش سیم، فیلامنت و ترکیب. خروجی بر حسب کیلوگرم در ساعت اندازه گیری می شود.
- اکستروژن لاستیک: صافی ها، اکسترودرهای تغذیه گرم و سرد که ترکیبات لاستیکی را از طریق قالب های شلنگ، مهر و موم و پروفیل ها فشار می دهند.
- اکستروژن مواد غذایی: اکسترودرهای اسنک و غلات از یک پیچ برای پختن و انبساط نشاسته تحت فشار استفاده می کنند و سپس رطوبت را در قالب حذف می کنند.
- اکستروژن فلز و خاک رس: پروفیل های آلومینیومی و اشکال آجری یا سرامیکی به روشی قابل مقایسه و معمولاً در فشارهای بسیار بالاتر اکسترود می شوند.
- تولید افزودنی: "اکسترودر" در چاپگر سه بعدی، انتهای داغ به علاوه درایوی است که فیلامنت را تغذیه می کند. همان عملکردهای انتقال و ذوب را در مقیاس بسیار کوچک انجام می دهد.
نتیجه عملی این است که مشخصات بین بخش ها منتقل نمی شود. یک اکسترودر اسنک و یک اکسترودر لوله می توانند معماری پیچ و بشکه ای را به اشتراک بگذارند در حالی که تقریباً هیچ ارزش طراحی مشترکی ندارند. وقتی کسی در یک جلسه فنی می پرسد اکسترودر به چه معناست، سوال بعدی مفید همیشه این است که کدام ماده و کدام محصول.
"اکسترودر" یک توصیف عملکردی است نه یک نوع ماشین واحد، بنابراین مواد و محصول همیشه مشخصات واقعی را تعیین می کنند.
انواع متداول اکسترودر و آنچه در آن خوب هستند
مفیدترین طبقه بندی بر اساس پیکربندی پیچ است، زیرا این انتخاب واحد قابلیت اختلاط، سطح برشی، رفتار تغذیه و هزینه را تعیین می کند. جدول زیر خانواده های اصلی مورد استفاده در پردازش پلاستیک و لاستیک را خلاصه می کند.
| اکسترودر type | چگونه کار می کند | مواد معمولی | محصولات معمولی |
|---|---|---|---|
| تک پیچ | یک پیچ مذاب را منتقل، فشرده و پمپ می کند | PE، PP، PS، ABS، PC، تکه های بازیافتی | لوله، ورق، فیلم دمیده، پوشش سیم، میله، رشته |
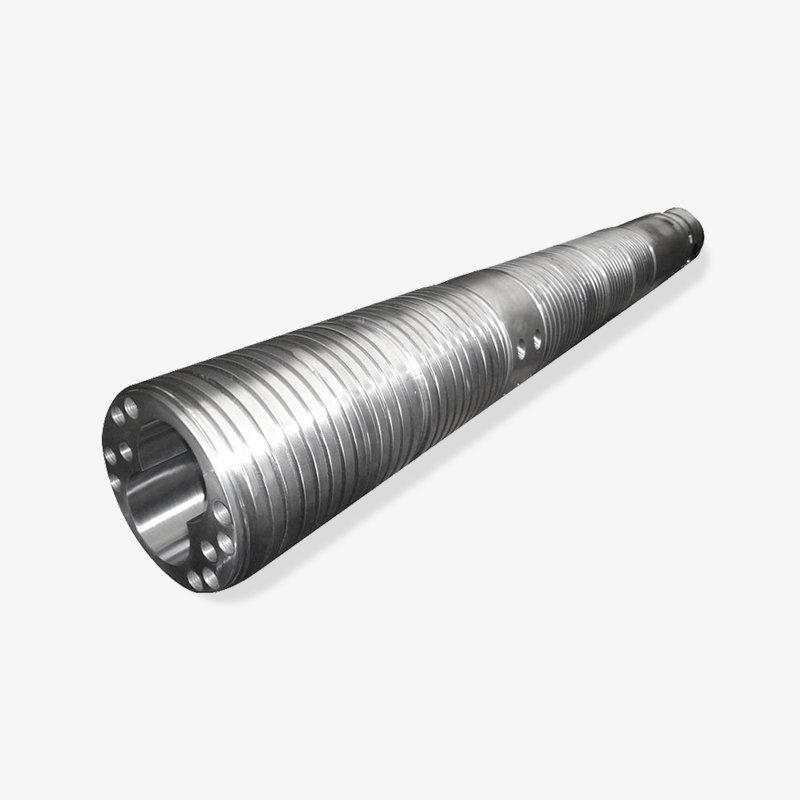
| پیچ دوقلو مخروطی | دو پیچ مخروطی در هم تنیده با سطح تغذیه بزرگ و برش ملایم | کامپوزیت های پی وی سی سخت و نرم، چوب پلاستیک | لوله، پروفیل پنجره، سایدینگ، ورق، کانال کابل |
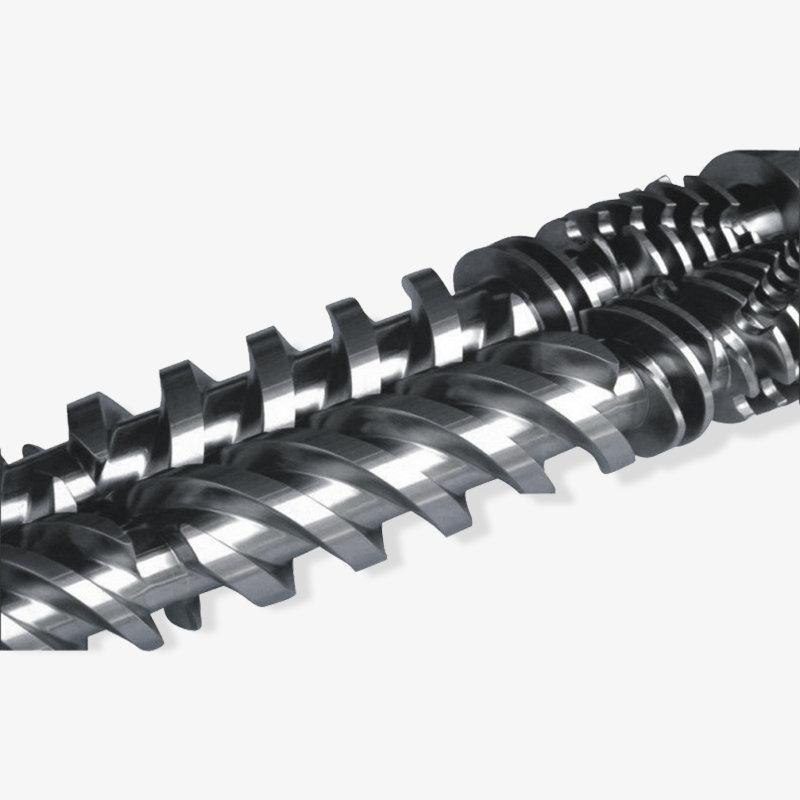
| پیچ دوقلو موازی | دو پیچ درهم آمیخته موازی، اغلب با عناصر انتقال و اختلاط مدولار | PVC، PE، PP، ترکیبات پر شده و تقویت شده | لوله، پروفیل، ورق، گندله سازی، ترکیب |
| اکسترودر غلتکی سیاره ای | یک پیچ مرکزی با پیچ های سیاره ای متعدد که در داخل یک بشکه شیاردار می چرخد | پی وی سی، فوم پی وی سی، ترکیبات حساس به حرارت | ورق، تخته فوم، فیلم، استاک کلندری |
| اکسترودرهای چند پیچ و حلقه ای | سه یا چند پیچ به صورت متقارن برای نوسازی سطح بسیار بالا چیده شده اند | ترکیبات بسیار پر شده و حساس به برش | برگه تخصصی مرکب، خلع سلاح |
دو معامله آف پشت آن میز نشسته اند. ماشینهای پیچ دوقلو بهتر مخلوط و تغذیه میشوند، اما به ازای هر کیلوگرم خروجی هزینه بیشتری دارند و به نگهداری دقیقتری نیاز دارند، زیرا پیچها با فاصلههای محکمی در هم میآیند. ماشینهای تک پیچ سادهتر، ارزانتر و قابل اطمینانتر هستند، اما به شدت به کیفیت گلوله و تغذیه مداوم بستگی دارند.
برای PVC، انتخاب معمولاً به سرعت حل می شود: اکسترودرهای دو مارپیچ مخروطی بر لوله و پروفیل پی وی سی صلب غالب هستند، زیرا منطقه تغذیه بزرگ آنها پودر را می پذیرد و مشخصات برشی ملایم آنها تخریب را محدود می کند. برای لوله پلی الفین، یک دستگاه تک پیچ با بخش تغذیه شیاردار اغلب اقتصادی ترین مسیر است. برای سیستمهای ترکیبی و بسیار پر شده، طرحهای دوقلو یا سیارهای موازی پاسخ استاندارد هستند.
پیکربندی پیچ، نه اندازه ماشین، تصمیمی است که تعیین می کند آیا یک اکسترودر برای یک ماده و محصول معین مناسب است یا خیر.
اکسترودر در مقابل ماشین قالب گیری تزریقی: تفاوت خریداران گیج می شوند
از آنجایی که هر دو دستگاه از یک پیچ در داخل بشکه گرم شده استفاده می کنند، اغلب در نقل قول ها و درخواست قطعات یدکی با هم مخلوط می شوند. اصل کار کاملاً متفاوت است و الگوهای سایش و قطعات تعویضی نیز متفاوت است.
| مشخصه | اکسترودر | دستگاه قالب گیری تزریقی |
|---|---|---|
| حالت پردازش | مستمر | چرخه ای، شلیک به شات |
| حرکت پیچ | به طور مداوم در یک جهت می چرخد | می چرخد تا پلاستیک شود، سپس به صورت رفت و برگشتی تزریق می شود |
| اندازه گیری خروجی | کیلوگرم در ساعت | شات در ساعت یا گرم در هر شات |
| عنصر شکل دهی | قالب را باز کنید، مواد به طور مداوم برگ میشوند | حفره قالب بسته، مواد در داخل جامد می شوند |
| ویژگی پیچ معمولی | بخش اندازه گیری طولانی، عناصر اختلاط، L/D بالا | شیر بدون بازگشت، L/D کوتاهتر، نسبت تراکم بالا |
| الگوی پوشیدن | به تدریج، در امتداد منطقه اندازه گیری پخش شده و بمیرید | در نزدیکی شیر بدون بازگشت و منطقه تغذیه متمرکز شده است |
نتیجه تعمیر و نگهداری عملی است. پیچ اکسترودر اغلب در بخش اندازه گیری و در نوک آن بیشترین سایش را دارد، زیرا در آنجا برش و فشار به اوج می رسد. پیچ تزریق معمولاً به دلیل حرکت محوری مکرر ابتدا در اطراف شیر عدم بازگشت و حلقه چک سایش می یابد. سفارش پیچ اشتباه برای دستگاه اشتباه، قطعه ای را تولید می کند که بد جا می شود و عملکرد بدتری دارد.
همچنین به همین دلیل است که یک تامین کننده قطعات یدکی باید نوع دستگاه، قطر پیچ، نسبت L/D و هندسه نصب را قبل از نقل قول تایید کند. پیچی که از نظر ابعادی نزدیک است با پیچی که از نظر عملکرد صحیح است یکسان نیست.
اکستروژن و قالبگیری تزریقی سختافزار پیچ و بشکه را به اشتراک میگذارند اما هندسه پیچ را ندارند، بنابراین قطعات جایگزین هرگز قابل تعویض نیستند.
عملکرد در عمل: چقدر یک اکسترودر واقعاً فشار می آورد
توان عملیاتی اولین عددی است که اکثر خریداران به دنبال آن هستند و اغلب اشتباه متوجه می شوند. شکلهای منتشر شده معمولاً بهترین مواد را با یک قالب مناسب و یک خوراک پایدار توصیف میکنند. خروجی واقعی زمانی که مواد پر می شود، زمانی که قالب محدود می شود، زمانی که تغذیه ناسازگار است، یا زمانی که سیستم خنک کننده نمی تواند گرمای کافی را حذف کند، کاهش می یابد. قطر پیچ به تنهایی تنها بخشی از تصویر را توضیح می دهد، زیرا عمق کانال، نسبت L/D، سرعت پیچ و قدرت درایو همگی با هم تعامل دارند. یک بشکه بزرگتر که به آرامی کار می کند می تواند مواد کمتری را نسبت به یک بشکه کوچکتر که سریع کار می کند جابجا کند و ماشینی که با حداکثر سرعت خود کار می کند ممکن است کیفیت ذوب غیرقابل قبولی تولید کند. نمودار زیر خانوادههای اصلی اکسترودر را با استفاده از محدودههای خروجی نشاندهنده در کنار هم قرار میدهد، که نقطه شروع مفیدی برای برنامهریزی در مراحل اولیه است تا مشخصات نهایی.
بازه های توان عملیاتی بر اساس نوع اکسترودر
تک پیچ, 45 mm, 25:1 L/D
تک پیچ, 90 mm, 30:1 L/D
پیچ دوقلو مخروطی, 55/110 mm
پیچ دوقلو موازی, 62 mm
اکسترودر غلتکی سیاره ای, 150 mm
طول میله متناسب با انتهای بالایی هر محدوده معمولی در مقیاس 1100 کیلوگرم در ساعت است. خروجی واقعی به مواد، هندسه پیچ، مقاومت قالب و قدرت محرک بستگی دارد.
واضح ترین روند در نمودار، فاصله بین دستگاه تک پیچ کوچک و اکسترودر غلتکی سیاره ای است که تقریباً یک تفاوت در خروجی بیست برابر است. این شکاف به تنهایی ناشی از قطر نیست. واحد سیارهای کار را روی بسیاری از پیچهای کوچک با سطح تماس بسیار بزرگ پخش میکند، بنابراین میتواند حجم زیادی را به آرامی پلاستیکی کند، در حالی که یک پیچ 45 میلیمتری یک کانال باریک و فضای محدودی برای انتقال حرارت دارد.
روند دوم این است که دو خانواده پیچ دوقلو با وجود هندسه بسیار متفاوت، نزدیک به یکدیگر در وسط محدوده قرار می گیرند. یک پیچ دوقلو مخروطی طول کوتاهتر خود را با یک منطقه تغذیه بزرگ جبران می کند، به همین دلیل است که به خوبی پودر PVC را کنترل می کند. یک پیچ دوقلو موازی خروجی مشابهی را با یک پیچ مدولارتر و بلندتر به دست می آورد که می تواند بخش های اختلاط و هواگیری را بپذیرد.
مشاهده سوم این است که محدودههای خروجی گسترده هستند و عرض معنیدار است. باند 250 تا 600 کیلوگرم در ساعت برای پیچ دوقلو موازی 62 میلیمتری نشان میدهد که فرمول چقدر عملکرد را تغییر میدهد: یک ترکیب PVC کم پر شده در نزدیکی بالای باند قرار دارد، در حالی که یک ترکیب به شدت پر شده با پرکننده ساینده میتواند به سمت پایین بیفتد و مقدار بیشتری از قدرت درایو موجود را مصرف کند.
مقایسه دو ورودی تک پیچ نشان می دهد که مقایسه قطر چقدر می تواند گمراه کننده باشد. دوبرابر کردن قطر از 45 میلیمتر به 90 میلیمتر، خروجی را تقریباً یک ضریب هشت به جای ضریب دو افزایش میدهد، زیرا هم سطح مقطع کانال و هم سرعت پیچ قابل دستیابی افزایش مییابد. خریدارانی که بر اساس مفروضات خطی افزایش مییابند، معمولاً درایو را بیش از حد بزرگ میکنند یا بخش خنککننده پاییندست را کمتر میکنند.
خروجی به تنهایی هرگز خرید را توجیه نمی کند. ماشینی که در بالای محدوده خود با مذاب ناپایدار کار می کند، ضایعات را با سرعتی تولید می کند که هرگونه مزیت توان عملیاتی را از بین می برد. در عمل، خروجی قابل استفاده بالاترین رقمی است که در آن ثبات فشار، دمای مذاب و تحمل ابعادی همه در داخل مشخصات باقی میمانند.
همین منطق در مورد قطعات یدکی نیز صدق می کند. یک پیچ جایگزین با نسبت تراکم متفاوت یا یک کانال اندازه گیری کم عمق تر، منحنی خروجی کل دستگاه را تغییر می دهد. هنگامی که یک کارخانه یک پیچ را ارتقا می دهد، ظرفیت خنک کننده و حمل و نقل خط اکستروژن باید به طور همزمان بررسی شود، زیرا گلوگاه اغلب پس از بهبود پیچ به سمت پایین دست حرکت می کند.
در نهایت، ارقام توان عملیاتی همیشه باید به یک ماده اعلام شده، سرعت پیچ اعلام شده و قالب اعلام شده مرتبط باشند. قیمتی که خروجی را بدون آن سه شرط فهرست می کند، نمی تواند با قیمت رقیب مقایسه شود، و تفاوت معمولاً فقط در هفته اول تولید ظاهر می شود.
ارقام خروجی منتشر شده تنها زمانی معنادار می شوند که مواد، سرعت پیچ و قالب با هم مشخص شوند، زیرا خروجی قابل استفاده به جای حداکثر سرعت، به دلیل کیفیت مذاب پایدار محدود می شود.
پیچ ها و بشکه ها: قطعاتی که تصمیم می گیرند یک اکسترودر چه کاری انجام دهد
دو جزء بیشتر کار را در هر اکسترودر انجام می دهند: پیچ و بشکه. آنها همچنین دو جزء هستند که ابتدا فرسوده می شوند، که آنها را به مرکز بحث های مهندسی و تدارکات تبدیل می کند.
هندسه پیچ
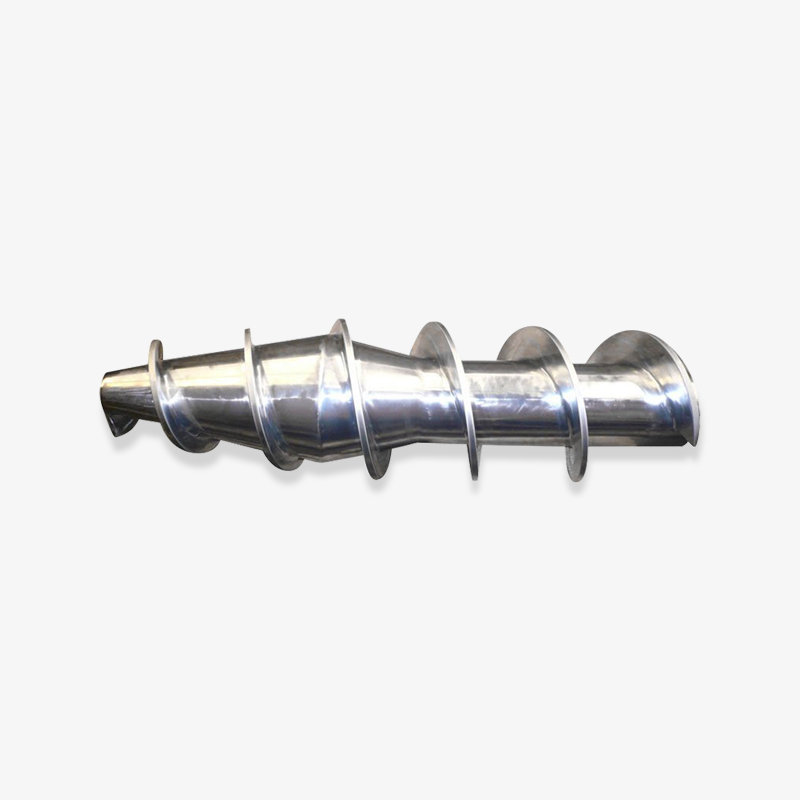
یک پیچ استاندارد سه منطقه ای به بخش های تغذیه، فشرده سازی و اندازه گیری تقسیم می شود. نسبت تراکم، که از عمق کانال تغذیه تقسیم بر عمق کانال اندازه گیری محاسبه می شود، معمولاً بسته به چگالی ظاهری و رفتار مذاب بین 2:1 و 4:1 است. پیچ های مانع کانال های جامد و مذاب را برای بهبود پایداری ذوب جدا می کنند. اختلاط بخش هایی مانند میکسرهای Maddock، Egan یا پین، پراکندگی رنگ و همگنی مذاب را با هزینه ای در خروجی بهبود می بخشد.
نسبت L/D، تقسیم طول بشکه بر قطر پیچ، شماره سرفصل دیگر است. ماشینهای همه منظوره معمولاً 25:1 تا 30:1 کار میکنند، در حالی که ماشینهای هواکش و پیچهای ترکیبی میتوانند به 36:1 یا بیشتر برسند. پیچ طولانیتر زمان اقامت بیشتر و فضای بیشتری را برای مخلوط کردن و هواگیری ارائه میدهد، اما بار گشتاور و هزینه را نیز اضافه میکند.
ساخت بشکه
بشکه ها معمولاً از فولاد نیترید شده، آسترهای دو فلزی یا آستین های فولادی ابزار ساخته می شوند. بشکه های نیترید شده برای پلیمرهای پر نشده مانند PE و PP مناسب هستند. بشکه های دو فلزی که در آن آلیاژ مقاوم در برابر سایش به صورت گریز از مرکز در سوراخ ریخته می شود، ترکیبات پر از شیشه، پر از مواد معدنی و بسیار ساینده را به مراتب بهتر مدیریت می کنند. ضخامت لاینر معمولاً بین 1.5 تا 2.5 میلی متر است و مقادیر سختی در محدوده 55 تا 65 HRC برای درجه های مقاوم در برابر سایش معمول است.
خانواده های محصول در عمل
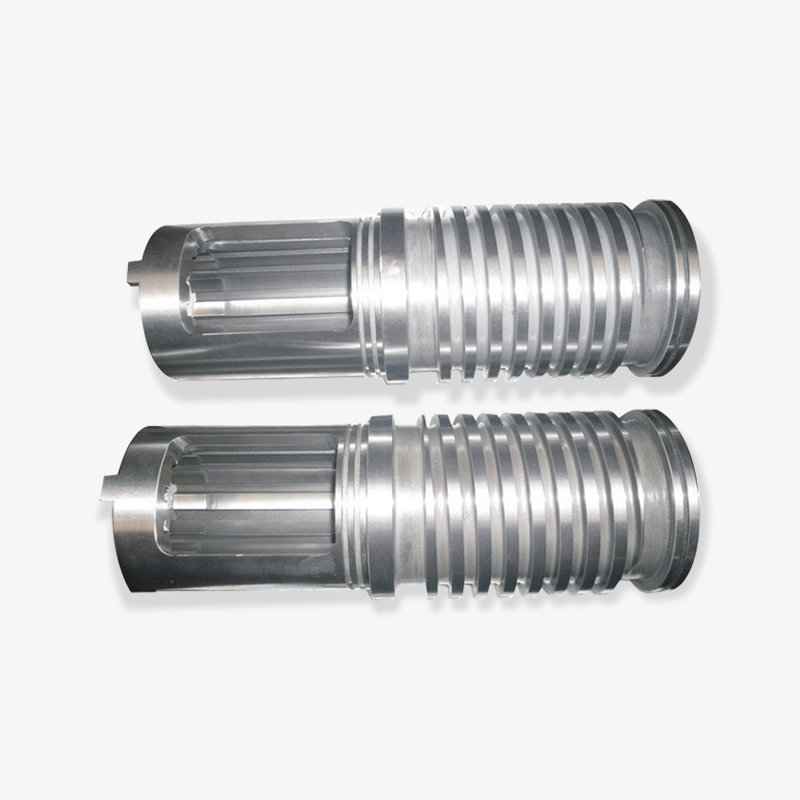
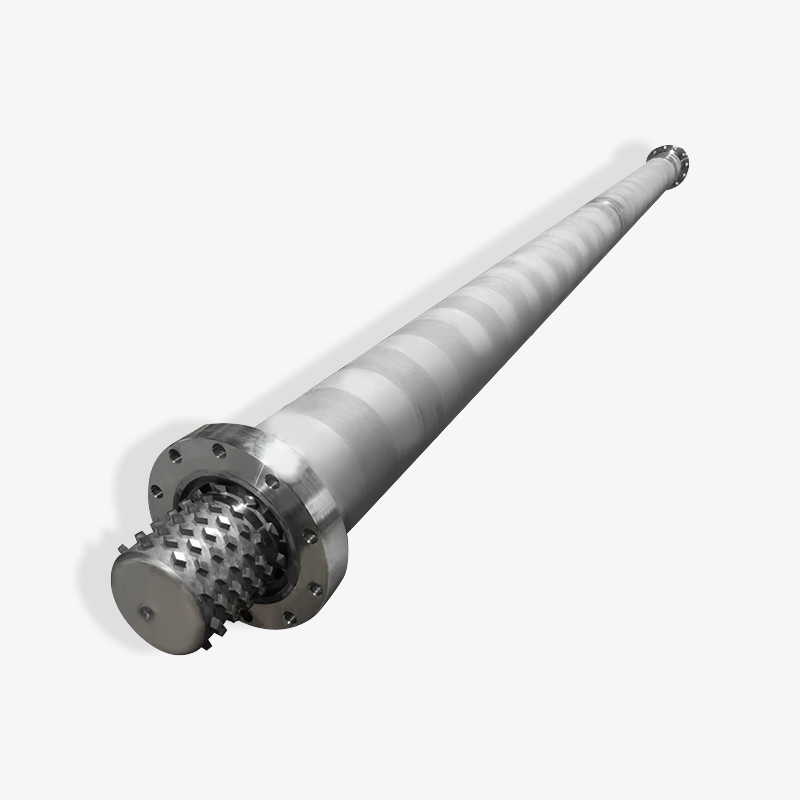
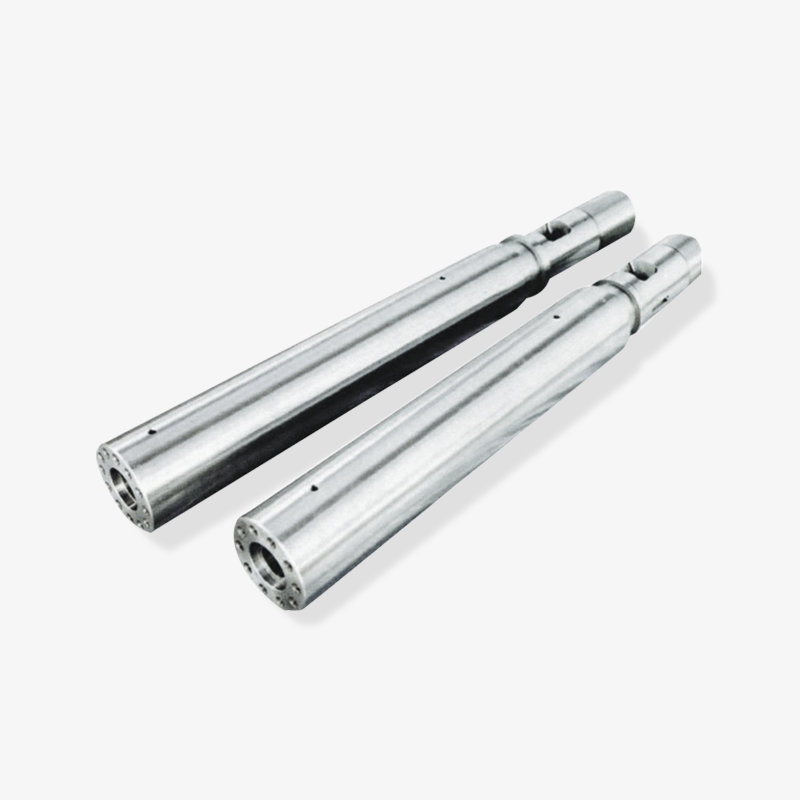
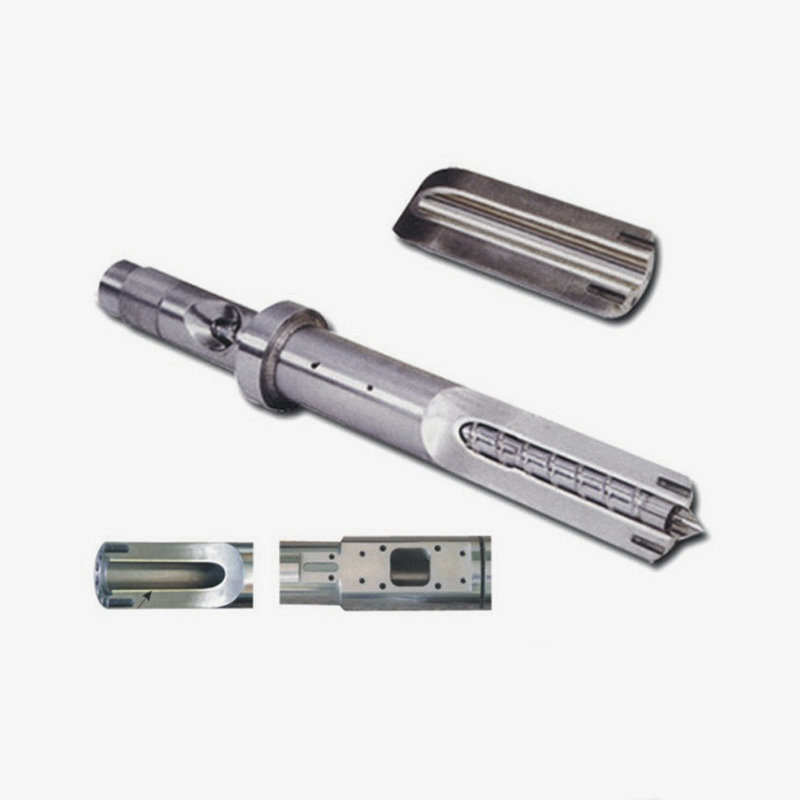
برای ماشینسازان و پردازندهها، عرضه پیچ و بشکه به خانوادههای قابل تشخیص تقسیم میشود. مجموعه های تک پیچ و بشکه در سری SJ اکستروژن عمومی لوله، ورق و پروفیل را پوشش می دهند. مجموعه های پیچ و بشکه مخروطی سری SJS خطوط پی وی سی سفت و نرم را ارائه می دهند. بشکه های پیچ دوقلو موازی وظایف PVC و ترکیبی با خروجی بالا را انجام می دهند. پیچهای سیارهای WB-WE، بشکهها و اکسترودرهای سیارهای کامل برای پلاستیکسازی ملایم و با توان بالا مناسب هستند. مجموعه پیچ و بشکه دو فلزی فرمولاسیون ساینده را نشان می دهد. مجموعههای پیچ و بشکه دستگاه قالبگیری تزریقی بخش چرخهای صنعت را پوشش میدهند، در حالی که پیچهای اکسترودر لاستیکی و اسکروهای فوم EPE و مجموعههای بشکه در خدمت پردازش لاستیک و تولید فوم پلی اتیلن منبسط شده هستند.
تولیدکنندگان در این بخش معمولاً هم به عنوان تامین کننده قطعات و هم به عنوان حل کننده مشکل کار می کنند. ماشین آلات پیچ مایکروویو Zhoushan مستقر در ژجیانگ، که در سال 1990 تأسیس شد، بیش از 10000 متر مربع از فضای کارگاهی را اداره می کند و خود را به عنوان یک کارخانه و کارخانه ماشینکاری پیچ و بشکه دقیق ترکیب می کند و به بازارهایی از جمله ایالات متحده، آلمان، دبی، ویتنام و تایلند صادر می کند. زمانی که یک پیچ استاندارد کاتالوگ با مواد یا هدف خروجی خاصی مطابقت ندارد، این مشخصات برای تامینکنندگان تخصصی که ماشینسازان به آنها تکیه میکنند.
هندسه پیچ قابلیت ذوب و اختلاط را تنظیم می کند، در حالی که مواد بشکه عمر سایش را تعیین می کند. هر دو باید با مواد در حال پردازش مطابقت داشته باشند.
نحوه انتخاب یک اکسترودر برای یک کار خاص
انتخاب با محصول شروع می شود و به عقب عمل می کند. جدول زیر پارامترهایی را فهرست میکند که اغلب تعیین میکنند آیا یک مظنه در تولید موفق خواهد بود یا خیر.
| پارامتر | محدوده معمولی | چرا مهم است |
|---|---|---|
| قطر پیچ | 30-200 میلی متر | پنجره خروجی را با سرعت و عمق کانال تنظیم می کند |
| نسبت L/D | 20:1 تا 36:1 | زمان اقامت، اختلاط و قابلیت تهویه را کنترل می کند |
| نسبت تراکم | 2:1 تا 4:1 | باید با چگالی ظاهری گلوله یا پودر مطابقت داشته باشد |
| درایو قدرت | وابسته به مواد و خروجی | خروجی قابل دستیابی را بدون توقف گشتاور تعیین می کند |
| ساخت بشکه | نیترید یا دو فلزی | عمر با ترکیبات پر شده یا خورنده بپوشید |
| مرگ و پایین دست | اندازه، خنک کننده، حمل و نقل، برش | تحمل و پرداخت سطح در اینجا تنظیم شده است، نه در بشکه |
دو حالت شکست در عمل تکرار می شوند. اولین مورد کوچک کردن درایو به منظور کاهش هزینه است: دستگاه تنها با حداکثر سرعت پیچ به خروجی مورد نیاز می رسد، جایی که دمای مذاب ناپایدار می شود و کیفیت محصول تغییر می کند. دوم، انتخاب یک بشکه نیترید شده برای فرمول ساینده است که در عرض چند ماه سایش قابل مشاهده و کاهش آهسته خروجی ایجاد می کند که تشخیص آن دشوار است.
رفتار مادی باید بقیه را هدایت کند. پی وی سی به برش کم و زمان ماند کوتاه نیاز دارد که به طرح های دو پیچ مخروطی اشاره دارد. لوله پلی الفین از دستگاه تک پیچ با بخش تغذیه شیاردار استفاده می کند. رزین های مهندسی پر از شیشه نیاز به بشکه های دو فلزی و پیچ های مقاوم در برابر سایش دارند. کاربردهای فوم به کنترل دقیق تزریق گاز و فشار مذاب نیاز دارند، که معمولاً به معنای پروفیل پیچ اختصاصی به جای یک پروفیل عمومی است.
از مواد، تحمل محصول و خروجی مورد نیاز شروع کنید. هندسه پیچ و مواد بشکه از آن سه پیروی می کنند، نه از راحتی کاتالوگ.
جایی که اکسترودرها استفاده می شوند: برنامه ها و محصولات واقعی
دامنه اکستروژن بیشتر از آن چیزی است که اکثر خریداران انتظار دارند، زیرا تقریباً هر محصولی با سطح مقطع ثابت می تواند از این طریق ساخته شود.
- لوله و لوله: تامین آب، زهکشی، گاز، مجرای کابل، لوله پزشکی.
- ورق و تخته: ورق بسته بندی، تابلو، تابلو ساختمانی، فوم برد.
- فیلم: فیلم دمیده برای کیف و آستر، فیلم ریخته گری برای لمینیت.
- مشخصات: قاب پنجره، پروفیل درب، لبه مبلمان، کانال کابل.
- سیم و کابل: عایق و ژاکت که با سرعت خط بالا اعمال می شود.
- فوم: EPE و سایر محصولات پلی اتیلن منبسط شده، که در آن یک پیچ فوم اختصاصی و بشکه ذوب مملو از گاز را مدیریت می کند.
- لاستیک: شیلنگ ها، مهر و موم ها، نوارهای آب و هوا و پریفرم ها برای قالب گیری.
- ترکیب: گلوله های پر شده، تقویت شده و مستربچ رنگی.
- بازیافت: خروجی خط شستشو به گلوله های قابل استفاده مجدد تبدیل می شود.
- فیلامنت: فیلامنت چاپ سه بعدی که از یک رشته اکسترود شده گرفته شده است.
هر برنامه دارای فرهنگ تحمل خاص خود است. لوله های پزشکی ممکن است به تغییر ضخامت دیواره زیر چند صدم میلی متر نیاز داشته باشند، در حالی که یک لوله زهکشی می تواند بسیار بیشتر را تحمل کند. این تفاوت ها به طراحی پیچ، کیفیت قالب و پایداری سیستم محرک بازمی گردد.
همان اصل اکستروژن لوله، ورق، فیلم، پروفیل، فوم، لاستیک و ترکیب را پوشش می دهد. فقط پیچ، بشکه و قالب تغییر می کند.
خرید پیچ و بشکه: آنچه خریداران B2B باید تأیید کنند
تدارکات در این صنعت رابطه سنگینی دارد اما همچنان باید بر اساس مشخصات باشد. چه با یک تولید کننده، یک تامین کننده یا یک عمده فروش صادرات محور کار می کنید، لیست تأیید یکسانی اعمال می شود.
- نوع دستگاه، قطر پیچ، نسبت L/D و ابعاد نصب را در مقابل یک نقشه، نه عکس، تأیید کنید.
- درخواست مشخصات مواد برای پیچ و بشکه، از جمله درجه فولاد پایه و فرآیند تصفیه.
- مقادیر سختی و در صورت لزوم، عمق نیتریدینگ یا ضخامت آستر دو فلزی را بخواهید.
- صافی، تمرکز، و تحمل سطح را در نوشتار بررسی کنید.
- مشخص کنید که آیا پیچ یک جایگزین کشویی است یا نیاز به تطبیق با بشکه موجود دارد.
- میزان سایش و عمر مورد انتظار را برای محتوای پرکننده خاص خود مرور کنید.
- اگر قطعات در خارج از کشور ارسال می شوند، زمان تحویل، روش بسته بندی و اسناد صادرات را تأیید کنید.
مسیرهای عرضه سفارشی و استاندارد از نظر هزینه و ریسک متفاوت است. یک پیچ استاندارد را می توان به سرعت و با قیمت قابل پیش بینی تحویل داد، اما ممکن است با مواد غیر معمول مطابقت نداشته باشد. یک پیچ سفارشی هزینه بیشتری دارد و زمان بیشتری می برد، با این حال می تواند یک مشکل کیفیت پایدار را که سال هاست ضایعات را جذب می کند، از بین ببرد. خریداران باتجربه معمولاً یک گزینه استاندارد و یک گزینه سفارشی را در همان پرس و جو درخواست می کنند، سپس هر دو را با هزینه خروجی ضعیف مقایسه می کنند.
MOQ و سیاست جوراب ساق بلند نیز بر این تصمیم تأثیر می گذارد. ماشینسازانی که مشتریان زیادی را پشتیبانی میکنند از تامینکنندهای بهره میبرند که یک یا دو قطعه را برای طراحی تولید میکند، در حالی که پردازندههای با حجم بالا ممکن است ترجیح دهند مجموعهای یدکی را در اختیار داشته باشند. نگه داشتن یک پیچ و بشکه یدکی در قفسه در مقایسه با یک هفته تولید از دست رفته ارزان است.
قبل از سفارش، درجه مواد، سختی و تحمل ابعاد را به صورت نوشتاری بررسی کنید، زیرا پیچی که مناسب است به طور خودکار پیچی نیست که کار کند.
تعمیر و نگهداری و عیب یابی ضروری
اکسترودرها بتدریج از کار می افتند و به راحتی می توان علائم اولیه را از دست داد زیرا خط به کار خود ادامه می دهد. تماشای خروجی، فشار مذاب و بار موتور با هم معمولاً سایش را قبل از سقوط کیفیت محصول نشان می دهد.
| علامت | علت احتمالی | ابتدا بررسی کنید |
|---|---|---|
| کاهش تدریجی خروجی | سایش پیچ یا بشکه، افزایش فاصله | قطر پیچ و سوراخ بشکه را اندازه گیری کنید |
| لکه ها یا ژل های ذوب نشده | ظرفیت ذوب بیش از حد، دمای پروفیل اشتباه است | مشخصات دمای بشکه، سرعت پیچ، فشار برگشتی |
| افزایش خروجی و نوسان فشار | تغذیه، پل زدن یا رطوبت ناسازگار | قیف، فیدر، خشک کردن، دمای منطقه تغذیه |
| داغ شدن بیش از حد ذوب | برش بیش از حد، پیچ فرسوده، خنک کننده مسدود شده است | سرعت پیچ، مدار خنک کننده، دقت ترموکوپل |
| عمر پیچ کوتاه | پرکننده ساینده، درجه بشکه اشتباه | محتوای پرکننده، مواد بشکه، گزینه هاردفاسینگ |
روال های پیشگیرانه ساده هستند. بخاری ها و ترموکوپل ها را هر ماه بررسی کنید، زیرا بخاری خراب، پیچ را مجبور می کند تا گرمای برشی بیشتری تولید کند و سایش را تسریع می کند. گلوگاه تغذیه و قیف را از نظر ریز و پل زدن بررسی کنید. پیچ را در فواصل برنامه ریزی شده بکشید و قطرها را ثبت کنید تا روند سایش به جای حدس زدن قابل مشاهده باشد. مواد پاکسازی را با پلیمر در حال پردازش مطابقت داشته باشید و هرگز اجازه ندهید دستگاهی با PVC در دما قرار گیرد.
وقتی خروجی کاهش می یابد، غریزه افزایش سرعت پیچ است. معمولاً به جای بازگرداندن توان عملیاتی، دمای مذاب را افزایش میدهد و عمر پیچ را کوتاه میکند. ابتدا اندازه گیری فاصله سریعتر و ارزان تر است.
در هر خاموشی برنامه ریزی شده ابعاد پیچ و بشکه را ثبت کنید. دادههای روند سایش از بسیاری از توقفهای ناخواسته خطوط جلوگیری میکند.
سوالات متداول
اکسترودر در یک جمله به چه معناست؟
اکسترودر ماشینی است که مواد را ذوب یا نرم می کند و به طور مداوم آن را از طریق یک قالب فشار می دهد تا محصولی با سطح مقطع ثابت مانند لوله، ورق، فیلم یا پروفیل تولید کند.
آیا اکسترودر یک ماشین است یا یک قطعه؟
هر دو کاربرد صحیح است. در برنامه ریزی تولید، اکسترودر ماشین کاملی است که شامل محرک، بشکه، پیچ و قالب می شود. در تعمیر و نگهداری و خرید قطعات یدکی، "اکسترودر" اغلب به طور خاص به مجموعه پیچ و بشکه اشاره دارد. همیشه قبل از نقل قول، معنی را تأیید کنید.
تفاوت بین اکسترودر و ماشین قالب گیری تزریقی چیست؟
یک اکسترودر به طور مداوم کار می کند و مذاب را از طریق یک قالب باز فشار می دهد، بنابراین خروجی بر حسب کیلوگرم در ساعت اندازه گیری می شود. یک ماشین قالب گیری تزریقی با یک پیچ پلاستیک می شود اما سپس شات های گسسته را به یک قالب بسته تزریق می کند، بنابراین خروجی در شات یا گرم در هر شات اندازه گیری می شود.
L/D در پیچ اکسترودر به چه معناست؟
L/D طول موثر پیچ تقسیم بر قطر آن است. یک پیچ 25:1 روی یک بشکه 45 میلی متری دارای طول موثر حدود 1125 میلی متر است. نسبت های بالاتر زمان ماندگاری بیشتری را برای ذوب، اختلاط و هواگیری می دهد، اما به گشتاور بیشتری نیاز دارد و هزینه بیشتری برای تولید دارد.
چرا اکسترودرهای دو مارپیچ بیشتر از دستگاه های تک پیچ قیمت دارند؟
ماشینهای پیچ دوقلو به دو پیچ منطبق، گیربکس پیچیدهتر با شفتهای همگام، و تلورانسهای ساخت محکمتر نیاز دارند. آنها همچنین بهتر تغذیه و مخلوط می کنند، به ویژه پودرها و ترکیبات پر شده، که هزینه را در کاربردهای PVC و ترکیبی توجیه می کند.
دوام پیچ و بشکه اکسترودر چقدر است؟
عمر سرویس عمدتاً به محتوای پرکننده، دمای پردازش و نظم نگهداری بستگی دارد. پلی اولفین های پر نشده روی پیچ و بشکه نیترید شده می توانند سال ها کار کنند، در حالی که ترکیبات پر از شیشه ممکن است ظرف یک یا دو سال یک مجموعه نیترید شده را به طور قابل توجهی از بین ببرند. بشکه های دو فلزی و پیچ های مقاوم در برابر سایش باعث افزایش طول عمر در عملکرد ساینده می شوند.
آیا می توانم بدون تعویض بشکه فقط پیچ را تعویض کنم؟
بله، اما فقط در صورتی که سوراخ بشکه هنوز در محدوده تحمل باشد. هنگامی که فاصله بین پروازهای پیچ و دیواره بشکه از حد مجاز فراتر رفت، یک پیچ جدید به تنهایی خروجی را بازیابی نخواهد کرد، زیرا مذاب در طول پروازها به عقب می لغزد. اندازه گیری هر دو جزء قبل از سفارش از اشتباه گران قیمت جلوگیری می کند.
پیچ ها و بشکه های اکسترودر از چه موادی ساخته می شوند؟
فولادهای پیچ متداول شامل گریدهای نیتریدینگ مانند 38CrMoAlA و فولادهای ابزار مانند SKD61 یا D2 هستند. بشکه ها معمولاً فولاد نیترید یا دو فلزی هستند که در آن آلیاژ مقاوم در برابر سایش به داخل سوراخ ریخته می شود. انتخاب صحیح بستگی به سایندگی و پتانسیل خوردگی پلیمر در حال پردازش دارد.
پیچ و بشکه دو فلزی چیست؟
دو فلزی به یک بشکه با یک آستر آلیاژی مقاوم در برابر سایش ریخته گری گریز از مرکز، که اغلب با یک پیچ سخت شده یا سخت جفت می شود، اطلاق می شود. این ترکیب در برابر سایش الیاف شیشه و پرکننده های معدنی به مراتب بهتر از سوراخ نیترید شده با قیمت خرید بالاتر مقاومت می کند.
آیا به پیچ سفارشی نیاز دارم یا استاندارد؟
پیچ های استاندارد با مواد معمولی و محصولات استاندارد مطابقت دارند. پیچهای سفارشی زمانی معنا پیدا میکنند که مواد غیرعادی باشد، زمانی که از پرکننده مخصوص استفاده میشود، زمانی که خروجی باید بدون تغییر دستگاه افزایش یابد، یا زمانی که یک مشکل کیفیت موجود در برابر تنظیمات فرآیند مقاومت کرده است.
اکثر سوالات اکسترودر به سه واقعیت کاهش می یابد: ابعاد مواد، محصول و ابعاد ماشین. این سه پاسخ همه چیزهای دیگر را تعریف می کنند.
ماژول مرجع: خانواده های پیچ و بشکه
ماژول زیر خانوادههای اجزایی را که اغلب در جستوجوی قطعات یدکی اکستروژن ظاهر میشوند، خلاصه میکند. این به عنوان یک نقشه جهت گیری سریع برای خریداران و مهندسانی در نظر گرفته شده است که در حال تهیه مشخصات یا مقایسه قیمت ها هستند.
تک پیچ و بشکه
اکستروژن همه منظوره برای لوله، ورق، میله و پروفیل. هندسه سری SJ با مناطق تغذیه، فشرده سازی و اندازه گیری.
پیچ و بشکه دوقلو مخروطی
مجموعه های سری SJS برای پی وی سی سخت و نرم، با یک منطقه تغذیه بزرگ و برش ملایم برای ترکیبات حساس به حرارت.
پیچ و بشکه دوقلو موازی
هندسه مدولار برای پی وی سی با خروجی بالا، ترکیبات پر شده، و خطوط ترکیبی با بخش های تهویه و اختلاط.
پیچ و بشکه سیاره ای
پیچ های سیاره ای سری WB-WE، بشکه ها و اکسترودرهای کامل برای پلاستیک سازی ملایم و با حجم بالا.
پیچ و بشکه دو فلزی
مجموعههای مقاوم در برابر سایش برای فرمولهای شیشهای، پر از مواد معدنی و خورنده که در آن سوراخهای نیترید شده خیلی سریع فرسوده میشوند.
پیچ ها و بشکه های تخصصی
مجموعههای دستگاه قالبگیری تزریقی، پیچهای اکسترودر لاستیکی، و مجموعههای پیچ و بشکه فوم EPE برای اکستروژن فوم.
از آنجایی که این خانواده ها از نظر هندسه با هم همپوشانی دارند اما از نظر مواد، سختی و عملیات متفاوت هستند، ایمن ترین رویکرد برای یک سازنده ماشین این است که نقشه ماشین و مشخصات مواد را با هم تهیه کند. این مرحله تنها بیشتر خطر را از یک سفارش قطعات یدکی در خارج از کشور حذف می کند.
مشخصات پیچ و بشکه تنها زمانی کامل می شود که هندسه، مواد پایه، عملیات و سختی روی یک نقشه ذکر شده باشد.
نتیجه گیری
اکسترودر به چه معناست؟ این به معنای ماشینی است که مواد را به طور مداوم از طریق یک قالب ذوب و پمپ می کند، و همچنین به معنای مجموعه پیچ و بشکه است که این امکان را فراهم می کند. این دو تعریف با یک ایده واحد به هم مرتبط هستند: فشار کنترل شده و دمای کنترل شده سطح مقطع پایداری را ایجاد می کنند و پایداری چیزی است که مشتریان برای آن هزینه می پردازند.
برای سازندگان ماشین و پردازنده ها، مسیر عملی ساده است. ابتدا مواد و میزان تحمل محصول را تعریف کنید. پیکربندی پیچ را متناسب با مواد انتخاب کنید. ساختار بشکه را متناسب با محتوای پرکننده انتخاب کنید. اندازه درایو را طوری تنظیم کنید که خروجی مورد نیاز کمتر از حداکثر سرعت پیچ باشد. سپس قبل از ثبت سفارش، ابعاد و سختی را به صورت مکتوب بررسی کنید.
اکستروژن به آماده سازی پاداش می دهد و میانبرها را مجازات می کند. مجموعه پیچ و بشکه ای که به خوبی انطباق دارند برای سال ها بی سر و صدا کار می کنند و تحمل را در طول دوره های تولید طولانی حفظ می کنند. یک مجموعه ناهماهنگ باعث ایجاد ضایعات، مشکلات حرارتی و سایش زودرس می شود که هیچ تنظیم فرآیندی نمی تواند به طور کامل آن را جبران کند.
ابتدا مواد، هندسه پیچ و ساختار بشکه را مطابقت دهید. خروجی و عمر سرویس به طور خودکار از آن مطابقت پیروی می کند.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
