

نویسنده: ویبو
تاریخ: Oct 05, 2026
راهنمای بشکه دو فلزی برای خریداران دستگاه های اکسترودر و قالب گیری تزریقی
یک خط اکستروژن لوله که از 40 درصد پی وی سی بازیافت شده با پرکننده کربنات کلسیم استفاده می کرد، یک بشکه نیترید شده 38CrMoAlA را در کمتر از 9 ماه از بین برد. همان خط، که به یک بشکه دو فلزی ریختهگری گریز از مرکز با یک آستر مبتنی بر نیکل تبدیل شد، چهار سال قبل از اینکه کسی فکر کند سوراخ را دوباره اندازهگیری کند، کار کرد. نه ماه در مقابل چهار سال، کل مورد اقتصادی یک بشکه دو فلزی است، و همچنین به همین دلیل است که جزئیات مشخصات بسیار مهمتر از برچسب روی یک قیمت است.
نتیجه اول: هنگامی که فرآیندی پرکننده های ساینده، الیاف شیشه یا پلیمرهای خورنده را از طریق پیچ و بشکه فشار می دهد، یک بشکه دو فلزی معمولاً در هر سال تولید کمتر از نمونه نیترید شده هزینه دارد، حتی اگر فاکتور بالاتر باشد. آنچه تعیین می کند که آیا این موضوع درست است یا خیر، خانواده آلیاژی آستر، میزان چسبندگی آن لاینر به پوسته فولادی، ضخامت آستر نسبت به سوراخ، و اینکه آیا هندسه بشکه با پیچی که قبلاً در دستگاه کار می کند مطابقت دارد یا خیر، است.
این راهنما از زاویه یک سازنده ماشینآلات پلاستیکی یا پردازندهای که جایگزین بشکه فرسوده میشود، از طریق آن نقاط کار میکند: واقعاً آستر چیست، میزان سایش در عمل چگونه متفاوت است، کدام نوع پلیمر مناسب است، چه چیزی روی نقشه تعلق دارد، چگونه یک سازنده یا تامینکننده بشکه دو فلزی را بررسی کنیم، و چه چیزی را بعد از رسیدن بشکه به اسکله بارگیری بررسی کنیم.
بشکه دو فلزی در واقع چیست و آستر آلیاژی چه می کند
یک بشکه دو فلزی یک لوله فولادی با یک آلیاژ سخت است که در داخل سوراخ ذوب شده است. پوسته بیرونی فشار، بارهای فلنج و نوارهای گرمایش را حمل می کند. آستر سایش، خوردگی و بیشتر اصطکاک ایجاد شده توسط پیچ دوار را می گیرد.
دو ماده، یک سطح کار
در اکثر طرحهای ریختهگری گریز از مرکز، پوسته از فولاد کم کربن یا کروم-مولیبدن است و آلیاژ آستر به صورت مذاب ریخته میشود در حالی که پوسته میچرخد. نیروی گریز از مرکز آلیاژ را به دیواره سوراخ فشار می دهد و این دو ماده با سرد شدن به صورت متالورژیکی به هم متصل می شوند. مسیرهای همجوشی گرمایی و پرس ایزواستاتیک داغ نیز وجود دارند و زمانی که پنجره فرآیند به شدت کنترل می شود، می توانند نتایج قابل مقایسه ای تولید کنند. آنچه در قسمت تمام شده اهمیت دارد این است که رابط بین آستر و پوسته به جای یک آستین فشرده شده در یک سوراخ ناهموار، یک پیوند واقعی است.
ضخامت لاینر به طور کلی از 1.5 میلی متر تا 3 میلی متر در اندازه های معمولی اکسترودر، با آسترهای ضخیم تر در بشکه های با قطر بزرگ است. خانواده های آلیاژی در تولید معمولی عبارتند از:
- آلیاژهای مبتنی بر آهن در خانواده Fe-Cr-B که برای اکثر پلی اولفین های پر شده استفاده می شود و تعادل مقاومت در برابر سایش و هزینه را ارائه می دهد.
- آلیاژهای مبتنی بر نیکل در خانواده Ni-Cr-B-Si، انتخاب شده برای PVC و پلیمرهایی که محصولات جانبی خورنده را آزاد می کنند.
- آلیاژهای مبتنی بر کبالت برای ترکیبی از خوردگی و دمای عملیاتی بالا
- آسترهای مبتنی بر نیکل تقویت شده با کاربید تنگستن برای الیاف شیشه، پرکننده معدنی و سایر مواد ساینده با بار بالا
سختی لاینر فله معمولاً بسته به درجه بین HRC 55 و HRC 65 است. اشتباه خواندن این عدد آسان است، زیرا یک بشکه نیترید شده می تواند سختی سطحی بالاتر از معادل HRC 65 را نشان دهد. تفاوت در عمق است. نیتریدینگ گاز یک محفظه انتشار تقریباً 0.3 میلی متر تا 0.7 میلی متر ایجاد می کند و هنگامی که این کیس از بین می رود، ماده زیر مانند فولاد پایه نرم تر عمل می کند و سرعت سایش به شدت افزایش می یابد. یک آستر دو فلزی از نظر ضخامت کامل، آلیاژ سختی است، بنابراین از دست دادن چند دهم میلیمتر سوراخ، سطح کار را در داخل مواد مقاوم در برابر سایش باقی میگذارد.
چرا عمق سختی سطح را شکست می دهد؟
به این فکر کنید که یک بشکه واقعاً کجا از کار می افتد. به ندرت یک شکستگی ناگهانی است. این یک تغییر تدریجی در قطر سوراخ و گردی است که فاصله بین پرواز پیچ و دیواره بشکه را باز می کند. این تغییر راندمان انتقال را کاهش می دهد، تغییرات دمای مذاب را افزایش می دهد و در نهایت به صورت رانش ابعادی در محصول نهایی نشان داده می شود. یک جعبه سخت و نازک زمان میخرد. یک آستر آلیاژی ضخیم سالها می خرد. این تفاوت عملی بین دو نوع ساخت است و به همین دلیل است که انتخاب بشکه بشکه اکسترودر و دستگاه قالب گیری تزریقی به محض ورود پرکننده ها یا فرمول های خورنده به سمت ساختار دو فلزی حرکت می کند.
| مواد سوراخ دار | سختی معمولی | مقاومت در برابر سایش | مقاومت در برابر خوردگی | تناسب معمولی |
|---|---|---|---|---|
| فولاد کروم-مولیبدن نیترید شده | سختی سطح بالا، مورد 0.3 تا 0.7 میلی متر | کم تا متوسط | پایین | پلی اتیلن و پلی اتیلن پر نشده، سنگ زنی تمیز، اکستروژن با هدف عمومی |
| آستر دو فلزی بر پایه آهن | HRC 55 تا 62 از طریق ضخامت لاینر | متوسط به بالا | متوسط | کربنات کلسیم و تالک PP یا PE پر شده، PVC سفت و سخت با بار متوسط |
| آستر دو فلزی بر پایه نیکل | HRC 52 تا 58 از طریق ضخامت لاینر | متوسط به بالا | بالا | ترکیب خشک پی وی سی، سیستم های مقاوم در برابر شعله هالوژنه، جریان های بازیافتی با باقی مانده اسید |
| آستر دو فلزی تقویت شده با کاربید | HRC 60 تا 68 از طریق ضخامت لاینر | خیلی بالا | بالا | PA، PBT و POM تقویت شده با الیاف شیشه، رزین های مهندسی با مواد معدنی شدید |
آلیاژ لاینر و کیفیت اتصال، نه کلمه دو فلزی، تعیین می کند که یک بشکه چقدر دوام می آورد.
جایی که یک بشکه دو فلزی قیمت خود را در تولید روزانه به دست می آورد
سایش به طور یکنواخت در طول سوراخ اتفاق نمی افتد. در بخش تغذیه، جایی که گلولههای جامد و پودر در برابر دیوار فشرده میشوند، سنگینترین است، و در مناطق فشردهسازی و اندازهگیری که فشار مذاب و ذرات پرکننده با هم در برابر سطح کار میکنند، دوباره سنگین است.
سه عامل عملی نرخ سایش را تعیین میکنند: نوع و بارگذاری پرکننده، محصولات فرعی خورنده منتشر شده توسط پلیمر، و سرعت پیچ و فشار برگشتی که خط در آن کار میکند. کربنات کلسیم و تالک با بارگیری 20 تا 30 درصد، حفره را در طول چند ماه بیضی می کند. PA، PBT و POM تقویت شده با الیاف شیشه به طور متفاوتی به سوراخ حمله می کنند، زیرا الیاف مانند ابزارهای برش کوچک عمل می کنند. PVC هنوز ظریفتر است: تخریب حرارتی کلرید هیدروژن آزاد میکند که به جای خراش دادن سطح، به مرز دانهها حمله میکند، بنابراین یک محفظه نیترید شده ابتدا سوراخ میشود و سپس میپاشد.
نمودار زیر یک بشکه نیترید شده را در برابر سه نوع آستر دو فلزی تحت وظیفه PA پر از فیبر شیشه قرار می دهد. مقادیر به جای ساعات کار مطلق، ضریب عمر نسبی هستند، زیرا عمر واقعی به فرمول، طراحی پیچ و مشخصات دما بستگی دارد.
عمر حفره نسبی زیر PA پر از الیاف شیشه: بشکه نیترید شده به عنوان خط پایه
بشکه نیترید 38CrMoAlA: 1.0 برابر خط پایه
آستر دو فلزی بر پایه آهن: حدود 3.0x
آستر دو فلزی مبتنی بر نیکل: حدود 3.5 برابر
آستر دو فلزی تقویت شده با کاربید: حدود 6.0x
در مقابل یک بشکه نیترید شده، یک آستر دو فلزی مبتنی بر آهن معمولاً دو تا سه برابر طول عمر را افزایش می دهد، و یک آستر مبتنی بر نیکل در جایی که خوردگی بخشی از مشکل است به جای ساییدگی، دوباره بهتر می ماند. آسترهای تقویت شده با کاربید می توانند شکاف را تا پنج برابر یا بیشتر افزایش دهند، اما بالاترین قیمت خرید را نیز دارند، بنابراین معمولاً فقط در جایی که بارگیری پرکننده واقعاً سنگین است یا جایی که هزینه تعویض بشکه یک خط بیشتر از خود قطعه هزینه دارد، منطقی هستند. تولیدکنندهای که هم پیچهای دو فلزی و هم بشکههای دو فلزی را در خانه میریزد، تمایل دارد ابتدا یک درجه لاینر را از محتوای پرکننده و خطر خوردگی توصیه کند، و سپس به کل هزینه در سال برمیگردد، نه اینکه بودجه را انتخاب کند.
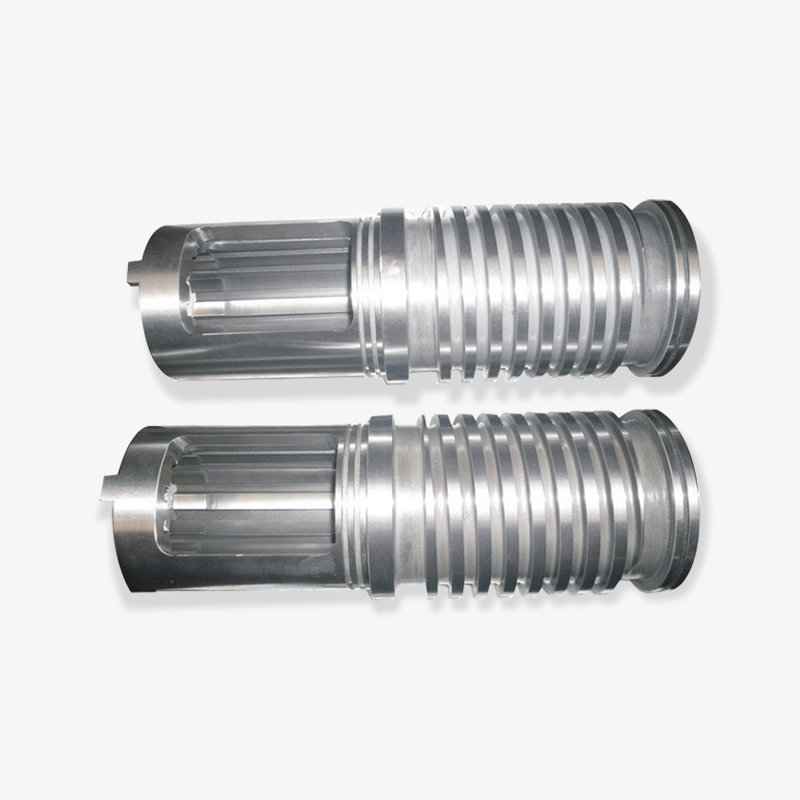
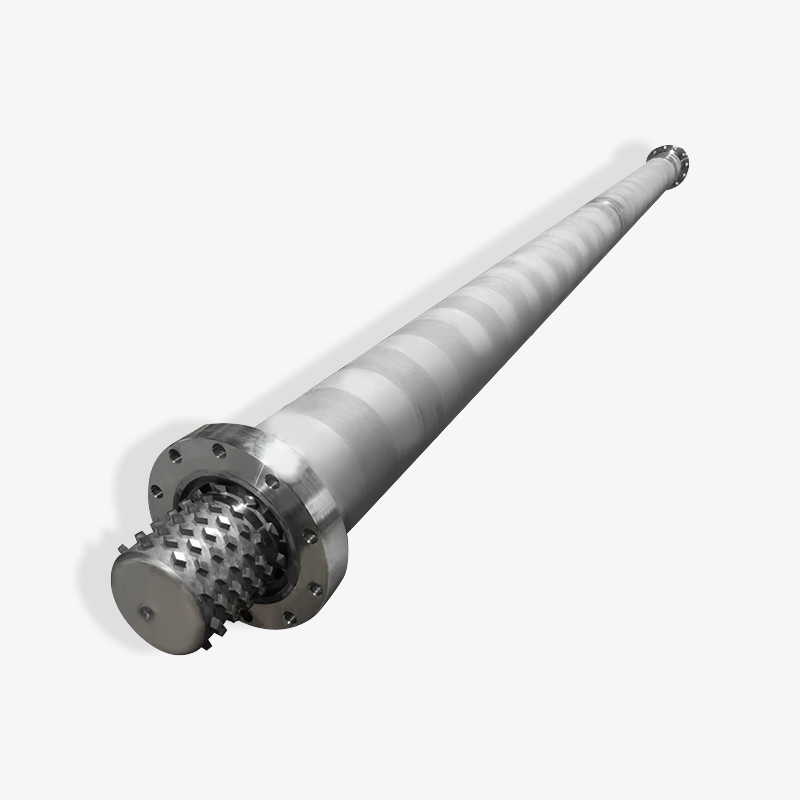
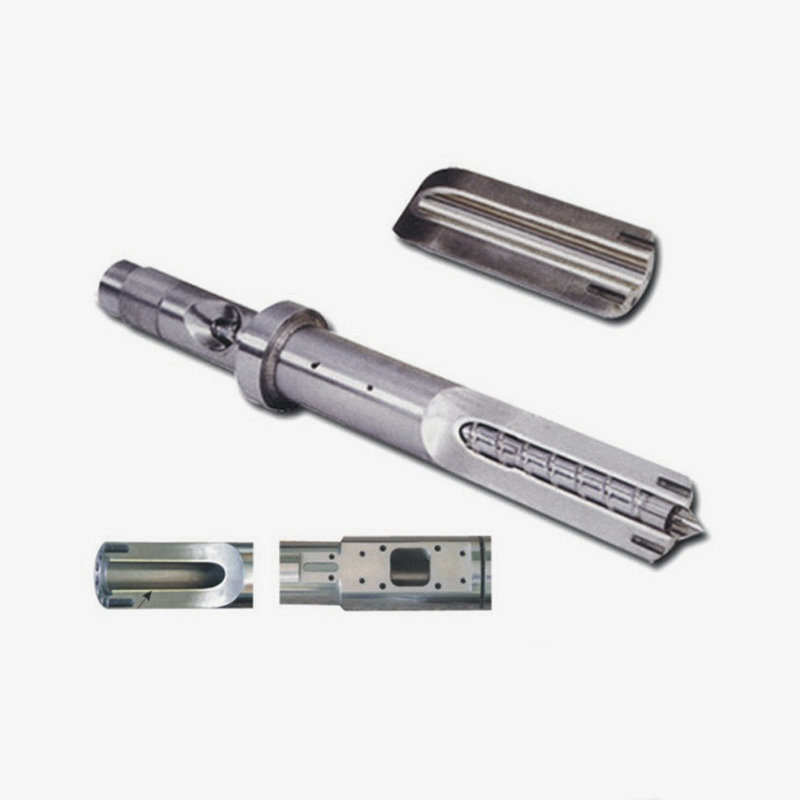
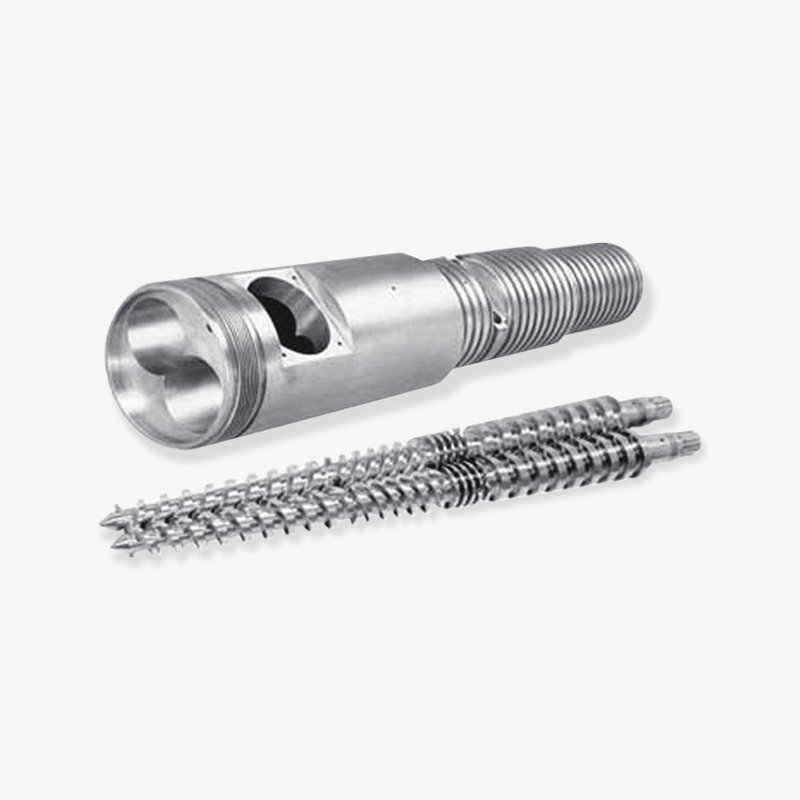
 بشکه دو فلزی بشکه دو فلزی are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... مشاهده محصول →
شایان ذکر است که انتخاب مواد چگونه با چیدمان دستگاه تعامل دارد. یک اکسترودر تک پیچی که دارای ترکیبی پر از سنگینی است، با پیچهای دوقلوی موازی یا پیچهای دوقلوی مخروطی متفاوت است، زیرا مکانیسم انتقال و توزیع زمان ماندگاری یکسان نیست. وظایف اکستروژن سیاره ای و لاستیک الگوهای خود را معرفی می کنند. در هر مورد سوال مفید یکسان است: در هر ساعت تولید چقدر کار ساینده یا خورنده در دیواره سوراخ انجام می شود.
یک بشکه دو فلزی در جایی که پرکنندهها سنگین هستند، خوردگی وجود دارد، یا هزینه توقف بیشتر از بشکه است، حق بیمه خود را سریعتر بازپرداخت میکند.
تطبیق درجه لاینر با پلیمری که در واقع اجرا می کنید
انتخاب آستر مسئله خرید سخت ترین آلیاژ موجود نیست. مسئله تطبیق آلیاژ با مکانیسم آسیبی است که در واقع در فرآیند شما وجود دارد و سپس پیچ را با بشکه تطبیق دهید تا این دو به جای اینکه در برابر یکدیگر قرار گیرند، با هم سایش کنند.
پلی اولفین های پر شده
PE و PP مملو از کربنات کلسیم، تالک یا سولفات باریم رایج ترین کاربردهای دو فلزی هستند. آسترهای مبتنی بر آهن معمولاً در اینجا پاسخ مقرون به صرفه هستند. کمتر از 10 درصد پرکننده در یک بشکه نیترید هنوز قابل تحمل است، اما وقتی بارگیری از 20 درصد گذشت، آستر دو فلزی مبتنی بر آهن از سال اول به بعد جلو می رود و شکاف همچنان بیشتر می شود زیرا کیس نیترید شده پس از یک یا دو سال اول از بین می رود در حالی که آستر آلیاژی هنوز کار می کند.
پی وی سی و سایر سیستم های خورنده
ترکیب خشک پی وی سی، بسته های هالوژنه مقاوم در برابر شعله و جریان های بازیافتی که بقایای اسیدی را حمل می کنند، مشکل را از سایش به خوردگی تغییر می دهند. آسترهای مبتنی بر نیکل مناسب ترند زیرا در برابر کلرید و محصولات جانبی اسیدی در مرز دانه مقاومت می کنند. نادیده گرفتن یک جزئیات آسان است: پیچ باید در همان زمان ارتقا یابد. اگر سوراخ مقاوم در برابر سایش باشد، اما در عرض چند ماه، مارپیچ فرود صاف شود، فاصله باز میشود، خروجی کاهش مییابد و لوله به دلیل مشکل پیچ مقصر شناخته میشود. یک رویکرد منطبق برای طراحی پیچ های مقاوم در برابر سایش، با رویه های سخت شده یا بدنه پیچ دو فلزی، معمولاً بخشی از همان تصمیم خرید است.
الیاف شیشه و رزین های مهندسی بسیار پر شده
بیش از 20 درصد محتوای فیبر شیشه ای، آسیب مکانیکی و تهاجمی است. آسترهای مبتنی بر نیکل تقویت شده با کاربید بیشترین طول عمر را دارند، اگرچه قیمت واحد بالاتر است. برای محتوای فیبر متوسط، آسترهای مبتنی بر آهن یا نیکل همراه با نسبت تراکم معقول و پیچی که به درستی سفت شده است، اغلب بدون فشار دادن بودجه به بالاترین محدوده، فاصله زمانی قابل قبولی را ارائه می دهند.
در مورد پیچ چطور؟
خرید بشکه و پیچ به عنوان یک مجموعه همسان معمولاً راه هوشمندتر است. یک بشکه دو فلزی که با یک پیچ استاندارد نیترید شده جفت میشود، تمایل دارد ابتدا پیچ را از کار بیاندازد، و میتواند لوله را با خود به پایین بکشد، زیرا ذرات سخت در پرواز نرم شده قرار میگیرند و سپس سوراخ را مانند یک دامان میشورند. تامین کنندگانی که دو فلزی را به عنوان یک دسته مواد متقاطع تک پیچ، پیچ دوقلو مخروطی، پیچ دوقلو موازی و سازه های سیاره ای در نظر می گیرند، می توانند بشکه و پیچ تطبیق آن را از همان جریان تولید تامین کنند، که یک لایه مذاکره تحمل را از پروژه حذف می کند.
سوال جفت شدن پیچ و بشکه
یک نکته فنی مفید در مورد چگونگی تعیین هندسه پیچ مقاوم در برابر سایش برای قالبگیری تزریقی تقویتشده با الیاف شیشه، سخت شدن پرواز پوشش، نسبت تراکم و تأثیر رشد فاصله بر کیفیت مذاب وجود دارد. خواندن آن در کنار قیمت بشکه کمک می کند تا دو بخش خرید به جای اینکه آنها را به عنوان اقلام جداگانه در نظر بگیریم، تراز می کند.
اگر درجه آستر با پلیمر مطابقت نداشته باشد، بشکه دو فلزی مزیت خود را از دست می دهد و فاکتور بالاتری برای شما باقی می ماند.
تلورانس ها، هندسه و جزئیات رابط برای قرار دادن در نقاشی
بشکه دو فلزی یک قطعه سفارشی است. اگر نقشه فقط بشکه دو فلزی، سوراخ 90 میلیمتری را نشان میدهد، تامینکننده باید همه چیزهای دیگر را حدس بزند، و حدسها دقیقاً همان جایی است که مشکلات بعداً ظاهر میشوند.
حداقل، مشخصات باید شامل موارد زیر باشد:
- قطر سوراخ و کلاس تحمل، با پیچ واقعی به جای اندازه اسمی بررسی می شود
- محدودیت های گردی و صافی سوراخ، به عنوان مثال صافی در 0.05 میلی متر در هر 1000 میلی متر طول
- ضخامت لاینر و حداقل ضخامت دیواره باقیمانده
- طول کلی، قطر فلنج، دایره پیچ، مرحله مکان یابی و جزئیات صورت آب بندی
- اندازه و موقعیت دهانه تغذیه، دریچه هواکش، و درگاه های سنسور فشار یا دما
- شیارهای باند بخاری، از جمله طول شیار و فاصله
- زبری سطح سوراخ، معمولاً 0.4 تا 0.8 میکرومتر برای کار اکستروژن
- سختی لاینر و تایید کیفیت باند، با بازرسی اولتراسونیک، نمونه متالوگرافی یا کوپن تست ریختهگری شده با دسته
- فاصله پیچ در فرود پرواز، زیرا یک بشکه را نمی توان جدا از پیچی که با آن کار می کند پذیرفت.
دو عادت تدارکاتی باعث کاهش دردسر می شود. اول، اجازه ندهید ضخامت آستر برای صرفه جویی در هزینه کوتاه شود. یک آستر نازک ارزان تر است، اما حاشیه کمتری در برابر تنش پیوند دارد و هنگامی که آلیاژ از بین رفت، تمام مزیت آن از بین می رود. دوم، مقادیر اندازه گیری شده را در گزارش بازرسی حمل و نقل بخواهید، نه بیانیه انطباق. اندازه گیری حفره در موقعیت های تعریف شده، خوانش سختی و اعداد خروجی فورا به شما می گوید که آیا تامین کننده واقعا خروجی خود را بررسی می کند یا به سادگی یک گواهی عمومی را ارسال می کند.
طراحی بشکه بدون ضخامت آستر، صافی و الزامات تأیید پیوند، دعوتی آشکار برای عمر کوتاه است.
بشکه دو فلزی در مقابل بشکه نیترید شده: هزینه واقعی مالکیت
یک بشکه دو فلزی معمولاً بین 1.8 تا 3 برابر قیمت یک بشکه نیترید شده با همان اندازه است. این چندگانه تا زمانی که در مقابل هزینه ثابت ماندن خط تنظیم نشود، قابل توجه به نظر می رسد.
یک خط اکستروژن پیچ دوقلو در حال اجرا با الیاف شیشه ای تقویت شده PA بگیرید. اگر یک بشکه نیترید شده دوازده ماه دوام بیاورد، هر جایگزینی کار، برچیدن، تراز مجدد، راه اندازی مجدد و ضایعات را در طول سطح شیب دار به همراه دارد. اگر یک بشکه دو فلزی روی یک دستگاه چهل و هشت ماه کار کند، کارخانه به جای چهار سال، یک بشکه را در چهار سال خریداری می کند و همچنین از سه توقف برنامه ریزی نشده جلوگیری می کند. هنگامی که آن حساب نوشته می شود، معمولاً تصمیم خود را می گیرد.
هنوز مواردی وجود دارد که یک بشکه نیترید شده انتخاب معقولی است. PE یا PP پر نشده که در دمای متوسط، با محتوای پرکننده کم و بدون مواد افزودنی خورنده کار میکند، به آرامی سوراخ میشود. قرار دادن یک لاینر دو فلزی در این فرآیند به معنای پرداخت حاشیه ای است که خط هرگز استفاده نمی کند. با این حال، قضاوت به فرمول واقعی بستگی دارد و نه فرمول ایده آل. بسیاری از گیاهان از رزین پر نشده شروع میکنند و دو سال بعد شروع به مخلوط کردن دوباره آسیاب میکنند، در این مرحله منحنی سایش کاملاً تغییر میکند.
همچنین یک مسیر میانی وجود دارد که ارزش دانستن در مورد آن را دارد: استفاده از یک لاینر دو فلزی در بخش های تغذیه و فشرده سازی که در آن سایش بدترین است، در حالی که ساخت و ساز ارزان تر در منطقه اندازه گیری حفظ می شود. برای هر هندسه ای مناسب نیست، اما به عنوان راهی برای کنترل هزینه در بشکه های بلند، گفتگو با یک تامین کننده در حین نقل قول قانونی است.
هزینه هر سال خدمات و توقف اجتنابشده را محاسبه کنید، نه هزینه هر بشکه در فاکتور.
چگونه یک تولید کننده، تامین کننده یا عمده فروش بشکه دو فلزی را دامپزشک کنیم
بازار بشکههای دو فلزی شامل کارخانههای تولیدی واقعی و شرکتهای بازرگانی است که مجدداً میفروشند. هر دو می توانند قطعات قابل استفاده را ارائه دهند، اما باید بدانید که کدام یک در مقابل شما قرار دارد، زیرا زمان تحویل، سفارشی سازی و مسئولیت زمانی که مشکلی پیش می آید، همگی متفاوت هستند.
سوالاتی که به سرعت این دو را از هم جدا می کند:
- آیا فرآیند ریختهگری یا ذوب در خانه کنترل میشود و آیا میتوان درجه لاینر را در یک دسته ردیابی کرد؟
- آیا تامین کننده می تواند نتایج سختی و بازرسی باند اولتراسونیک را برای لاینر ارائه دهد؟
- آیا قابلیت ماشینکاری داخلی وجود دارد یا سوراخ توسط شخص ثالث پس از ریخته گری لاینر تکمیل می شود؟
- آیا می توان بشکه را به یک نقشه خاص برای ابعاد سوراخ، تحمل و فلنج ساخت یا فقط از اندازه های استاندارد انتخاب کرد؟
- با توجه به اینکه بشکه های بلند دو فلزی معمولاً بیشتر از قطعات نیترید شده طول می کشد، زمان واقعی برای یک قطر سفارشی بزرگ چقدر است؟
- بستهبندی و اسناد صادراتی، از جمله گواهیهای مواد و گزارشهای ابعادی چگونه انجام میشود؟
- تأمینکننده واقعاً با کدام دستههای پلیمری کار کرده است، از جمله سطوح فیلر و فیبر؟
یک سوال بیشتر سروصدا را از بین میبرد: از تامینکننده بخواهید توضیح دهد که لاینر چگونه چسبانده شده است و کیفیت اتصال چگونه تأیید میشود. یک کارخانه تولید واقعی می تواند فرآیند و روش بازرسی را بدون تردید توصیف کند. یک فروشنده معمولا نمی تواند با آن سطح از جزئیات پاسخ دهد.
همچنین به بررسی عرض خانواده محصولات تامین کننده کمک می کند. شرکتی که بشکههای تک پیچ، بشکههای دو پیچ مخروطی، بشکههای دو پیچی موازی، بشکههای پیچ سیارهای، بشکههای دستگاه قالبگیری تزریقی و قطعات ماشینهای پلاستیکی را تولید میکند، احتمالاً ظرفیت ماشینکاری و کنترل فرآیند را برای انجام یک کار دو فلزی سفارشی دارد، زیرا تلورانسها در آن خطوط تولید دیگر این نیاز را دارد.
از یک تامین کننده بشکه دو فلزی بخواهید که فرآیند اتصال و روش بازرسی باند را توضیح دهد. پاسخ نوع شرکتی که با آن سر و کار دارید را نشان می دهد.
روالهای نصب، شکست و بازرسی سوراخ
هنگامی که یک بشکه به کارخانه می رسد، تصمیمات انگشت شماری تعیین می کند که آیا این بشکه عمر کامل مورد انتظار را داشته باشد یا زودتر از کار بیفتد.
- تراز. محور پیچ و محور سوراخ لوله را تا حد عملی نزدیک کنید، با هدف انحراف در 0.05 میلی متر. بشکه ای که خارج از خط است در یک طرف ساییده می شود و پیچ به طور مداوم در برابر آن کار می کند.
- ترتیب گرمایش قبل از وارد شدن مواد، بشکه را به دمای بالا برسانید. تغذیه مواد سرد در بشکه سرد اصطکاک خشک با مراحل اضافی است.
- از دویدن خشک خودداری کنید. اجرای پیچ در یک بشکه خالی، فلز را با فلز آسیاب می کند. در عوض با یک ترکیب پاک کننده مناسب پاکسازی کنید.
- ترکیب پاکسازی را تماشا کنید. نمرات پاکسازی ساینده می توانند مواد را به همان راحتی که مواد را از روی پیچ جدا می کنند، از روی آستر جدا کنند.
- اندازه گیری های حفره پایه را ثبت کنید. قبل از نصب، سوراخ را در موقعیت های مشخص شده اندازه گیری کنید و در هر پنجره تعمیر و نگهداری در همان موقعیت ها تکرار کنید.
- حد سایش را تعیین کنید. یک قانون داخلی ایجاد کنید، مانند شروع برنامه ریزی برای جایگزینی زمانی که فرسودگی سوراخ به کسری مشخص از فاصله اولیه رسید، و کیفیت خروجی را با این تعداد بررسی کنید.
بسیاری از کارخانه ها تنها زمانی یک بشکه فرسوده را کشف می کنند که ابعاد محصول تغییر کند یا پیچ شروع به کشیدن کند. یک روال ساده اندازه گیری حفره، آن شگفتی را به یک خرید برنامه ریزی شده و برنامه ریزی شده تبدیل می کند، که همچنین به این معنی است که جایگزینی را می توان قبل از توقف خط به جای پس از توقف آن سفارش داد.
بیشتر طول عمر بشکه دو فلزی در زمان تراز، گرم کردن و شکستن تعیین می شود، نه در لحظه انتخاب درجه لاینر.
چرا سازندگان ماشینهای پلاستیکی بشکهها را از ماشینهای پیچ مایکروویو ژوشان تهیه میکنند
ماشینآلات مایکروویو ژوشان در سال 1990 در ژوشان، ژجیانگ تأسیس شد و اجزای اصلی ماشینآلات پردازش پلاستیک، عمدتاً پیچها، بشکهها و قطعات مرتبط را میسازد. این شرکت کارگاهی به مساحت بیش از 10000 متر مربع با بیش از 60 نیروی کار دارد و محصولات آن به بازارهایی از جمله ایالات متحده، آلمان، دبی، ویتنام و تایلند ارسال می شود. مشتریان آن عمدتاً کارخانههای تولید ماشینآلات پلاستیکی هستند، مشاغلی که پیچها و بشکهها را در اکسترودرهای کامل و ماشینهای قالبگیری تزریقی مونتاژ میکنند.
وسعت طیف محصولات برای یک تیم خرید مهم است. این شرکت در کنار پیچهای دو فلزی و بشکههای دو فلزی، بشکههای تک پیچ، بشکههای دو پیچ مخروطی، بشکههای دو مارپیچ موازی، پیچها و بشکههای سیارهای، پیچها و بشکههای دستگاه قالبگیری تزریقی، پیچهای اکسترودر لاستیکی، لوازم جانبی دستگاه اکستروژن فوم EPE، دستگاه لوله و پروفیل لوله اکستروژن کامل فوم EPE، دستگاه اکستروژن لوله پلاستیکی و پروفیل کامل تولید میکند. خطوط این ترکیب به این معنی است که یک سازنده ماشینآلات میتواند یک بشکه و پیچ منطبق با آن یا یک مجموعه پیچ دوقلوی مخروطی را از یک تامینکننده به جای هماهنگی سه تامینکننده تامین کند.
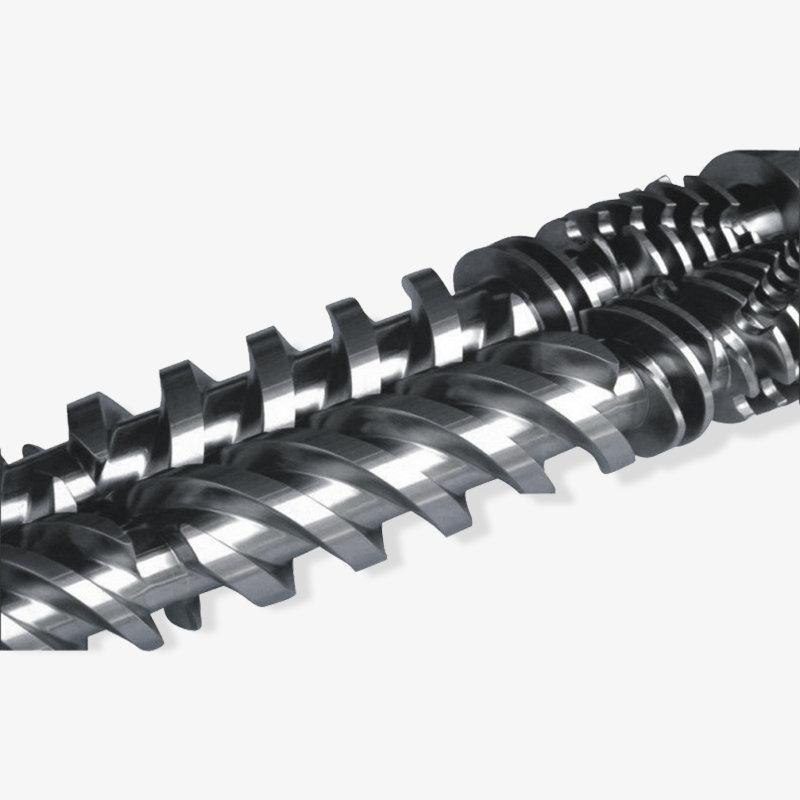
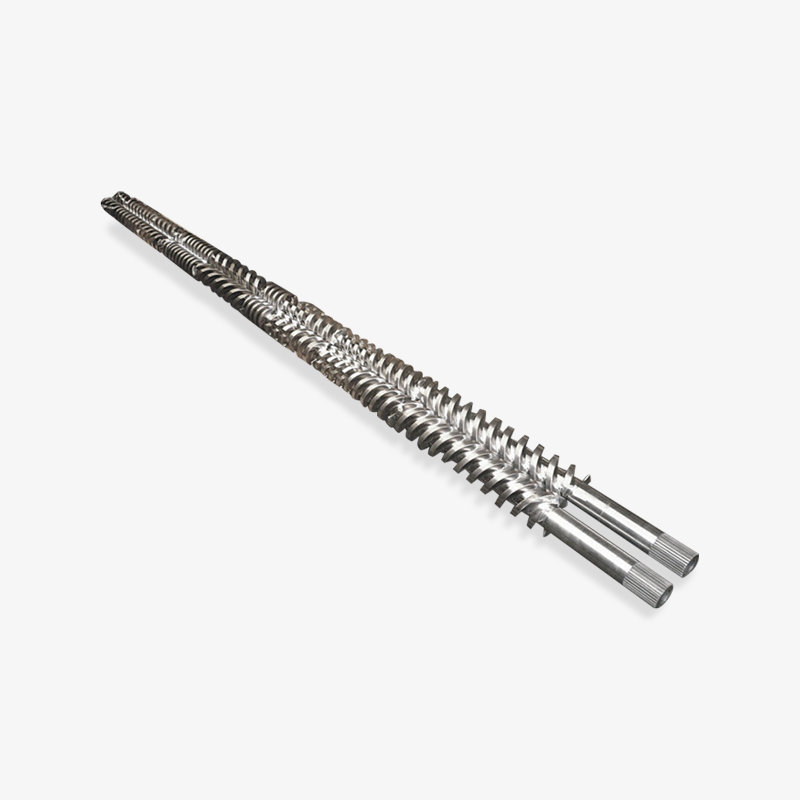
 پیچ دو فلزی پیچ دو فلزی is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... مشاهده محصول →
سفارشی سازی تفاوت عملی دیگر است. این شرکت خود را حول این ایده قرار می دهد که می تواند یک جزء یا یک مجموعه کامل از تجهیزات را تامین کند و تولید پیچ و بشکه دقیق را با ماشین کاری عمومی ترکیب می کند. برای سازندگان ماشینآلاتی که به طور منظم به فلنجهای غیر استاندارد، قطر سوراخهای غیرعادی، دهانههای تغذیه اصلاحشده، دریچههای تغییر موقعیت یا پورتهای حسگر اضافی نیاز دارند، همکاری با تامینکنندهای که هم لاینر را ریختهگری میکند و هم حفره را ماشینکاری میکند، لایهای از عدم تطابق تحمل را که در غیر این صورت در مونتاژ ظاهر میشود، حذف میکند.
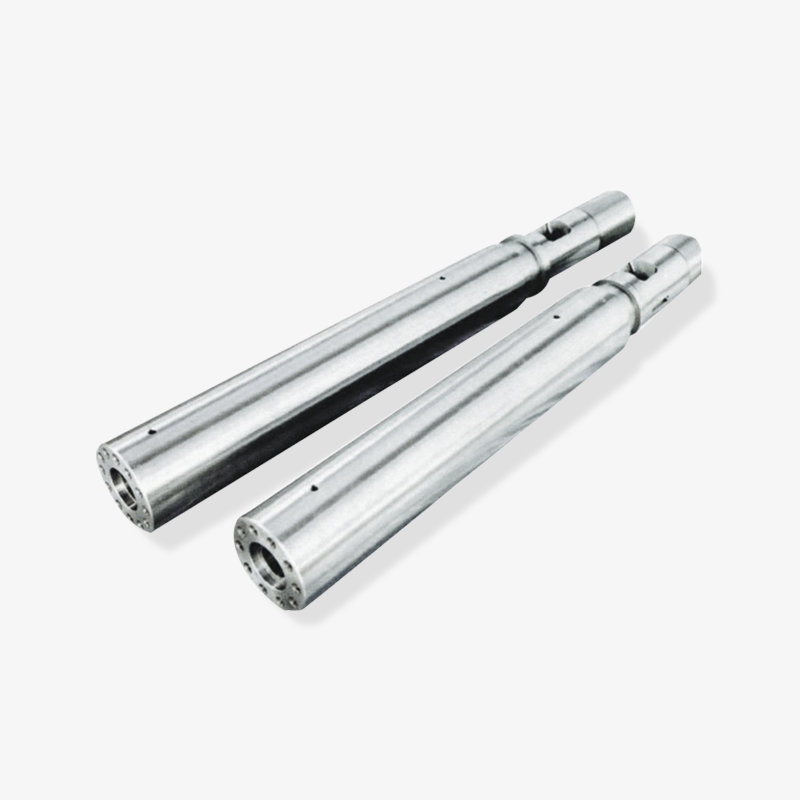
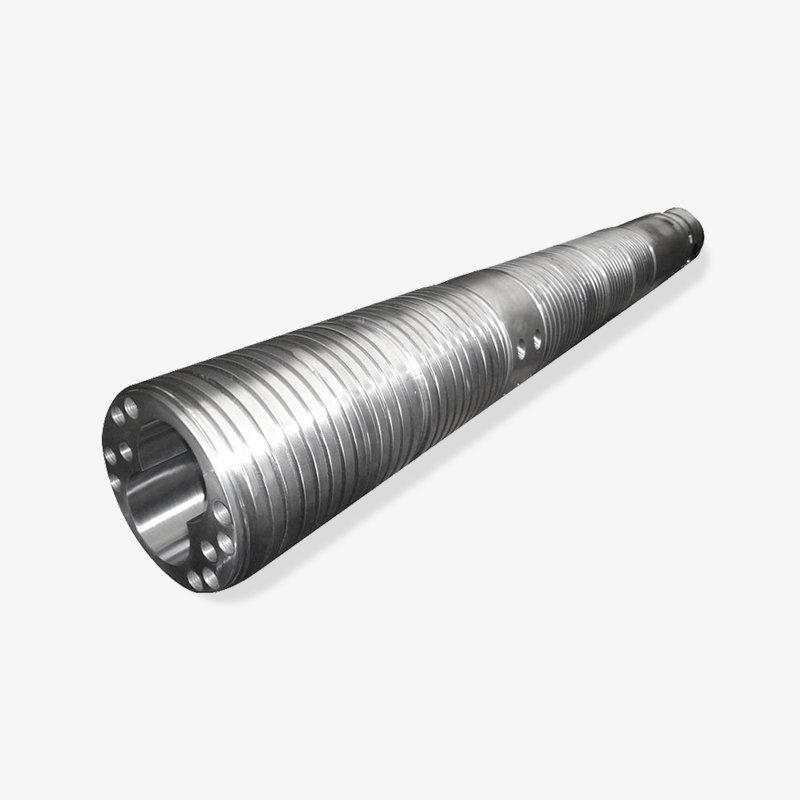
 بشکه پیچ دستگاه قالب گیری تزریقی پیچ هسته سیستم پلاستیک سازی است و مواد خام پلاستیکی برش داده می شوند، فشرده می شوند، مخلوط می شوند و از طریق حرکت چرخشی حمل می شوند. طراحی ... مشاهده محصول →
قالب گیری تزریقی تصویر خوبی است. یک قالبساز یا ماشینساز که با رزینهای مهندسی پر شده سر و کار دارد، به مجموعهای از پیچ و بشکه نیاز دارد که رفتار سایش آن در یک بازه زمانی طولانی قابل پیشبینی باشد، و محدوده پیچ و بشکه دستگاه قالبگیری تزریقی آن کاربرد را مستقیماً پوشش میدهد. همین منطق در سمت اکستروژن نیز صدق میکند، جایی که آسترهای دو فلزی با یک پیچ، پیچ دوقلو و طرحهای سیارهای جفت میشوند تا با مکانیسمهای انتقال مختلف و زمانهای اقامت مطابقت داشته باشند.
این شرکت بیان می کند که به یک تامین کننده مهم قطعات مکانیکی برای تعدادی از مشتریان ماشین آلات پلاستیکی در چین تبدیل شده است که به جای یک معامله یکباره، یک رابطه تامین طولانی مدت را توصیف می کند. از دیدگاه خریدار، این بدان معناست که درگیر کردن کارکنان فنی در حین انتخاب و ثابت نگه داشتن مشخصات در طول تولید، هر دو ارزش مدیریت عمدی را دارند، زیرا در نظر گرفته شده است که این رابطه در چندین برنامه ماشین ادامه یابد.
تامینکنندهای که لاینر خود را ریخته و سوراخهای خود را ماشینکاری میکند، میتواند به جای سه خرید جداگانه، تلورانسهای بشکه، پیچ و فلنج را به عنوان یک مجموعه همسان هماهنگ کند.
سوالات متداول در مورد بشکه های دو فلزی
بشکه دو فلزی چیست؟
این یک بشکه فولادی با یک آستر آلیاژی سخت است که به داخل سوراخ ذوب شده است. پوسته فولادی بیرونی استحکام، مهار فشار و ابعاد نصب را فراهم می کند. آستر آلیاژی مقاومت در برابر سایش و بسته به درجه، مقاومت در برابر خوردگی را فراهم می کند. در اکسترودرها و ماشین های قالب گیری تزریقی به عنوان شریک کاری پیچ استفاده می شود.
دوام یک بشکه دو فلزی در مقایسه با بشکه نیترید چقدر است؟
در کار ساینده، یک آستر دو فلزی معمولاً سه تا شش برابر بیشتر از یک بشکه نیترید شده کار میکند، با رقم دقیق بسته به نوع پرکننده و بارگیری، درجه لاینر و دمای فرآیند. در وظایف خفیف و پر نشده، تفاوت بسیار کمتر است، بنابراین مقایسه باید بر اساس فرمول واقعی شما باشد تا یک ضریب کلی.
آیا می توان بشکه دو فلزی را تعمیر کرد یا دوباره آستر کرد؟
این بستگی به عمق سایش و وضعیت پوسته دارد. اگر سایش هنوز در داخل آستر باشد و پوسته صاف با ضخامت دیواره مناسب باشد، برخی از تامین کنندگان می توانند آستر را دوباره قالب ریزی کنند. اگر خود پوسته دچار اعوجاج شده باشد یا سوراخ بیش از حد مواد را از دست داده باشد، لوله جدید معمولا کاربردی تر است. اندازه گیری تعیین کننده این است که چقدر لاینر باقی مانده است.
آیا یک بشکه دو فلزی برای یک اکسترودر کوچک ارزشش را دارد؟
اگر آن اکسترودر کوچک، یک ترکیب پر شده را اجرا کند و زمان از کار افتادگی آن گران باشد، ممکن است. اگر از PE یا PP پر نشده استفاده کند و یک بشکه یدکی از قبل در قفسه باشد، یک بشکه نیترید شده ممکن است برای چند سال اول مقرون به صرفه باشد. عوامل تعیین کننده محتوای پرکننده، هزینه توقف و فاصله زمانی تعویض هستند، نه اندازه دستگاه.
آیا بشکه های دو فلزی با پی وی سی کار می کنند؟
بله، اما با آستر مبتنی بر نیکل به جای آستر مبتنی بر آهن. محصولات فرعی خورنده پی وی سی به مرزهای دانه حمله می کنند، بنابراین مقاومت در برابر خوردگی به اندازه مقاومت در برابر سایش مهم است. پیچ همچنین باید دارای یک درمان مقاوم در برابر خوردگی باشد، در غیر این صورت سایش به سادگی از بشکه به پیچ تغییر می کند.
آیا می توان ابعاد را برای دستگاه موجود سفارشی کرد؟
بله. بشکه های دو فلزی معمولاً برای طراحی ساخته می شوند. قبل از سفارش، لوله قدیمی را اندازه گیری کنید و قطر سوراخ، طول کلی، ابعاد فلنج و موقعیت باز شدن خوراک را اندازه گیری کنید، سپس از آن اندازه گیری ها به عنوان مبنای قطعه جدید استفاده کنید. اگر بشکه قدیمی از قبل بیضی شکل است، ابعاد فرسوده را کپی نکنید. به جای آن از نقشه اصلی یا مشخصات اصلی استفاده کنید.
سفارش خرید بشکه دو فلزی باید شامل چه مواردی باشد؟
قطر سوراخ و تحمل، محدودیتهای صافی، درجه و حداقل ضخامت لاینر، ابعاد فلنج و پورت، زبری سوراخ، سختی و الزامات بازرسی اتصال، روش بستهبندی و گزارش ابعادی که باید همراه قطعه ارسال شود. اگر بعداً مشکلی ظاهر شود، قرار دادن همه اینها روی کاغذ به هر دو طرف یک نقطه مرجع می دهد.
یک خریدار برای اولین بار باید کدام درجه لاینر را انتخاب کند؟
به جای لیست قیمت، از مکانیسم آسیب شروع کنید. PE و PP پر شده به یک آستر مبتنی بر آهن اشاره می کند. پی وی سی یا سیستم های هالوژنه به پایه نیکل اشاره دارد. فیبر شیشه ای سنگین یا بارگذاری مواد معدنی بالا به یک آستر تقویت شده با کاربید اشاره دارد. اگر فرآیند ترکیبی از سایش و خوردگی باشد، خانواده مقاوم در برابر خوردگی را در اولویت قرار دهید و سختی کمی کمتر را بپذیرید.
انتخاب یک بشکه دو فلزی به تطبیق فرمول پلیمری و الگوی سایش با درجه آستر بستگی دارد، و سپس تأیید میکند که تأمینکننده میتواند روی نقشه شما بسازد و آنچه را که اندازهگیری کرده است مستند کند. برای پی وی سی و سیستم های خورنده، این به معنای آستر مبتنی بر نیکل است. برای الیاف شیشه و مواد معدنی سنگین، به سمت یک پوشش تقویت شده با کاربید اشاره می کند. برای PE و PP معمولی پر شده، یک آستر مبتنی بر آهن اغلب کافی است. پس از انتخاب آلیاژ، سوالات در مورد کیفیت اتصال، ضخامت آستر، تحمل سوراخ ها و گزارش های بازرسی است.
اگر یک مجموعه پیچ و بشکه دو فلزی را برای یک اکسترودر یا یک ماشین قالبگیری تزریقی مشخص میکنید، سریعترین مسیر برای یک نقل قول مفید، ارسال قطر سوراخ، پلیمر، نوع پرکننده و محتوای آن و فاصله زمانی سرویس فعلی است که از قطعه در دستگاه دریافت میکنید. با این چهار قطعه اطلاعات، یک سازنده می تواند یک درجه لاینر و یک پیچ منطبق را توصیه کند، و شما می توانید گزینه ها را بر اساس هزینه در سال تولید به جای قیمت واحد مقایسه کنید.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
