

نویسنده: ویبو
تاریخ: Oct 12, 2026
راهنمای صفحه قالب: انتخاب، تراز و سایش برای قالب گیری تزریقی
یک دستگاه قالب گیری تزریقی 330 تنی ظروف PP 2.5 میلی متری را به مدت سه ساعت با فلاش در یک گوشه قطعه کار می کرد. اپراتور دو بار نیروی گیره را افزایش داد. مهندس فرآیند حلقه چک را عوض کرد. تعمیر و نگهداری "پیچ و بشکه" را در بالای لیست قطعات یدکی قرار می دهد. اندازه گیری واقعی متفاوت بود: انحراف موازی بین صفحات قالب متحرک و ثابت در موقعیت گیره 0.14 میلی متر بود. در آن تناژ، خط جداسازی قالب معمولاً باید در داخل 0.05 میلی متر قرار گیرد.
تشخیص نادرست از این نوع در کف قالب گیری معمول است و جایی است که سهم زیادی از بودجه تعمیر و نگهداری در جهت اشتباه هزینه می شود.
صفحه قالب یک صفحه فولادی ساده نیست. این سطح مرجع در یک زنجیره بعدی است. نیروی گیره از ضامن یا سیلندر هیدرولیک از طریق آن به داخل قالب می گذرد و واحد پلاستیک سازی مذاب را به حفره ای که صفحه در آن قرار می دهد منتقل می کند. هر گونه انحراف در آن سطح مرجع به طور همزمان در دو مکان ظاهر می شود: فلاش در خط جدایی و سایش در واحد تزریق.
صفحه قالب مبدأ را تعیین می کند. هنگامی که آن را منحرف، سایش، یا از دست دادن موازی، هیچ پیچ، بشکه، و یا فرآیند تنظیم بیشتر پایین خط می تواند آن خطا را بازیابی.
آنچه که یک صفحه قالب واقعاً در یک سلول قالب گیری کنترل می کند
هر دستگاه قالب گیری دو صفحه دارد. صفحه ثابت به قاب ثابت روبروی واحد تزریق پیچ می شود. صفحه متحرک با ضامن یا گیره هیدرولیک روی میله های کراوات حرکت می کند. هر دو با فاصله میلههای اتصال به یکدیگر متصل میشوند، و هر دو به وسیله چیزی بیشتر از یک پایه مشترک و یک پشته تحمل مشترک به واحد تزریق گره میخورند.
یک تخته پنج چیز را به طور همزمان کنترل می کند:
- موازی سازی در موقعیت گیره، به معنای فاصله بین دو سطح جداکننده پس از اعمال نیروی گیره.
- صافی صفحه نصب قالب، که تعیین می کند که آیا پایه قالب به طور یکنواخت قرار می گیرد یا سنگ.
- تحمل ضخامت و ضخامت، زیرا اینها ارتفاع بسته شدن قالب را تنظیم می کنند که دستگاه می تواند بپذیرد.
- شرایط مواد و عملیات حرارتی. گریدهای معمولی ریخته گری و آهنگری در صفحات ماشین قالب گیری شامل ریخته گری کلاس S45C، S50C و ZG270-500 می باشد.
- سوراخ بند کش و سوراخ اجکتور، که میزان جابجایی قالب تحت بار را کنترل می کند.
دو نقطه آخر همانهایی هستند که خریداران بیشتر از همه دست کم می گیرند. هنگامی که نیروی گیره به 80 درصد برسد و انبساط حرارتی قالب به بالای آن اضافه شود، صفحه ای که سرمای کاملاً صاف را اندازه گیری می کند، همچنان می تواند منحرف شود. در ماشینهای کمتر از 250 تن، کارگاه معمولاً موازیسازی بین 0.02 میلیمتر و 0.05 میلیمتر در 100 میلیمتر را نگه میدارد، و این اندازهگیری باید در موقعیت گیره انجام شود تا در موقعیت باز.
کار دومی وجود دارد که کمتر آشکار است. صفحه نیز یک هیت سینک است. دمای قالب از طریق پایه قالب وارد آن میشود و یک صفحه با دندههای ناهموار یا بخش دیواری ناسازگار، مناطق گرم و سرد محلی را در طول سالها خدمت ایجاد میکند. این مناطق جایی هستند که اولین تغییر شکل قابل اندازه گیری ظاهر می شود.
موازی بودن باید با دستگاه گیره اندازه گیری شود، نه باز. یک اندازه گیری سرد و باز یک عدد راحت است که خیلی کم به شما می گوید.
چرا وضعیت صفحه قالب در انتهای تزریق ظاهر می شود؟
هنگامی که موازی سازی شروع به رانش کند، پیامدهای آن مکانیکی و قابل پیش بینی است. این زنجیره تقریباً به این صورت است:
- نیروی گیره به طور نابرابر در سراسر خط جداکننده توزیع می شود و یک گوشه قالب بار بیشتری را نسبت به بقیه حمل می کند.
- اپراتور فلاش را می بیند و برای بستن آن نیروی گیره را افزایش می دهد.
- نیروی گیره بالاتر صفحه را بیشتر به داخل قالب فشار می دهد، که انحراف ایجاد شده در وهله اول را تقویت می کند.
- تهویه قالب به طور ناهموار باز می شود، بنابراین فشار پشت حفره از شات به شات تغییر می کند.
- ناپایداری پلاستیک اپراتور را مجبور می کند تا برای جبران سرعت پیچ و فشار برگشتی را تنظیم کند.
- اکنون پیچ و بشکه باری را جذب می کنند که متعلق به تحمل صفحه است.
به همین دلیل است که "ما پیچ را عوض کردیم و برای سه هفته خوب بود" ادامه می یابد. مشکل پیچ نبود از آن برای جبران سطحی استفاده می شد که قبلاً نوار تحمل خود را ترک کرده بود. در طی چند هزار چرخه، این جبران به صورت تسریع سایش پهلو، افزایش ناهماهنگی دمای مذاب، و در نهایت یک حلقه چک که زودتر از کار میافتد، نشان میدهد زیرا در برابر یک هدف متحرک کار میکند.
تشخیص معکوس نیز به همان اندازه مفید است. اگر یک پیچ کاملاً جدید و یک بشکه کاملاً جدید نصب شده است و همچنان فلاش ظاهر می شود، قبل از لمس هر چیز دیگری، موازی بودن را اندازه بگیرید. این چک حدود بیست دقیقه هزینه دارد و نیازی به پاره کردن ندارد. باید قبل از سفارش یدکی بیاید نه بعد از آن.
اگر یک پیچ و بشکه جدید فلاش را برطرف نکرد، مشکل هرگز در واحد تزریق نبود. ابتدا صفحه قالب را اندازه بگیرید.
موازی سازی صفحه قالب و سایش پیچ: یک مقایسه عملی
جدول زیر انحراف موازی اندازه گیری شده در کارگاه را در برابر علائمی که ابتدا ظاهر می شوند و در مقابل آنچه در سمت تزریق اتفاق می افتد، ترسیم می کند. ارقام یک ماشین کلاس 250 تنی را توصیف می کنند و به جای استانداردهای منتشر شده، مقادیر معمولی هستند، بنابراین باید در کنار نقشه ماشین شما خوانده شوند.
| انحراف در گیره | اولین علامت قابل مشاهده | اثر ضربه ای در سمت تزریق | اقدام پیشنهادی |
|---|---|---|---|
| در 0.05 میلی متر | هیچ کدام | هیچ کدام | نگهداری پیشگیرانه معمولی |
| 0.05 تا 0.08 میلی متر | روی یک گوشه قالب فلاش بزنید | نیروی گیره افزایش می یابد، فشار برگشتی افزایش می یابد، بار پیچ افزایش می یابد | صفحه را مجددا اندازه گیری و تراز کنید |
| 0.08 تا 0.15 میلی متر | سایش ناهموار پین راهنمای، رانش زمان چرخه | ناپایداری پلاستیک، سایش سریعتر پیچ و بشکه | صفحه را دوباره ماشین کاری کنید یا تعویض کنید، پیچ را بررسی کنید |
| 0.15 تا 0.25 میلی متر | خرد کردن خط جدایی، آسیب پایه قالب | قبل از اینکه پیچ بتواند جبران کند، حلقه چک از کار افتاده است | توقف تولید، بررسی تراز کامل |
| بالای 0.25 میلی متر | آسیب قالب، خطر ایمنی | بارگذاری جانبی روی پیچ، سوراخ کردن بشکه | تعمیرات اساسی ماشین |
دو چیز در آن جدول شایسته تاکید است. اولین مورد این است که جهش از ردیف دوم به ردیف سوم جایی است که هزینه ها سریع ترین افزایش می یابد. صفحه ای که 0.06 میلی متر بیرون است را اغلب می توان با یک پاس تراز مجدد بازگرداند. صفحهای که به 0.12 میلیمتر رسیده است معمولاً نیاز به ماشینکاری دارد و هنگامی که صفحه نصب را ماشینکاری میکنید، ارتفاع بسته شدن دستگاه را نیز تغییر میدهید.
دوم اینکه امتیاز دهی بشکه در ردیف پنجم خود را اعلام نمی کند. بعداً بهعنوان پیچی ظاهر میشود که دیگر وزن گلوله ثابتی را نمیکشد، و تا آن زمان هزینه تعویض به جای فقط یک قسمت، هم پیچ و هم لوله را پوشش میدهد.
گران ترین تصمیم تعمیر و نگهداری در ماشین قالب گیری معمولاً بین 0.08 میلی متر تا 0.15 میلی متر گرفته می شود، زمانی که صفحه هنوز قابل تعمیر است و واحد تزریق هنوز سالم است.
تامین منابع قالب قالب کار و واحد تزریق قطعات با هم
هنگامی که یک ماشین قالبگیری بازسازی میشود، کار صفحه و کار واحد تزریق باید بهجای دو کار، به عنوان یک کار برنامهریزی شود. آنها یک زنجیره تحمل مشترک دارند و صفحه ای که مجدداً در ارتفاع بسته جدید ماشینکاری می شود نحوه قرارگیری قالب را نسبت به نازل تغییر می دهد که به نوبه خود نحوه تنظیم پیچ و بشکه را تغییر می دهد.
Zhoushan Microwave Screw Machinery Co., Ltd. از سال 1990 پیچ ها، بشکه ها و قطعات ماشین آلات پلاستیکی مرتبط را از ژجیانگ تولید می کند و تولیدکنندگان ماشین آلات پلاستیکی را به جای کاربران نهایی تامین می کند. طبقه فروشگاه آن بیش از 10000 متر مربع را پوشش می دهد و محصولات خروجی آن به ایالات متحده، آلمان، دبی، ویتنام و تایلند ارسال می شود. برای پروژههای بازسازی، پیچ ماشین قالبگیری تزریقی و خط بشکه، سمت پلاستیکی زنجیره تحمل را که صفحه در انتهای دیگر آن قرار دارد، میپوشاند.
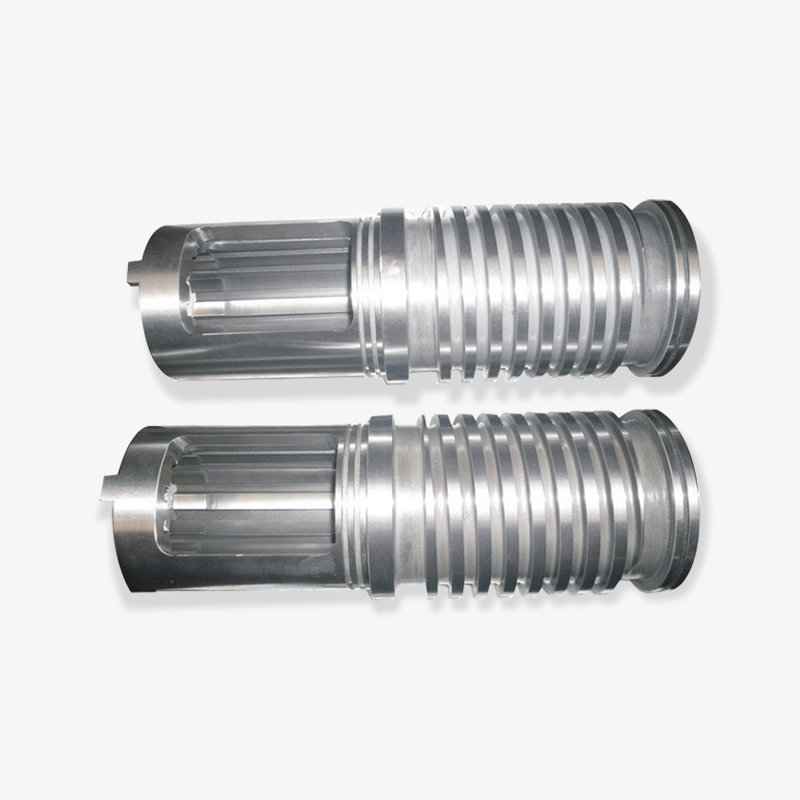
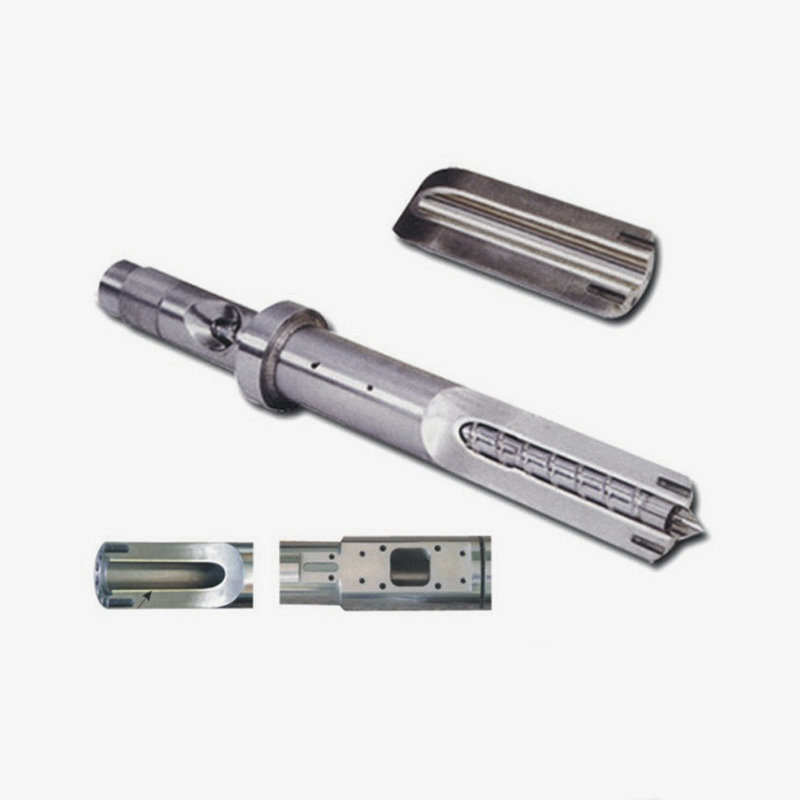
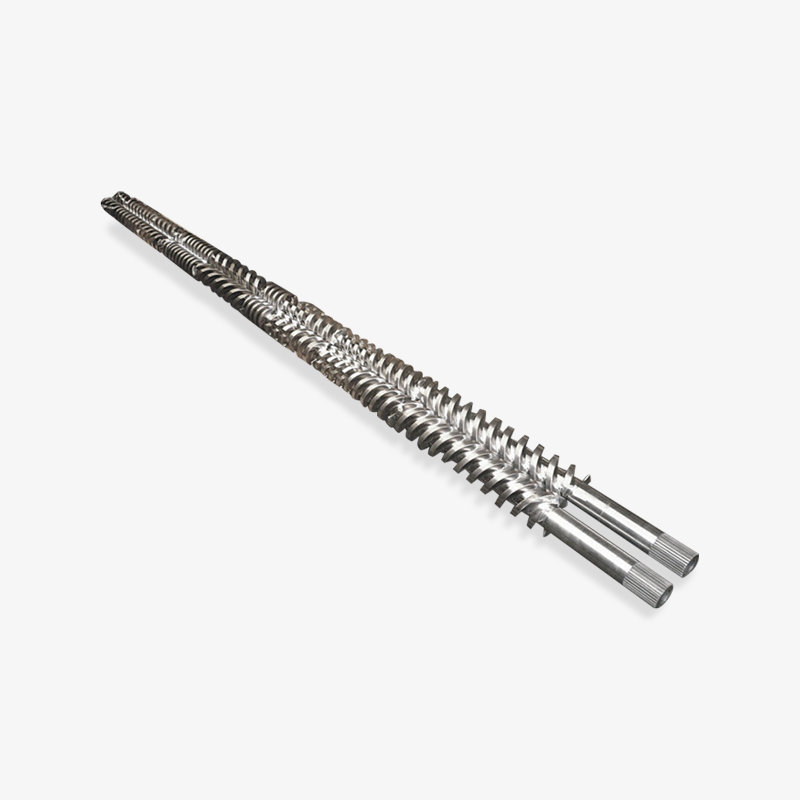
 بشکه پیچ دستگاه قالب گیری تزریقی پیچ هسته سیستم پلاستیک سازی است و مواد خام پلاستیکی برش داده می شوند، فشرده می شوند، مخلوط می شوند و از طریق حرکت چرخشی حمل می شوند. طراحی ... مشاهده محصول →
چیزی که در هنگام سفارش هر دو با هم اهمیت دارد این است که تامین کننده می تواند در مقابل نقشه ماشین به جای اندازه عمومی، نقل قول بدهد. قطر پیچ، نسبت L/D، درجه آستر بشکه، سبک حلقه چک، و صفحه فلنج نازل همگی باید با ارتفاع بسته شدن صفحه شما مطابقت داشته باشند. اگر صفحه در حال ماشینکاری مجدد باشد، موقعیت تماس نازل حرکت می کند و لوله ای که قبل از ثابت شدن آن شماره سفارش داده شده است ممکن است مناسب نباشد.
این یکی از دلایلی است که پروژههای بازسازی زمانی بهتر عمل میکنند که ابتدا بررسی پلین انجام شود و سفارش واحد تزریق در برابر بعد نهایی قرار گیرد. همچنین توضیح میدهد که چرا زمانبندیهای بازسازی اغلب دچار لغزش میشوند: کار صفحه و ترتیب بشکه به صورت موازی اجرا میشوند، و دومی بیصدا به اولی بستگی دارد.
ابتدا صفحه را بررسی کنید، سپس بشکه را با ارتفاع بسته نهایی سفارش دهید. سفارش هر دو به طور همزمان به این صورت است که زمانبندیهای بازسازی از بین میروند.
جزئیات مشخصاتی که باعث بیشترین بازدهی می شود
درجه لاینر بشکه تنها متغیری است که فاصله تعویض را بیشتر در واحد تزریق جابجا می کند. نمودار زیر با استفاده از یک شاخص عمر نسبی سایش که در آن یک بشکه نیترید استاندارد روی 100 تنظیم شده است، سه پیکربندی معمول آستر را در یک ماشین با پلی پروپیلن پر نشده مقایسه می کند.
شاخص عمر سایش نسبی بر اساس پیکربندی آستر بشکه (نیترید شده = 100)
ارقام شاخص برای PP پر نشده در دستگاه تناژ متوسط. عمر مفید واقعی به دمای مذاب، سرعت پیچ و محتوای پرکننده ساینده بستگی دارد.
ساختار دو فلزی پیکربندی اکثر پروژه های بازسازی است که در نهایت بر روی آن انجام می شود و دلیل آن تنها مقاومت در برابر سایش نیست. یک بشکه دو فلزی ابعاد سوراخ خود را طولانی تر نگه می دارد، که فاصله پیچ به بشکه را در یک پنجره سرویس طولانی تر ثابت نگه می دارد. این پایداری چیزی است که در واقع از تکرارپذیری وزن شات محافظت می کند، و این ویژگی است که اکثر خریداران واقعاً برای آن هزینه می پردازند، حتی زمانی که فکر می کنند برای سختی هزینه می پردازند.
توجه داشته باشید که نوار سوم به طور خودکار پاسخ درست نیست. در رزین کالای پر نشده با سرعتهای پیچ متوسط، پیکربندی اول اغلب سریعتر بازپرداخت میشود و هزینه لاینر اضافی مزیتی را ایجاد میکند که برنامه هرگز از آن استفاده نخواهد کرد. این تصمیم باید محتوای پرکننده، دمای مذاب و مدت زمانی که ماشین بین توقف های برنامه ریزی شده کار می کند، ردیابی کند.
جایی که خریداران گرفتار می شوند در جفت شدن است. یک بشکه دو فلزی مجهز به یک پیچ استاندارد نیترید شده، سایش را به پیچ منتقل می کند و یک پیچ فرسوده در یک بشکه سخت، آستر را از داخل مشخص می کند. پیکربندیها یک مجموعه منطبق هستند، نه منویی که در آن هر آیتم خط به طور مستقل بهینه شود.
یک بشکه سخت که با یک پیچ نرم جفت می شود عمر را افزایش نمی دهد، سایش را تغییر مکان می دهد. درجه آستر و پیچ را به عنوان یک تصمیم مطابقت دهید.
نحوه قضاوت درباره تامین کننده بشکه و بشکه قالب در چین
تامین هر دو بخش فریم ماشین و قطعات واحد تزریق از یک تامین کننده راحت است، اما راحتی دلیلی برای نادیده گرفتن سوالات نیست. در اینجا قیمت به تنهایی فیلتر ضعیفی است، زیرا دو قیمتی که به نظر یکسان هستند می توانند سه برابر در طول عمر متفاوت باشند و این تفاوت در درجه مواد و کنترل ماشینکاری نه در شرایط تجاری پنهان است.
سوالات مفیدی که باید قبل از ثبت سفارش از سازنده یا تامین کننده بپرسید:
- آیا درجه لاینر با نام مواد ذکر شده است یا فقط به عنوان "دو فلزی" توصیف می شود؟
- آیا بشکه سنگ زنی و تکمیل شده در داخل است، یا تکمیل فرعی است؟
- آیا تامین کننده می تواند فاصله در حال اجرا بین پیچ خاص و بشکه خاص ذکر شده را تایید کند؟
- آیا محدوده محصول بر اساس نوع ساختار - یک پیچ، دوقلو مخروطی، دوقلو موازی، سیاره ای - سازماندهی شده است تا بتوان هندسه صحیح را به جای حدس زدن انتخاب کرد؟
- آیا تامین کننده هر دو سمت بازسازی و ساخت جدید را مدیریت می کند، و آیا آنها در مقابل نقشه ماشینی به هر صورت نقل قول می دهند؟
ماشینآلات مایکروویو ژوشان از خانوادههای تک پیچ، پیچ دوقلوی مخروطی، دو پیچ موازی و پیچهای سیارهای، همراه با بشکههای پیچ ماشینهای قالبگیری تزریقی، مجموعههای پیچ و بشکه دو فلزی، پیچهای اکسترودر لاستیکی، و بشکههای پیچ اکستروژن فوم EPE تولید میکند. تولیدکنندهای با این گستردگی هندسی معمولاً پاسخهای مستقیمی در مورد درجههای مناسب و درجههای آستر دارد، زیرا ابزارآلات یکسان و رشته عملیات حرارتی یکسان همه آنها را تغذیه میکند.
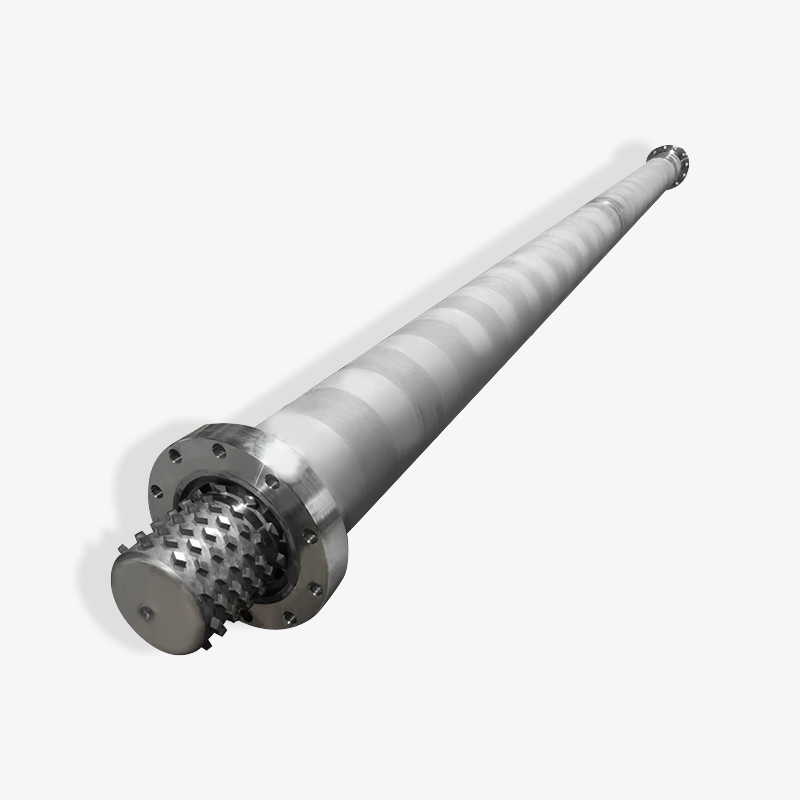
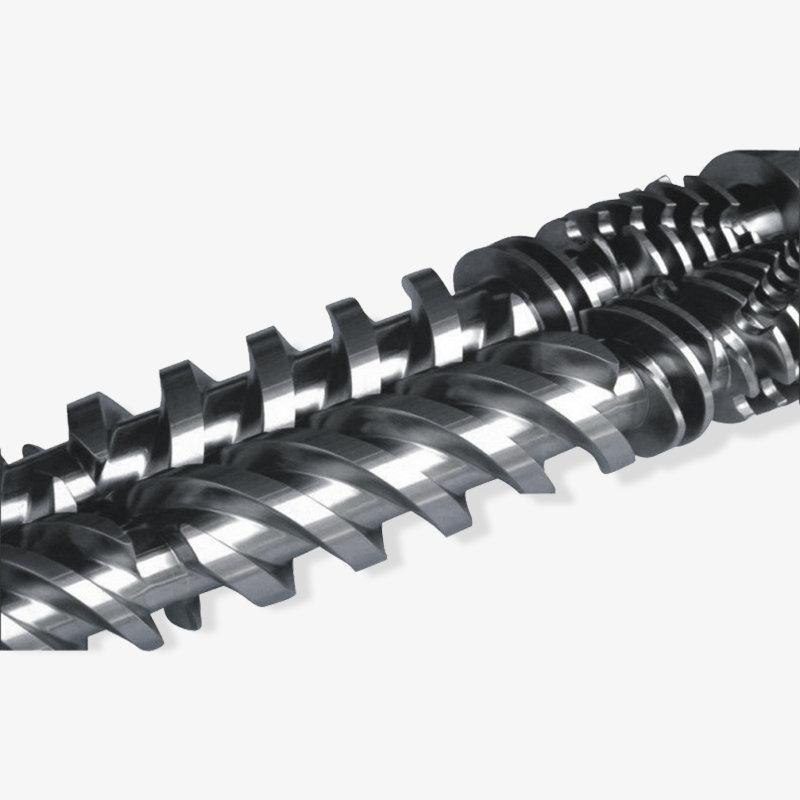
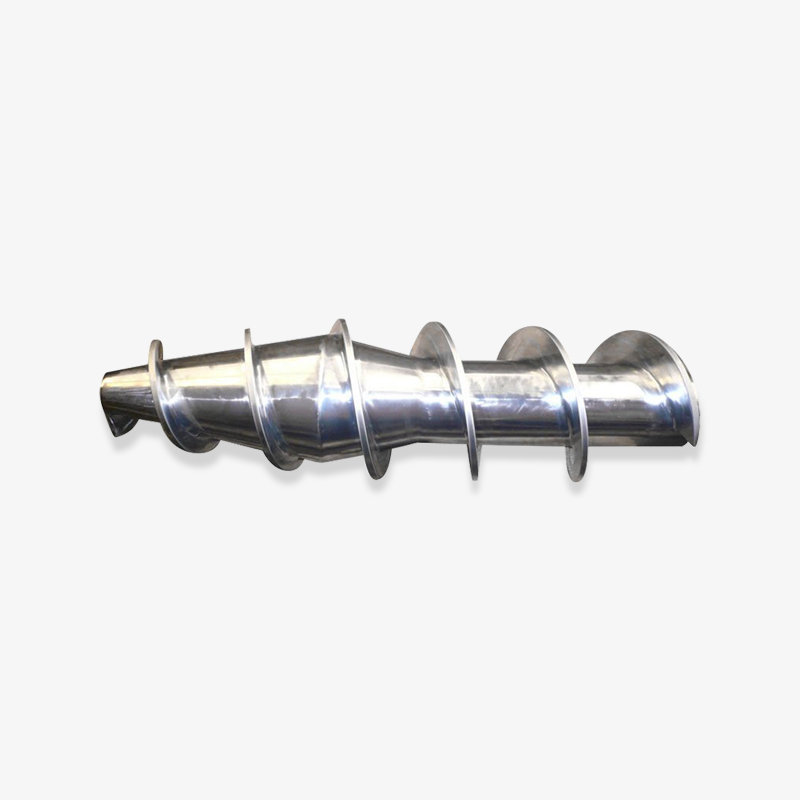
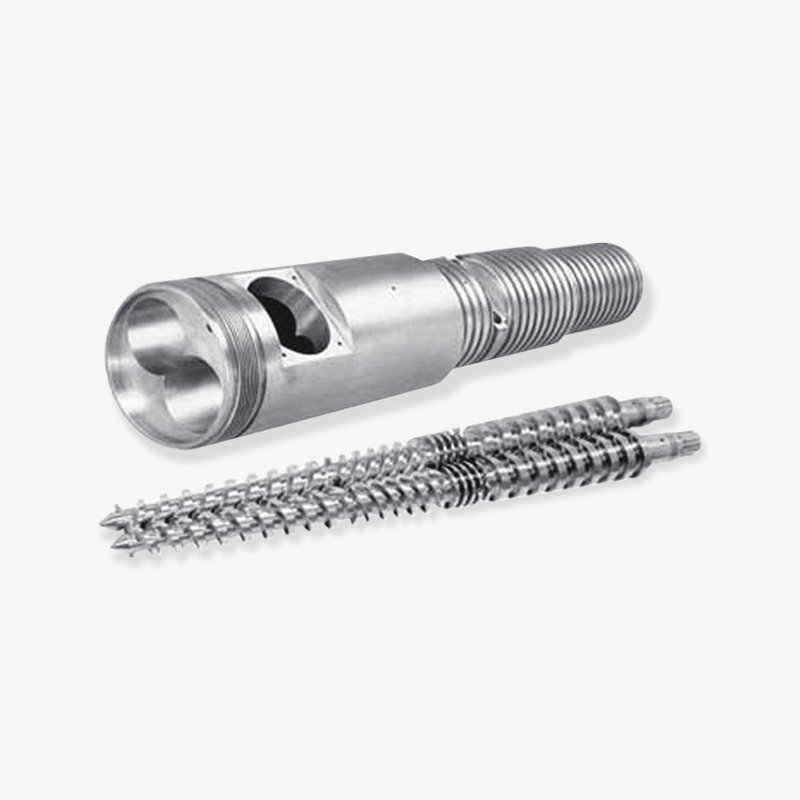
 پیچ دو فلزی پیچ دو فلزی is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... مشاهده محصول →
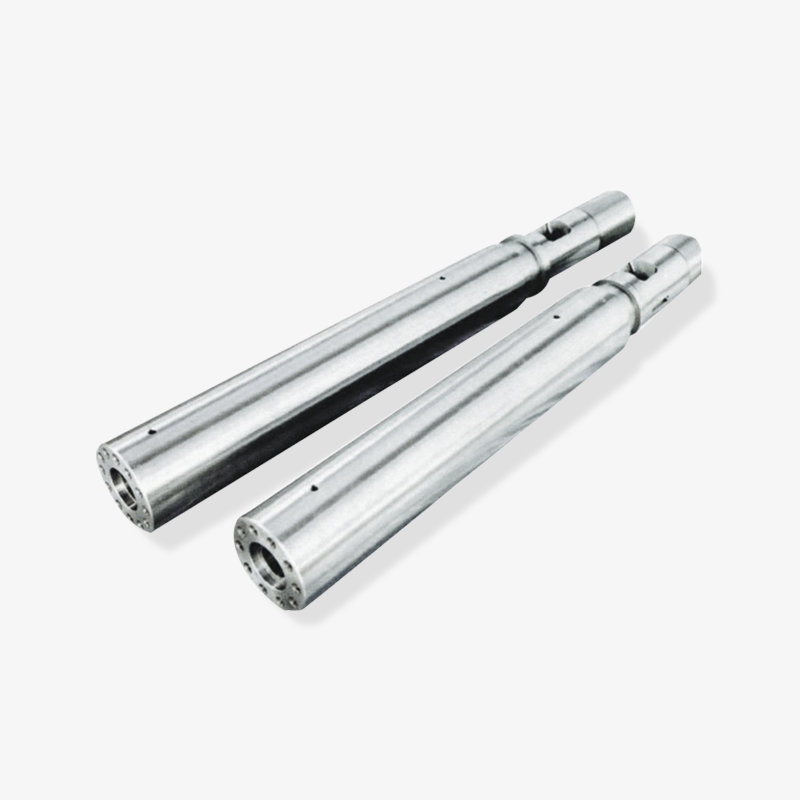
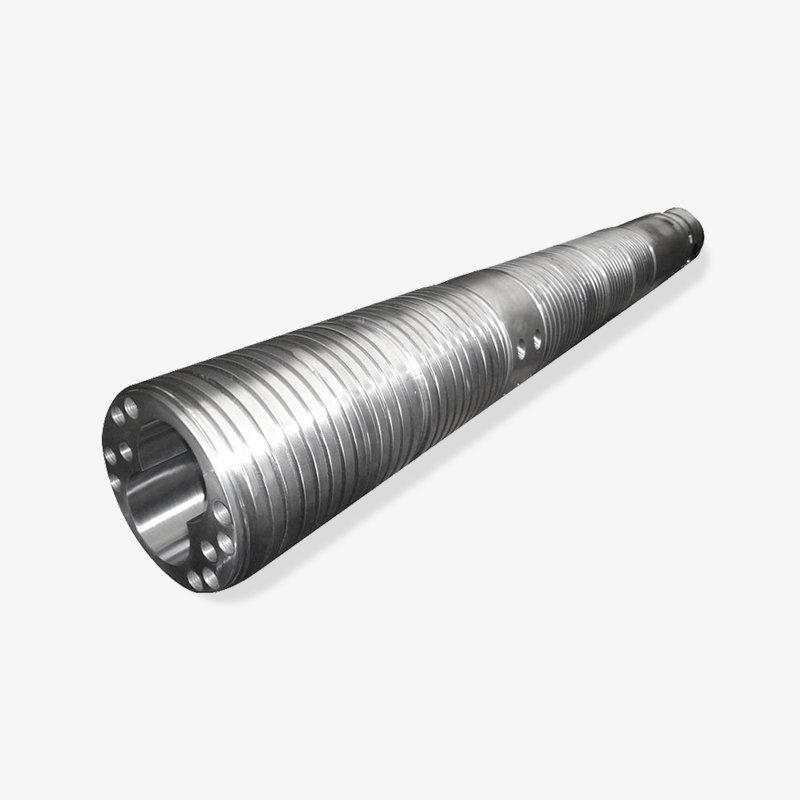
 بشکه دو فلزی بشکه دو فلزی are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... مشاهده محصول →
برای عمدهفروشان و شرکتهای بازرگانی که دوباره به بازارهای قالبسازی میفروشند، تمایز مفید بین عرضهکنندهای است که میتواند در سراسر سفارشهای تکراری تلورانس داشته باشد و عرضهکنندهای که فقط یک بار میتواند به آن برسد. ترکیب پیچ و بشکه دو فلزی یک مورد آزمایشی خوب است، زیرا آلیاژ تحت شرایط کنترل شده اعمال می شود و فرآیند جعلی دشوار است. مشخصات مواد را در سفارش نمونه بخواهید و سپس بررسی کنید که همان مشخصات در سفارش تولید ظاهر می شود. اگر این دو با هم مطابقت نداشته باشند، موضوع تامین کننده نیست - کنترل فرآیند است.
مشخصات مواد را در سفارش نمونه بخواهید، سپس همان مشخصات را در سفارش تولید تأیید کنید. همین مقایسه یک تولید کننده را از یک فروشنده جدا می کند.
روش های تعمیر و نگهداری که تلورانس های صفحه و پیچ را در یک راستا نگه می دارد
بسیاری از مشکلات هم ترازی در بخش های قبلی برای جلوگیری از آن ارزان و برای معکوس کردن گران است. یک روال کوتاه و خسته کننده زنجیره تحمل را دست نخورده نگه می دارد:
- موازی بودن را در موقعیت گیره در یک برنامه ثابت اندازه گیری کنید، معمولاً هر سه ماه یک بار در ماشینی که سه شیفت کار می کند. شماره را ثبت کنید، نه فقط یک پاس یا شکست.
- روغن کاری میله کراوات را طبق برنامه انجام دهید. میله های کراوات خشک باری را که صفحه متحرک می بیند افزایش می دهد و انحرافی را که می خواهید از آن جلوگیری کنید سرعت می بخشد.
- فشار برگشت را برای 500 ساعت اول پس از هر گونه تعویض پیچ یا بشکه تنظیم کنید. یک حرکت آهسته به سمت بالا در مقدار ثبت شده، اولین سیگنالی است که نشان می دهد حلقه چک یا صفحه حرکت کرده است.
- استفاده از نیروی گیره را به عنوان یک ابزار اصلاح فلاش متوقف کنید. بالا بردن آن برای بستن خط جدایی رایج ترین روشی است که یک صفحه قابل تعمیر تبدیل به یک کار جایگزین می شود.
- وقتی پیچ و بشکه را عوض می کنید، صفحه را در همان پنجره نگهداری اندازه گیری کنید. انجام هر دو به طور همزمان هزینه کمتری نسبت به انجام آنها با فاصله شش ماه دارد.
نظم و انضباط اندازه گیری بیش از ابزار اهمیت دارد. یک نشانگر شمارهگیر و مجموعهای از سنجهای حسگر به این سوال پاسخ میدهند، مشروط بر اینکه قرائت به صورت گیره گرفته شده و بر اساس خط پایه از زمانی که دستگاه جدید بود ثبت شود. بدون خط مبنا، هر قرائتی مبهم است و قرائت های مبهم تمایل دارند به نفع ارزان ترین توضیح حل شوند.
در قسمت تزریق، استفاده از پیچ دو فلزی منطبق و مجموعه بشکه، دفعات جدا شدن دستگاه را کاهش می دهد، که به نوبه خود میزان قرار گرفتن صفحه در معرض مونتاژ مجدد عجله را کاهش می دهد. این دو سیستم مستقل نیستند و تقویم تعمیر و نگهداری نباید با آنها به گونه ای رفتار کند که انگار هستند.
قرائت موازی گیره شده را در برابر خط مبنا از زمانی که دستگاه جدید بود، ثبت کنید. اندازه گیری ثبت نشده، اندازه گیری است که نمی توانید روی آن عمل کنید.
سوالات متداول در مورد صفحات قالب و واحدهای تزریق
آیا شرایط صفحه قالب واقعاً بر عمر پیچ و بشکه تأثیر می گذارد؟
به طور غیرمستقیم اما پیوسته انجام می دهد. هنگامی که موازی حرکت می کند، اپراتورها با افزایش نیروی گیره و تنظیم فشار برگشتی برای حفظ کیفیت قطعه پاسخ می دهند. این تنظیمات باری را که پیچ حمل میکند افزایش میدهد و تغییرات شات به شات را که حلقه چک باید جذب کند، افزایش میدهد. پیچ دلیل ساییدگی نیست، اما عواقب آن را می گیرد.
چه تلورانس موازی را باید در دستگاه خود هدف قرار دهم؟
در ماشین های زیر 250 تن، محدوده کارگاهی 0.02 میلی متر تا 0.05 میلی متر در 100 میلی متر در موقعیت گیره یک هدف معقول است. ماشین های بزرگتر معمولاً به نسبت بیشتری اجازه می دهند. عددی که اهمیت دارد، عددی است که در طراحی ماشین شما وجود دارد، به جای باز بودن، گیره اندازه گیری می شود.
آیا باید پیچ و بشکه را بخرم و کار پلانت را با همان تامین کننده ترتیب دهم؟
نه لزوما همان تامین کننده، بلکه همان گفتگوی تساهل. موقعیت تماس نازل به ارتفاع بسته شدن نهایی پس از هر ماشینکاری صفحه بستگی دارد، بنابراین ترتیب بشکه باید به جای اجرای در کنار آن، از بررسی صفحه پیروی کند. تامینکنندهای که در مقابل نقشه ماشینی نقل قول میکند، میتواند آن تغییر را جذب کند. کسی که در برابر اندازه عمومی نقل قول می کند نمی تواند.
آیا یک بشکه دو فلزی ارزش هزینه اضافی روی رزین پر نشده را دارد؟
اغلب نه، حداقل نه تنها در زمینه ساییدگی. جایی که هنوز می تواند بازپرداخت کند، ثبات سوراخ در یک پنجره خدمات طولانی است که از تکرار وزن شات محافظت می کند. اگر دستگاه از رزین کالای پر نشده با سرعت پیچ متوسط استفاده کند و به ندرت از هم جدا شود، ممکن است یک بشکه نیترید استاندارد با یک پیچ منطبق زودتر بازپرداخت شود.
چگونه بفهمم سایش در صفحه است یا در پیچ؟
ابتدا توازی را اندازه گیری کنید، زیرا بیست دقیقه طول می کشد و بدون تخریب. اگر موازی در داخل تلرانس باشد و وزن شلیک همچنان در حال حرکت باشد، مشکل در سمت تزریق است و حلقه چک یا فاصله پیچ مکان بعدی است که باید به آن نگاه کرد.
اولین سفارش از یک تامین کننده چینی باید شامل چه مواردی باشد؟
حداقل: مرجع ترسیم ماشین، هندسه پیچ و نسبت L/D، درجه آستر بشکه بر اساس مشخصات مواد، سبک حلقه چک، و فاصله دویدن مورد نیاز. تولیدکنندهای که روی هندسههای منفرد، دوقلو، مخروطی و سیارهای کار میکند، معمولاً قبل از نقلقول از آنها درخواست میکند، که خود سیگنال مفیدی است.
ابتدا صفحه و سپس واحد تزریق را اندازه گیری کنید. ترتیب تشخیص بیش از دقت اندازه گیری اهمیت دارد.
خواندن مرتبط
دو صفحه دیگر در این سایت، واحد تزریق و گستره وسیعتر محصول را با جزئیات بیشتری پوشش میدهد.
هر دو صفحه در کنار مواد تراز بالا قرار دارند و قبل از نهایی شدن نقل قول بازسازی ارزش خواندن را دارند، زیرا تصمیمات تحملی که آنها توصیف میکنند مستقیماً به ارقام ارتفاع بسته و فاصله مورد بحث در اینجا وارد میشوند.
صفحه نمایش بلبرینگ انتخاب شده $ $

 33090202000520 号 $ $
